好商网

[氟橡胶圈]-视频-[氟橡胶圈]-铭诺橡塑制品(肇庆市分公司)物流直达覆盖鼎湖|德庆|怀集|广宁|东莞|广州|珠海|茂名|江门全境(更新时间:2026-10-22 03:50:21)
更新时间:2026-10-22 03:50:21
Tags: 注塑产品



无论您是初次接触还是已经熟悉,我们的注塑产品产品视频将为您带来全新的视觉体验,让您对产品有更深入的了解。
| 产品参数 | |
|---|---|
| 产品价格 | 电议 |
| 发货期限 | 7天内 |
| 供货总量 | 9999 |
| 运费说明 | 电议 |
| 小起订 | 10 |
| 质量等级 | A |
| 是否厂家 | 是 |
| 产品材质 | PE PP PA POM PEEK PPS PU |
| 产品品牌 | 铭诺 |
| 发货城市 | 河北衡水 |
| 产品产地 | 河北衡水 |
| 加工定制 | 是 |
| 可售卖地 | 全国 |
| 产品颜色 | 定制 |
| 质保时间 | 180天 |
| 适用领域 | 各种机械设备 |
| 是否进口 | 否 |
| 质量认证 | 合格 |
| 范围 | 服务网络覆盖广东省、广州市、深圳市、珠海市、汕头市、佛山市、湛江市、江门市、韶关市、惠州市、茂名市、汕尾市、东莞市、中山市、潮州市、肇庆市、梅州市、河源市、阳江市、揭阳市、云浮市 端州区、鼎湖区、广宁县、怀集县、封开县、德庆县、高要区、四会市等区域。 |

,品系齐全,铭诺橡塑制品(肇庆市分公司)mnxs3671资源丰富,量大从优,专业团队,提供详细的产品价格、图片和参数,让您了解我们的产品。联系人:杜鑫鑫-【18631871991】,地址:广东省肇庆市[景县景龙路南、杜桥镇草厂村西北]。

注塑产品 解决的方法 3-1即时:提高模具温度,加料简温度,提高射出压力,在分型面加上气体逸出槽(深度0.020.04mm)宽 5~10mm32短期的:加大浇口,加大流边,在每模出数多的场合,那个型脑缺料就扩大那个型脑的浇口,还有改变流边的配置,加上气体逸销,提高模具的光洁度。 3-3长期的:避免设计制品厚度的不同,在制品厚度厚的地方附加浇口,了解使用制品的场合,合适的话尽量使用流动性好的材料。
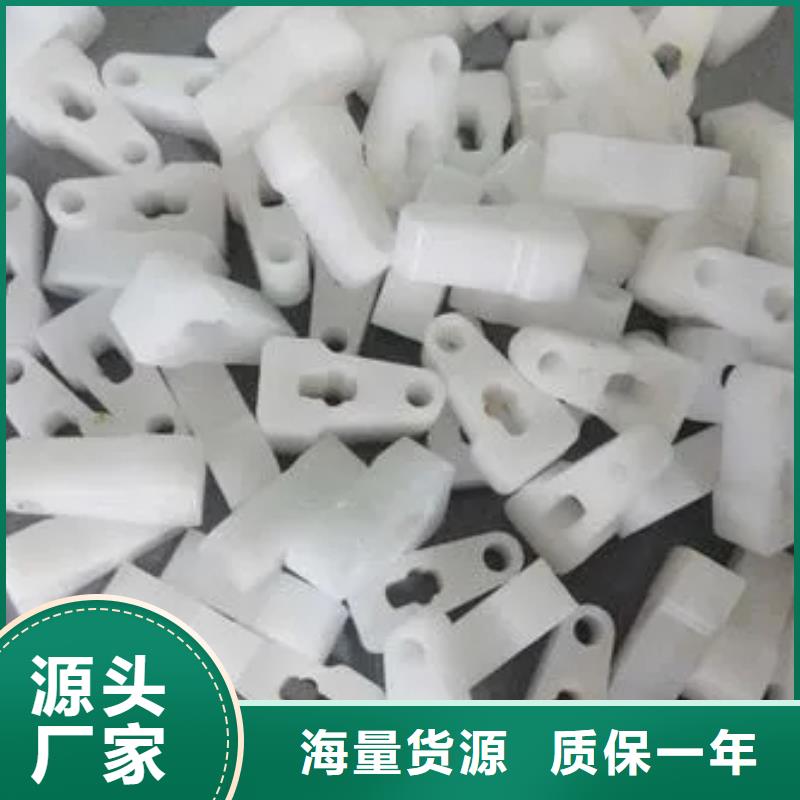
注塑产品 产生变形的原因 1-1 品的形状,特别是成形收缩率同制品厚度的关系而引起的残留应力。 l-2日于成型条华产生的残余应 1-3脱模时产生的残余应力 1-4由于冷却时间不足而引起变形 .相关联的知识 2-1 制品的变形(翘曲、弯曲、小纹)同产生纹的原因一样即制品内残余内应力。成型的设定条件应朝制品内应力的方向设定。即提高料筒温度、模具温度后,在材料流动性变好的状态下,射出压力不要太高。 22为了减少残余内应力,有进行退火处理,即在热变形温度 10度以下,小时以上的加热就有内应力的效果。但这种方式的退火因费用高而使用的不普遍。 2-3 如果模具的冷却水孔不能对制品进行均匀冷却,也会产生残余应力,这就意味着冷却水孔不能太浅。

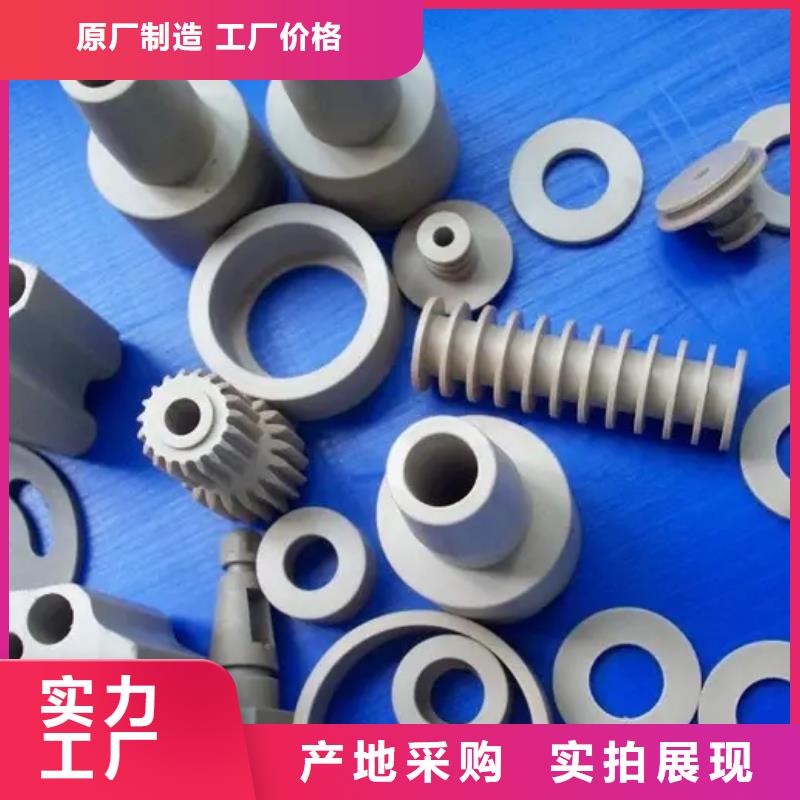
注塑产品 制品缺料的方法 一,产生缺料的原因: 1-1注塑机压力的不足 1-2 模具内压力的不足 1-3 材料流动性的不足 1-4 型腔内空气逸出不良 1-5浇口不平衡(每模出数多的时候 关联的知识:21 缺料一般是由模具的形状和材料的流动性来决定的。当是由于成型条件设定而引起的却料时,成型的条件设定应朝材料流动性好的方向设定即提高模温、料筒温度,提高射出速度和射出压力 无水印 2-2 型腔内的排气通边设计不高明时,造成模具内空气难逸出,除了引起制品缺料外,还是引起制品糊斑和融合痕的原因。




大家都爱看