 好商网

不锈钢角钢-视频-河南省焦作市-晟烨物资(焦作市分公司)主营:不锈钢角钢(更新时间:2026-10-22 22:09:07)
更新时间:2026-10-22 22:09:07
Tags: 方矩管



我们的现场实拍视频将带您走进方矩管产品的世界,让您亲眼见证其优点和特点,为您的购买决策提供有力支持。
| 产品参数 | |
|---|---|
| 产品价格 | 111 |
| 发货期限 | 一天 |
| 供货总量 | 5000 |
| 运费说明 | 11 |
| 材质 | Q355B、Q355C、Q355D |
| 规格 | 齐全 |
| 品牌 | 齐全 |
| 计量单位 | 吨 |
| 产品单价 | 3300 |
| 小起订量 | 一支 |
| 包装要求 | 根据客户要求 |
| 可定制 | 是 |
| 范围 | 服务网络覆盖河南省、郑州市、开封市、洛阳市、焦作市、新乡市、平顶山市、鹤壁市、安阳市、濮阳市、许昌市、三门峡市、南阳市、漯河市、信阳市、周口市、驻马店市、商丘市 解放区、中站区、马村区、山阳区、修武县、博爱县、武陟县、温县、沁阳市、孟州市等区域。 |

采购,晟烨物资(焦作市分公司)tjxs1297支持量身定制生产+效率高+发货快+承诺3年质保,联系人:王经理-18189698888,地址:河南省焦作市[环行西路6号鑫港物流园]。

常用的方法有布氏硬度(HB)、洛氏硬度(HRA、HRB、HRC)和维氏硬度(HV)等方法。疲劳前面所讨论的强度、塑性、硬度都是金属在静载荷作用下的机械性能指针。实际上,许多机器零件都是在循环载荷下工作的,在这种条件下零件会产生疲劳。 冲击韧性以很大速度作用于机件上的载荷称为冲击载荷,金属在冲击载荷作用下抵抗破坏的能力叫做冲击韧性。强度强度是指金属材料在静荷作用下抵抗破坏(过量塑性变形或断裂)的性能。由于载荷的作用方式有拉伸、压缩、弯曲、剪切等形式,所以强度也分为抗拉强度、抗压强度、抗弯强度、抗剪强度等。 各种强度间常有一定的联系,使用中一般较多以抗拉强度作为基本的强度指针。计算公式方管重量计算公式:重量={(长)21000+(宽-壁厚2)21000}7.85壁厚长度圆形管重量计算公式:{(周长3.14)-壁厚}*壁厚*0.02466备注:以上单位为kg/m,其中壁厚和边长的单位为毫米,即mm。 方矩管按壁厚分类方矩管按壁厚分类:超厚壁方矩管、厚壁方矩管和薄壁方矩管厚壁方矩管方矩管用途:应用领域:广泛应用于机械制造、建筑业、冶金工业、农用车辆、农业大棚、汽车工业、铁路、公路护栏、集装箱骨架、家具、装饰以及钢结构领域等。 用于工程建筑、玻璃幕墙、门窗装饰、钢结构、护栏、机械制造、汽车制造、家电制造、造船、集装箱制造、电力、农业建设、农业大棚、自行车架、摩托车架、货架、健身器材、休闲和旅游用品、钢家具、各种规格的石油套管、油管和管线管、水、燃气、污水、空气、采暖等流体输送、消防用及支架、建筑业等。

压缩量小会造成穿孔过程不稳定,所以临界压缩量小时候顶头应该在前压缩量的一般设置在百分之七左右,不然就会 咬不住,甚至移动增加或者前卡。顶头前面的压缩量增大也会形成孔腔并且沉声里面的缺陷所以如果想客服问题的话管坯还要定心,并且定心的空深度要根据其他钢种来比较。 所以加热的制度是出路的温度和对加热质量的要求。加热的质量好坏在很大程度上取决于加热操作和加热制度。椭圆度系数比较小的值一般会有利提高毛管的质量并且可以限制横变形。但是椭圆系数太小也不行,这样会引起轧件旋转的困难,甚至会导致导板的磨损,容易对表面造成缺陷。 是一家制造销售方矩管,矩形管,异型方矩管,大口径方矩管,热镀锌方矩管的企业,所生产方矩管矩形管的规格具备了全尺寸:20*20---600*600的方矩管,20*30---400*800的矩管,镀锌方矩管分。为适应市场需求,加快发展进程,积极行动,经过周密的调查分析,并且在上都已经有了实效性的进展投资项目,在做大做强的同时,不断的创造业绩。 在社会各界的支持下、在的带领下,旭升腾飞经过不懈努力,已经呈现出良好的发展态势,不断取得可喜成绩,赢得了市场的认可。质优价廉,欢迎新老客户前来订购!方矩管按生产工艺分:热轧无缝方矩管、冷拔无缝方矩管、无缝方矩管、焊接方矩管。
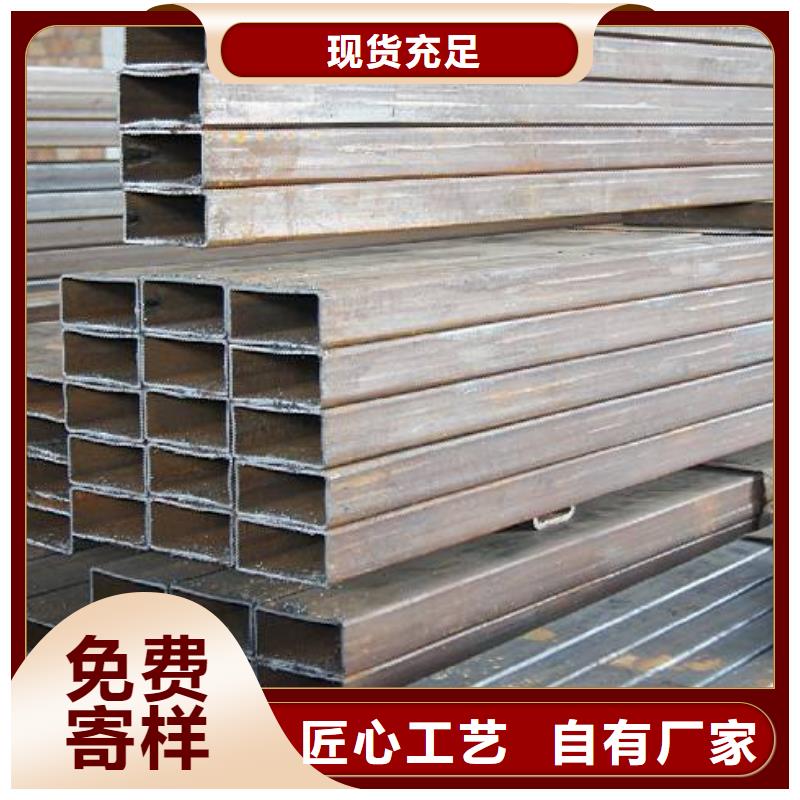
方矩管的通常交货长度为4000mm-12000mm,以6000mm和12000mm居多。方矩管允许交付不小于2000mm的短尺和非定尺产品,也可以接口管形式交货,但需方在使用时应将接口管切除。在社会各界的支持下、在的带领下,工贸经过不懈努力,已经呈现出良好的发展态势,不断取得可喜成绩,赢得了市场的认可。 电镀是利用电解的原理,通过金属离子的电解过程在产品表面沉积一层金属或合金层,以改变产品表面物理和化学性能,终使得镀锌方矩管具有耐磨性、装饰性和耐冲击性等,此外还能够根据具体产品的特殊要求而涂覆某种特定的镀层,如光能性和电磁性镀层等,这样可。 1.焊接技术,改进焊接工艺和材料通过焊接技术,使焊接操作实现机械化、自动化、人与焊接环境相隔离,从根本上电焊作业对的危害。通过改进焊接工艺,如合理设计焊接容器的结构,采用单面焊、双面成型新工艺,避免焊工在通风极差的容器内进行焊接,从而大大地改善焊工的作业条件;再如选用具有电焊烟尘离子荷电就地技术的CO。 保护电焊工艺,可使80%~90%的电焊烟尘被在工作表面,实现就地净化烟尘,电焊烟尘污染。由于电焊产生的危害大多与焊条药皮成份有关,所以通过改进焊条材料,选择或低毒的电焊条,也是降低焊接危害的有效措施之一。3.加强个人防护措施加强个人防护,可以防止焊接时产生的有体和粉尘的危害。


大家都爱看


