好商网

304不锈钢珩磨管-视频-304不锈钢珩磨管-珩磨管液压机械(南通市分公司)零担整车运输覆盖范围港闸|海门|崇川|如皋|连云港|苏州|徐州|泰州|镇江(更新时间:2026-10-21 14:45:21)
更新时间:2026-10-21 14:45:21
Tags: 滚压管



想一睹滚压管产品的真实风采吗?我们的现场实拍视频将带您亲临现场,带你感受滚压管产品的独特之处!
| 产品参数 | |
|---|---|
| 产品价格 | 5000/吨 |
| 发货期限 | 24小时 |
| 供货总量 | 不限 |
| 运费说明 | 电议 |
| 小起订 | 1公斤 |
| 质量等级 | |
| 是否厂家 | 是 |
| 产品材质 | 20#/45#/16Mn |
| 产品规格 | 齐全 |
| 发货城市 | 聊城 |
| 产品产地 | 聊城 |
| 加工定制 | 可加工 |
| 产品型号 | 齐全 |
| 可售卖地 | 全国 |
| 产品重量 | 过磅 |
| 产品颜色 | 有色金属 |
| 质保时间 | 1个月 |
| 外形尺寸 | 圆形 |
| 适用领域 | 机械加工/液压 |
| 是否进口 | 否 |
| 质量认证 | |
| 颜色 | 有色金属 |
| 材质 | 20#/45#/16Mn/Q345B/304不锈钢 |
| 厂家地址 | 山东聊城 |
| 品牌 | 安达 |
| 范围 | 服务网络覆盖江苏省、南京市、苏州市、连云港市、无锡市、常州市、淮安市、徐州市、盐城市、镇江市、南通市、泰州市、宿迁市、扬州市 崇川区、港闸区、海安市、如东县、启东市、如皋市、海门区等区域。 |
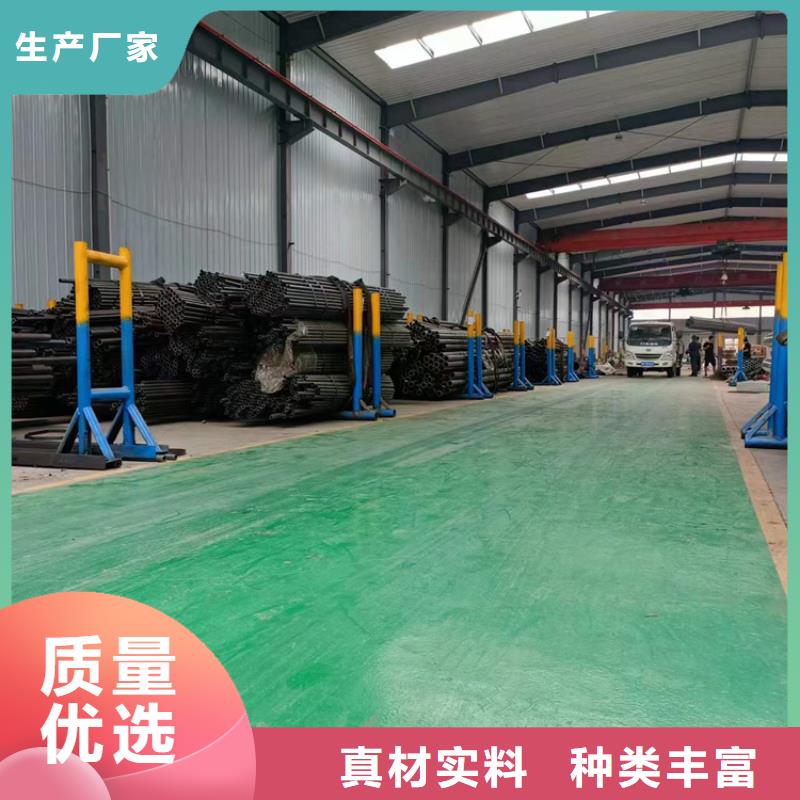
,珩磨管液压机械(南通市分公司)jiuye3256拥有2年行业经验,生产的深受广大客户的好评,不仅仅是一个产品,更是一种责任和承诺。欢迎前来咨询,联系人:高经理-13184177133,地址:江苏省南通市[辽河路燕山路交叉口南500米东首]。

珩磨管油缸管绗磨管我们大口径厚壁绗磨管厂对Φ400mm自动轧管机组,穿孔、二次穿孔(延伸)、自动轧管和均整4个轧制过程的荒管实测壁厚数据进行了傅立叶变换,得出了壁厚不均的定量分析及其形成原因,并以此为基础提出了改善钢管壁厚不均的途径:
①二次穿孔(延伸)后荒管上的螺旋形壁厚不均的分布特征一直保留到成品管,因此改善二次穿孔(延伸)是改善成品管壁厚精度的关键环节,主要措施是改进工具设计,提高顶杆和顶头在旋转过程中与轧制线的同心度。
②改善穿孔后毛管的壁厚不均是重要环节,主要措施是提高管坯的加热均匀性,提高定心孔的精度,加长顶头均整带的长度和反锥的长度,提高顶杆与顶头在旋转过程中与轧制线的同心度。
③轧管时虽会产生严重的对称性壁厚不均,但对减轻螺旋形的壁厚不均有一定的作用。因此,轧管时应轧制两道,道次之间应将荒管翻转90°。
④均整过程能基本上对称性壁厚不均,但对螺旋形壁厚不均的作用甚小,因此,应提高均整机的能力。
⑤傅立叶变换是研究斜轧过程壁厚不均的有效手段,这一方法也可用于其他钢管生产机组管体壁厚不均的研究。
滚压管

珩磨管油缸管绗磨管滚压是一种无切削的塑性加工方法。滚光管的表面硬度比珩磨管高,增加了使用寿命。滚光管加工时间大大的缩短了,批量生产更加快捷。滚光管比珩磨管的直线度和精度大大的提高了。
为什么大口径厚壁绗磨管的同心度都没有那么的理想?大口径厚壁绗磨管精密钢管的成品都会有偏心厚度不均匀的问题 但是是怎么产生的呢?很多人都没有搞明白,今天 我们就来讲讲 冷拔钢管 冷轧钢管 热轧钢管等 无缝缝钢管的偏心是怎么产生的,为什么大口径厚壁绗磨管的同心度都没有那么的理想?滚压管

珩磨管油缸管绗磨管 冷拔油缸管的特性:
1.较小的外径。
2.精度高,可做小批量生产
3.冷拔产品精度高,表面质量好。
4.钢管的横截面积比较复杂。
5.钢管性能较好,金属致密。
冷拔油缸管由于表层存在残余压应力,有利于封闭表面微裂纹,阻碍冲蚀扩展。因此,可以提高绗缝管的表面耐蚀性,延缓疲劳裂纹的产生或扩展,从而提高绗缝管的疲劳强度。通过滚压成形,在滚压表面形成冷加工硬化层,减少了磨削副接触面的弹塑性变形,提高了绗缝管内壁的耐磨性,避免了磨削烧伤。轧制后,表面粗糙度的降低可以改善匹配性能。轧制是一种无屑加工,它利用金属在室温下的塑性变形,使工件表面的微小不平整度变平,从而改变工件的表面结构、力学性能、形状和尺寸。因此,这种方法可以同时达到精加工和强化两个目的,这是磨削所不能达到的。无论采用何种加工方法,零件表面都会出现微小的不均匀的刀痕,并且会出现错峰错谷。滚压加工原理:利用金属在室温下的冷塑性特点,通过滚压工具对工件表面施加一定的压力,使工件表面的金属产生塑性流动,填充原有的残余槽,降低了工件的表面粗糙度。由于轧制表面金属的塑性变形,表面组织冷硬化,晶粒变细,形成致密的纤维状,形成残余应力层。提高了硬度和强度,从而提高了工件表面的耐磨性、耐腐蚀性和相容性。轧制是一种无切削的塑性加工方法。滚压管




大家都爱看