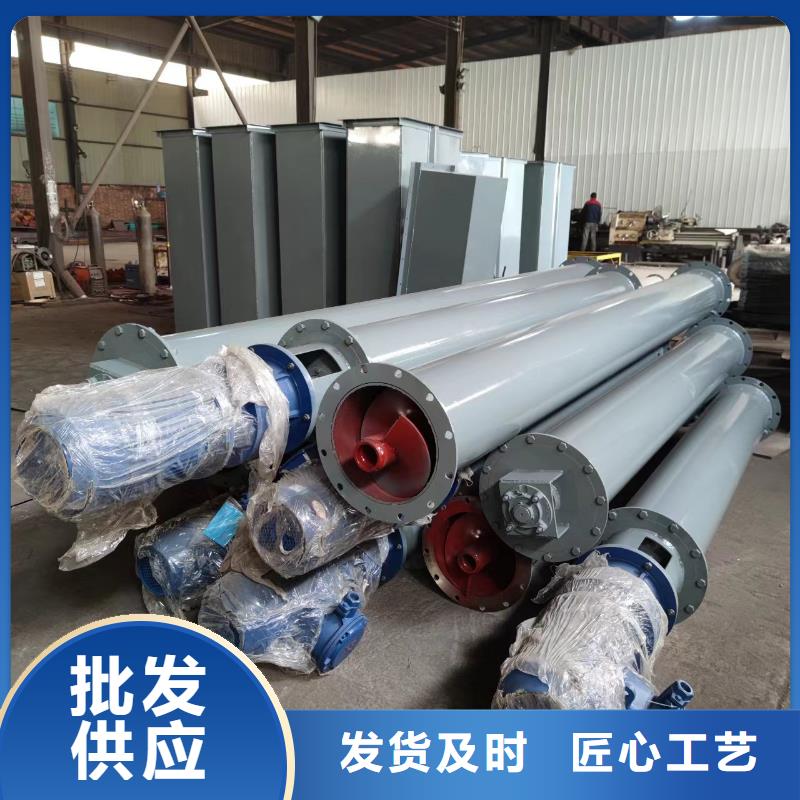
以下是:湖北省武汉市不锈钢螺旋输送机13米多少钱的产品参数
以下是:湖北省武汉市不锈钢螺旋输送机13米多少钱的图文视频
【衡泰】业务覆盖多元场景,提供以下产品和服务:
蔡甸螺旋输送机、
江夏埋刮板输送机、
武昌埋刮板输送机、
宜昌螺旋输送机、
孝感粉尘加湿搅拌机、
黄冈螺旋输送机、
鄂州通风蝶阀、
襄阳鄂式闸阀等。在湖北省武汉市本地采买
不锈钢螺旋输送机13米多少钱到
衡泰重工机械制造(武汉市分公司),无论您是个人用户还是企业采购,我们都将竭诚为您服务。品质保证,价格优惠,厂家直销,欢迎有需要的客户来电。联系人:
刘女士-【13731735184】。 湖北省,武汉市 武汉市地处江汉平原东部、长江中游,长江及其支流汉水在此交汇,形成武汉三镇(武昌、汉口、汉阳)隔江鼎立的格局,市内江河纵横、湖港交织,水域面积占全市总面积四分之一,被评为国际湿地城市。作为中国经济地理中心,武汉素有“九省通衢”之称,是中国内陆的水陆空交通枢纽、长江中游航运中心,其高铁网辐射大半个中国,是华中地区可直航全球五大洲的城市。
不锈钢螺旋输送机13米多少钱产品的真实面貌,远比文字描述来得丰富和生动。点击观看我们的视频,让产品自己为您讲述它的故事。
以下是:湖北武汉不锈钢螺旋输送机13米多少钱的图文介绍
衡泰重工机械制造(武汉市分公司)坚持以市场为核心,以诚信为根本,使公司 埋刮板输送机产品的市场占有率逐步提高,我们将本着“以质量求生存,以创新求发展”的市场方针,竭诚欢迎各兄弟单位、同界同仁、莅临参观考察、洽谈合作,共创美好未来!

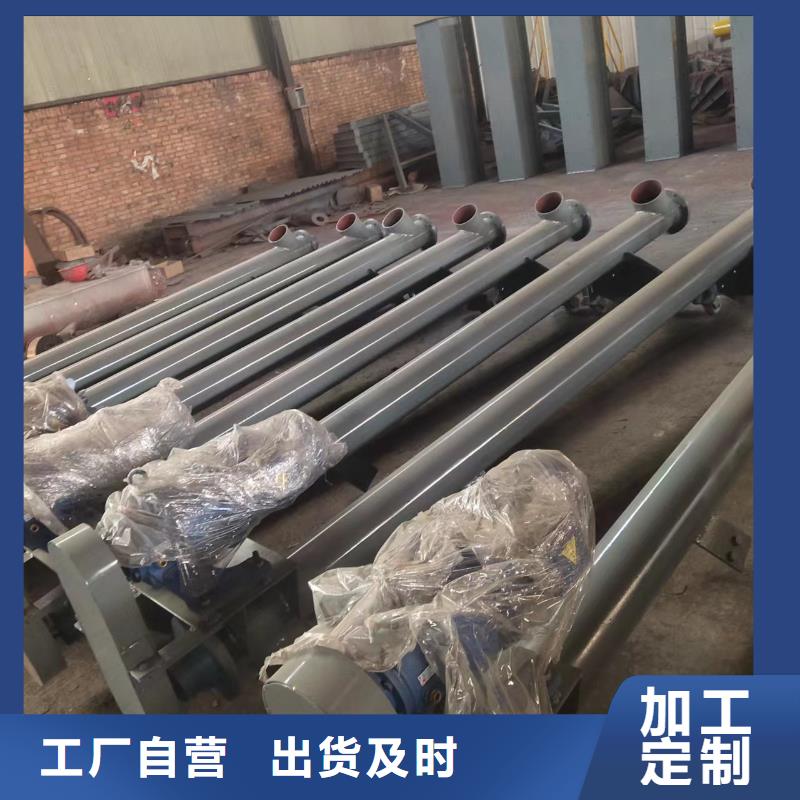
gx系列湖北武汉管型螺旋输送机校平处理对实体螺旋叶片的性能有直接正向影响,核心是“稳定力学性能、成型精度、延长使用寿命”,具体体现在以下几方面: 1. 优化力学性能,减少损伤风险钢带残余应力,避免叶片成型后因应力释放出现扭曲、开裂,尤其降低冷轧过程中因受力不均导致的局部脆化问题。使钢带内部晶粒排列更均匀,力学性能(强度、韧性)更稳定,叶片运行时能均匀承受物料冲击,减少断裂或变形概率。 2. 成型精度,保障运行稳定性校平后钢带表面平整、厚度均匀,冷轧时与轧辊贴合紧密,叶片的螺距、螺旋升角、外径误差可控制在±2mm内,保证与机壳间隙均匀。避免因钢带波浪形、镰刀弯导致叶片出现“螺旋偏斜”,运行时减少与机壳的摩擦,降低噪音和振动,设备整体稳定性。 3. 延长使用寿命,降低维护成本平整的叶片表面减少物料粘连和磨损,尤其输送粉状、磨琢性物料时,叶片受力均匀,磨损速率更慢。减少叶片因尺寸偏差或应力集中导致的早期失效,使用寿命比未校平的叶片延长15%-30%,降低频繁更换叶片的维护成本。 4. 保障适配性,适配严苛工况精度和力学性能的,让叶片能更好适配管型输送机、长距离输送等场景,避免因间隙不均或强度不足导致的输送效率下降。对于不锈钢、耐热钢等特殊材质叶片,校平可避免材质因初始缺陷影响耐腐蚀、耐高温性能,确保严苛工况下的使用稳定性。要不要我帮你整理一份校平处理前后叶片性能对比表,清晰呈现精度、强度、寿命等关键维度的差异?


湖北武汉螺旋叶片与机壳间隙过大或过小,都会直接影响输送效率、加剧部件损耗,甚至导致设备故障,核心影响集中在输送性能、磨损程度和运行稳定性上。间隙过大的主要影响输送效率下降:物料易从间隙中回流、打滑,尤其粉状或小颗粒物料,实际输送量可能降低 10%-30%,无法达到设计产能。物料残留增多:间隙处易堆积物料,长期堆积会结块、发霉(如粮食类),不仅增加清理难度,还可能污染后续输送物料。运行噪音增大:物料在间隙中碰撞、摩擦,结合螺旋转动的离心力,会产生额外的撞击声,尤其输送块状物料时更为明显。能耗浪费:部分动力用于克服物料回流的阻力,导致电机负荷变相增加,能耗上升但输送效果不佳。间隙过小的主要影响部件磨损加剧:螺旋叶片与机壳(或堆积的物料)直接摩擦,叶片边缘易磨损、变薄,机壳内壁也会出现划痕,严重时导致叶片变形、机壳渗漏。易卡料堵塞:若物料含大块杂质、结块或湿度较高,间隙过小会阻碍物料通过,导致卡在叶片与机壳之间,引发设备卡顿甚至电机过载跳闸。维护成本上升:磨损部件的更换频率大幅增加,且卡料后清理耗时费力,停机维护时间延长,影响连续生产。高温风险:摩擦产生的热量会使局部温度升高,尤其输送高温物料时,可能加速材质老化,甚至引发物料自燃(如煤粉、木屑等易燃物料)。要不要我帮你整理一份螺旋输送机间隙调整操作指南,明确不同物料、设备型号对应的调整步骤和校验方法?
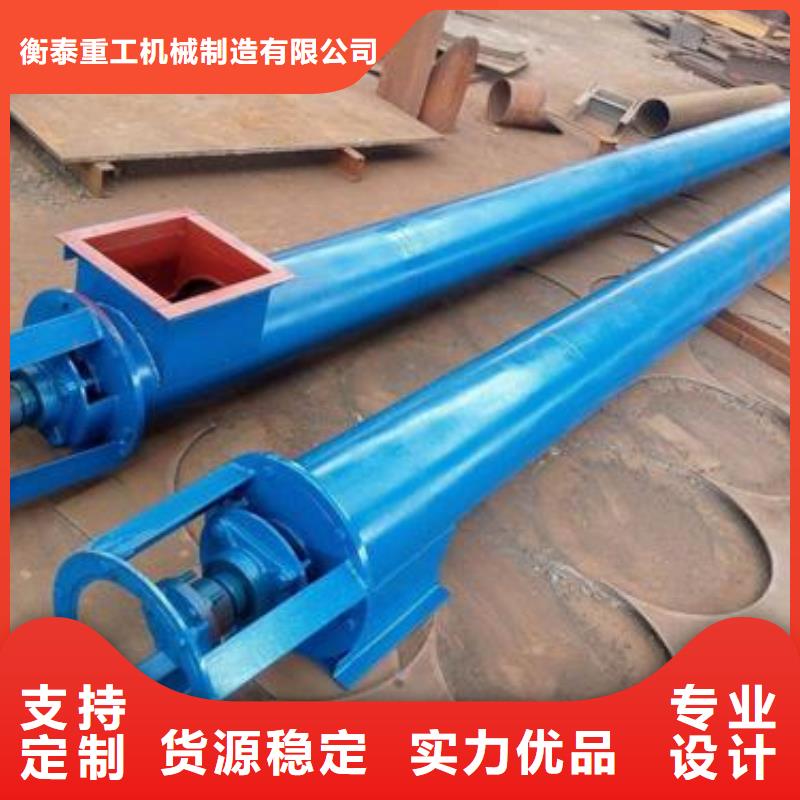


湖北武汉螺旋输送机叶片与机壳间隙调整过程中,如何保证同轴度?保证同轴度的核心是:以螺旋轴两端轴承座为基准,通过“基准校准→测量→对称调整→反复复核”的流程,控制轴的径向跳动和机壳同心度。 一、先明确同轴度合格标准- 螺旋轴径向跳动≤0.3mm/m(每米长度允许偏差不超过0.3mm)。- 螺旋轴与机壳的同心度偏差≤2mm,确保叶片四周与机壳间隙均匀(差值≤2mm)。- 轴承座安装面水平度≤0.2mm/m,避免底座倾斜导致轴偏移。 二、核心控制步骤(按顺序执行)# 1. 基准定位:固定轴承座安装基准- 清理轴承座与底座的接触面,去除油污、杂物和锈蚀,保证贴合平整(无缝隙)。- 用水平仪校准轴承座安装面,通过加垫片调整,使两端轴承座的水平度一致(偏差≤0.2mm/m)。- 确保两端轴承座的中心连线与机壳中心line重合,可通过拉线法辅助定位(在机壳两端拉一条细线,对准机壳内壁中点,调整轴承座使轴中心与细线对齐)。# 2. 测量:实时监测同轴度偏差- 用百分表测量:将百分表吸附在机壳固定部位,探针垂直接触螺旋轴表面(靠近轴承座处和轴中段各设1个测量点)。- 手动缓慢转动螺旋轴(每转90°记录1次数值),全程记录百分表的与小读数,差值即为径向跳动值。- 长距离输送机(>5m)需分段测量,每2-3m增设1个测量点,避免中段轴体偏移未被发现。# 3. 对称调整:避免单侧受力导致偏移- 调整轴承座时,必须按“对称、分步”原则操作:松开轴承座螺栓后,在底座或侧面加/减垫片时,两侧垫片厚度需一致(偏差≤0.1mm)。- 若百分表显示轴偏向左侧,需在轴承座左侧加垫片或右侧减垫片,调整量为径向跳动偏差的1/2,避免过度调整。- 调整过程中,同步用塞尺检查叶片与机壳的间隙,确保间隙均匀性与同轴度同步达标。# 4. 反复复核:锁定合格状态- 每调整1次轴承座,需手动转动螺旋轴,复测百分表数值,直至径向跳动≤0.3mm/m。- 紧固轴承座螺栓时,按对角线顺序分步拧紧(每步拧至半紧,全部半紧后再逐次拧紧),避免单侧紧固导致轴移位。- 螺栓锁紧后,再次转动轴体复测,确认同轴度无变化,再进行后续间隙微调。 三、关键辅助措施- 工具校准:调整前检查百分表(确保精度≤0.01mm)、水平仪(精度≤0.02mm/m),避免工具误差影响测量。- 排除部件变形:若轴体本身弯曲(径向跳动超标且无法通过轴承座调整修正),需先校直或更换螺旋轴。- 机壳同步校准:调整轴的同时,用水平仪校验机壳水平度(≤0.5mm/m),机壳变形会间接影响同轴度,需同步校正。要不要我帮你整理一份同轴度校准操作记录表,明确测量点、标准值、实测值和调整措施,方便现场记录和追溯?


湖北武汉本地螺旋输送机的填充系数对输送效率的核心影响是先升后降的非线性关系:在合理区间(0.15~0.45)内,效率随填充系数增大而稳步;超出上限(>0.45)后,效率会急剧下滑,具体影响细节如下: 一、核心影响逻辑填充系数决定叶片与物料的有效接触程度和物料流动状态:1. 低填充时,叶片与物料接触不充分,物料易因离心力滑动或闲置在机壳空间,有效推送占比低,效率偏低。2. 随着填充系数升高,叶片与物料接触面积增大,闲置空间减少,物料流动顺畅,推送效率逐步,直至达到效率峰值。3. 超填充后,物料在管内过度堆积,产生挤压、堵塞,管内压力和滑动阻力暴增,叶片推送力无法有效传递,甚至出现物料回流,效率大幅下降。 二、不同填充系数区间的效率表现 填充系数区间 输送效率特征 关键原因 0.15~0.25(低填充) 效率偏低,增长缓慢 物料量少,叶片接触不足,滑动损耗大,有效推送占比低 0.25~0.35(中填充) 效率稳步,与填充度正相关 叶片与物料充分接触,无挤压卡顿,物料流动顺畅,推送效率化 0.35~0.45(高填充) 效率接近峰值,增长速率放缓 物料量充足但未过度堆积,仍能顺畅流动,接近输送状态 >0.45(超填充) 效率急剧下降,甚至趋近于0 物料堵塞管体,叶片被“料塞”卡滞,推送力失效,伴随物料回流 三、特殊场景的影响差异1. 物料类型适配:粉状物料效率峰值区间为0.3~0.35,超填充后易扬尘、管内压力升高,效率下滑更快;粒状物料峰值区间为0.35~0.45,颗粒流动性好,耐受更高填充度;粘性/块状物料峰值区间仅0.2~0.25,超填充易粘连卡滞。2. 倾斜/长距离输送:倾斜角度越大(如>15°)、输送距离越长(如>30m),填充系数对效率的影响越敏感,超填充时效率衰减更剧烈,需提前降低填充系数规避风险。 四、实操建议1. 按物料类型锁定效率峰值区间,避免偏离(如粉状取0.3~0.35,粒状取0.35~0.45)。2. 需输送量时,优先通过增大螺旋直径、调整螺距或转速实现,而非单纯提高填充系数。3. 运行中若发现输送速度变慢、电机电流升高,说明可能接近超填充,需减少进料量,将填充度拉回合理区间。要不要我帮你整理一份常见物料填充系数效率对应表,明确每种物料的效率峰值区间、填充度和调整方法,方便你控制效率?
在湖北省武汉市采购不锈钢螺旋输送机13米多少钱请认准衡泰重工机械制造(武汉市分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:刘女士-【13731735184】)。