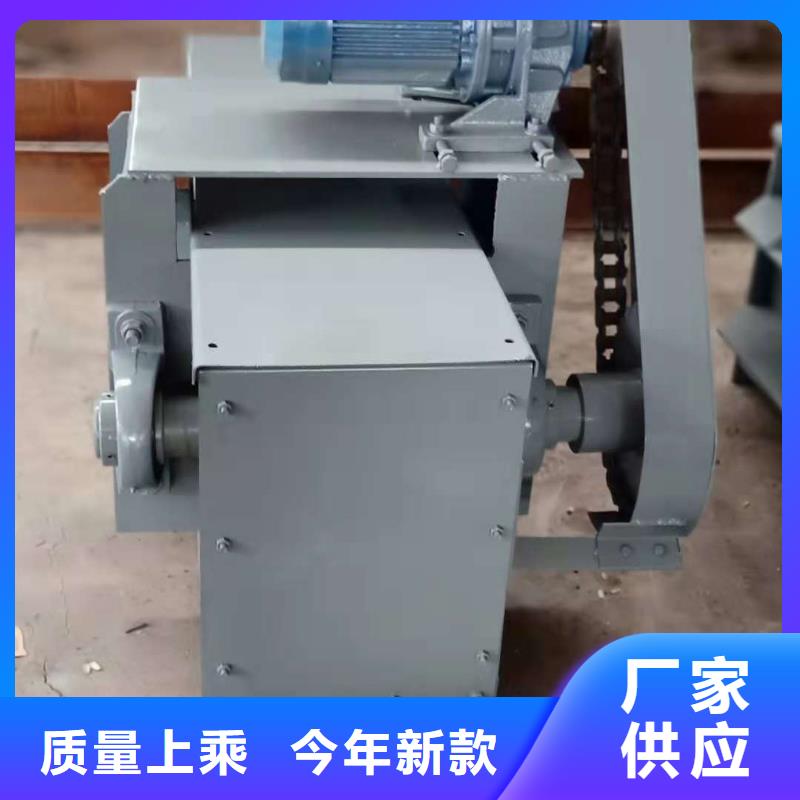
以下是:湖南省岳阳市单链埋刮板输送机直供厂家的产品参数
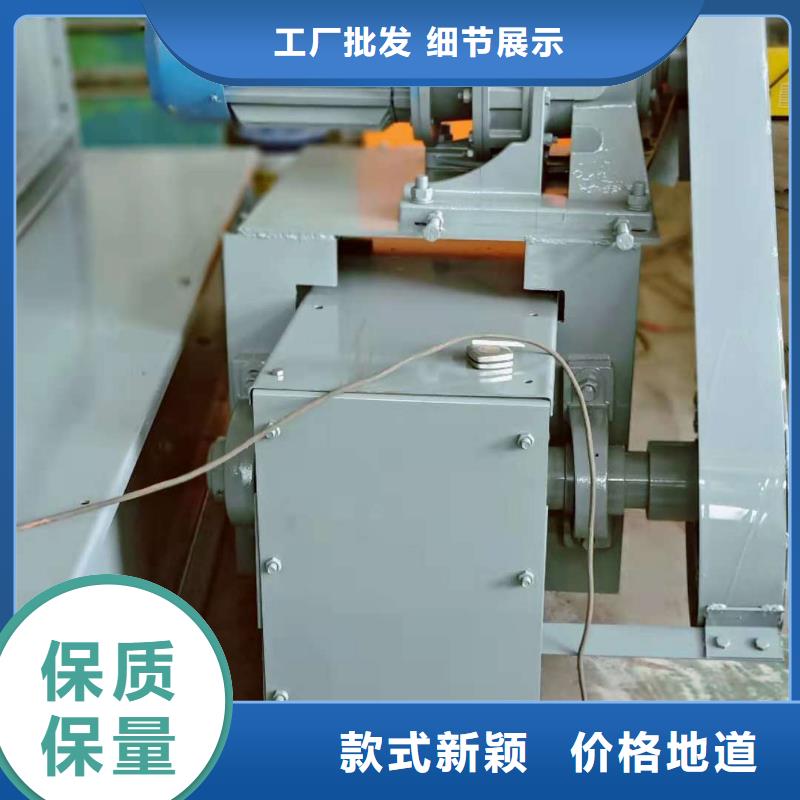
以下是:湖南省岳阳市单链埋刮板输送机直供厂家的图文视频
【衡泰】以匠心打造多元场景产品,涵盖
临湘螺旋输送机、
汨罗螺旋输送机、
君山震动给料机、
岳阳楼螺旋输送机、
平江粉尘加湿搅拌机、
娄底插板闸阀、
张家界斗式机、
邵阳震动给料机、
常德螺旋输送机、
长沙插板闸阀等。在湖南省岳阳市采购
单链埋刮板输送机直供厂家请认准
衡泰重工机械制造(岳阳市分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:
刘女士-【13731735184】)。 湖南省,岳阳市 岳阳市人文深厚、风景秀丽,集名山、名水、名楼、名人、名文于一体,是中华文化重要的始源地之一,亦是海内外闻名的旅游胜地。2014年获评中国幸福感和文化软实力之城,是全国获取两项殊荣的地级市。2015年,岳阳荣膺“中国十大活力休闲城市”。2015年,岳阳获得“全国文明城市”称号。2020年6月,经中央依法治国委入选为批全国法治政府建设示范地区和项目名单。2020年7月,全国爱卫会确认岳阳市城市为卫生城市。
我们为您准备了单链埋刮板输送机直供厂家产品的全新视频介绍,视频中的每一帧,都是产品的真实写照
以下是:湖南岳阳单链埋刮板输送机直供厂家的图文介绍
衡泰重工机械制造(岳阳市分公司)常年库存 埋刮板输送机充足,凭借雄厚的实力,丰富齐全的 埋刮板输送机规格品种,完善的质量保证,合理的价格,优质的服务,不断地受到新老用户及业内人士的肯定和信任,我们本着及用户之所及,想用户之所想的服务宗旨不断地拼搏,进取,在此对多年来支持我们的各行各业的新老朋友表示由衷的感谢,愿我们今后的合作更加愉快!


湖南岳阳刮板输送机的核心工作原理是通过刮板链的循环运动,在中部槽内牵引并推动物料实现连续输送,本质是将电机的旋转动力转化为物料的直线运动。其工作过程可拆解为三个关键步骤,涉及动力传递、物料输送和辅助保障三个环节: 1. 动力传递:从电机到刮板链电机启动后,将动力传递给减速器,通过减速器降低转速、增大扭矩,适配输送需求。减速器驱动机头(或机尾)的链轮旋转,链轮与刮板链的链环啮合,带动刮板链沿中部槽做循环运动。部分机型配备张紧装置(如紧链器),可实时调整刮板链的松紧度,避免链条松弛或过紧导致故障。 2. 物料输送:刮板推动物料移动物料通过进料口(或工作面)落入中部槽,槽体为物料提供承载空间,防止物料散落。随刮板链运动的刮板(均匀固定在链条上),会与槽内物料接触并产生推力,推动物料沿槽体方向向机头端移动。当物料到达机头位置时,刮板链绕过链轮转向,物料因惯性脱离刮板链,从机头的卸载口排出,完成一次输送循环。 3. 辅助保障:适应复杂工况可弯曲刮板输送机的中部槽采用铰接结构,允许在水平和垂直方向产生小角度(通常2°~4°)弯曲,适应矿山工作面的起伏或转弯需求。设备配备断链保护、过载保护等装置,当刮板链断裂或负载过大时,会自动停机,避免事故扩大。要不要我帮你整理一份刮板输送机工作原理的简化示意图说明?用图文结合的方式标注关键部件和运动方向,能更直观地理解整个过程。



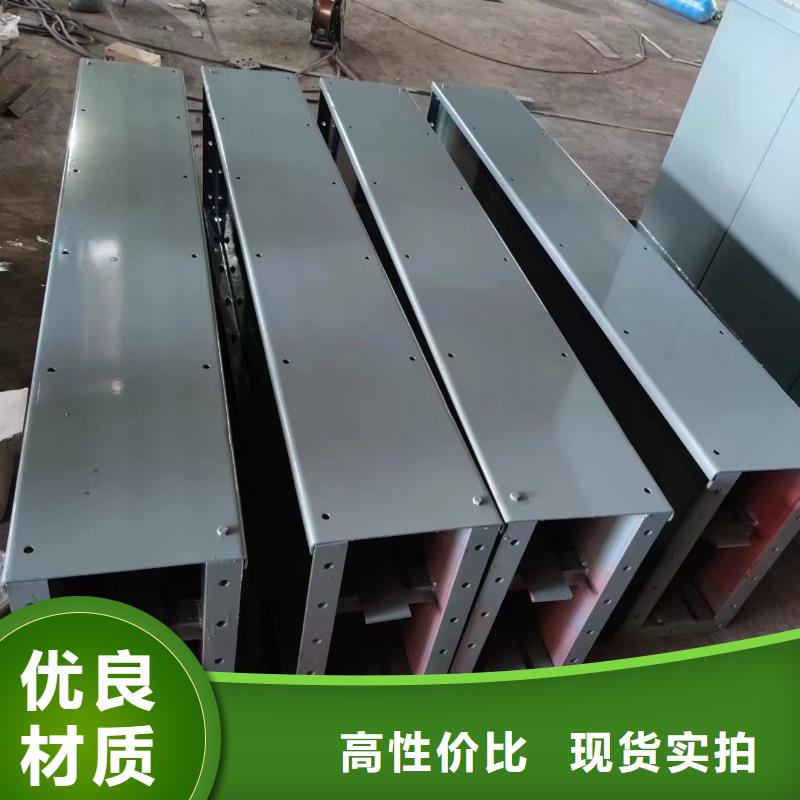
华尔云刮板输送机安装过程中常见问题及解决方案如下:一、安装基准偏差问题机头/机尾轴线偏移?表现为驱动装置与过渡槽轴线不平行,导致链条跑偏或跳链?。需使用激光水平仪校正,确保机头架与中部槽直线度偏差≤1/500?。中部槽接缝错位?接口错位超过3mm会导致刮板卡阻,需逐段调整并紧固连接螺栓?。二、链条安装故障刮板链方向错误?宽面未朝物料运行方向或螺栓头未朝上(单链),易引发飘链或断链?。00:04 链条组装步骤00:07 链条长度和运输00:11 现场组装00:13 链条前后顺序00:20 Ms埋刮板输送机精铸链安装注意事项链条张力异常?过紧(机头链轮<2环)易断链,过松(>3环)易跳链,需通过液压紧链器调整?。三、驱动系统问题减速器对中不良?电机与减速机轴线偏移会导致联轴节损坏,需用百分表检测同轴度≤0.1mm?。液力耦合器安装缺陷?注油量不足或易熔塞未达标(熔点110±5℃)会导致打滑或喷油?。四、防护缺失压柱固定不牢?机头/机尾未打牢压柱(机头2根、机尾1根)可能引发翻翘事故?。信号系统未测试?声光信号装置间距>15米或失效,易导致误操作伤人?。五、特殊环境问题倾斜运输防滑不足?倾角>25°时未加装防滑锚固装置,会导致链条下滑?。00:00 刮板输送机的运输方式00:05 倾斜运输的倾角限制00:13 防滑装置的安装00:17 刮板输送机的弯曲允许范围注:所有螺栓需达到规定预紧力(如M24螺栓扭矩≥600N·m),润滑系统注油后需保压24小时无泄漏。刮板输送机链条断链需要从设备选型、日常维护、规范操作等多方面入手,以下是具体措施:一、设备选型与质量保障选用合格链条?选择耐磨、耐腐蚀且强度达标的刮板链及连接环,避免使用劣质或非标配件。确保匹配性?链轮与链条需规格匹配,防止因啮合不良导致受力不均?。二、日常维护与检查定期检查链条状态?检查链条是否磨损、变形或过度磨损,及时更换损坏部件?。确保链条张紧度适中,过松易跳链,过紧增加断链风险(通常预留2%-3%垂度)?。维护传动部件?定期检查链轮磨损情况,及时更换磨损严重的链轮?。清理机头、机尾及溜槽内的煤矸、杂物,防止卡阻链条?。三、规范操作与运行管理避免过载与冲击?禁止在重载情况下频繁点动或强行启动输送机。及时处理大块煤矸或过长物料,防止卡链?。保持机身平直?确保输送机机身平直,避免上鼓下凹或过度弯曲,减少链条异常受力?。操作人员培训?司机需持证上岗,熟悉设备性能及简单故障处理方法,避免违章操作?。四、环境与措施改善运行环境?加强井下通风,减少腐蚀性气体对链条的侵蚀。防护?转动部位需设置保护罩,机尾加装护板,横越处设人行过桥?。处理断链时需停机断电,使用专用接链工具,严禁焊接或螺栓替代?。通过以上措施可有效降低断链风险,保障输送机稳定运行。若需进一步了解具体操作细节,可参考相关技术规范?。


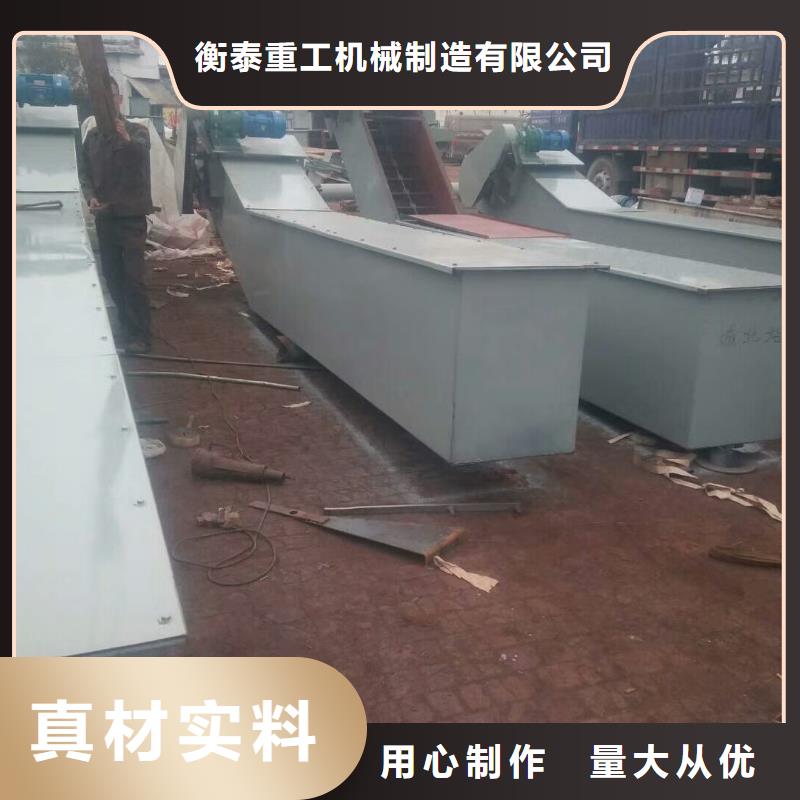
华尔云在封闭的机壳内借运动着的链条刮板与煤的摩擦将煤连续输出链条刮板在运行时埋于被输送的煤中固接在牵引链上的刮板在封闭的料槽中输送散状物料的输送机。这种输送机的牵引链和刮板都埋入物料中,刮板只占料槽的一部分断面,物料占料槽的大部分断面。它能水平、倾斜或垂直输送物料。水平输送时,所用刮板为平条形,利用埋入散料的链条和刮板对散料层的切割力大于槽壁对散料阻力的原理,使散料随刮板一起向前移动,此时移动的料层高度与槽宽之比在一定的比值范围之内,物料流是稳定的。需要进行垂直输送的埋刮板输送机刮板输送机制造需围绕“材质适配、工艺、质量可控、场景定制”四大核心,覆盖从原材料预处理到整机出厂的全流程,每个环节需严格遵循行业标准(如GB/T 10596、MT/T 105),并针对矿山、食品、化工等不同场景做专项工艺优化。以下是制造全流程的关键要点拆解: 一、制造前准备:设计输入与材料选型 1. 设计输入确认(匹配工况需求)制造前需明确3类核心参数,避免后期适配性问题: 工况参数:输送物料(粒度≤300mm/粉状/粘性)、输送量(50~2000t/h)、输送距离(≤1000m)、环境条件(温度30~500℃/腐蚀/防爆); 结构参数:链条类型(圆环链/模锻链/直板链)、机槽尺寸(宽400~1600mm×高200~800mm)、驱动功率(15~1000kW); 合规要求:矿山需MA认证、食品需GB 16754卫生标准、化工需GB 3836防爆标准。 2. 核心材料选型(按部件功能匹配)不同部件因受力、磨损、环境暴露差异,需针对性选料,关键材料及标准如下: 部件 常用材质 材质标准 核心性能要求 场景优化 链条 20Mn2/25MnV(矿山);316L(化工) GB/T 127182021(矿用链) 抗拉强度≥1080MPa,破断拉力≥520kN(Φ18×64) 高温场景选310S耐热钢(耐800℃) 机槽 Q355B(普通);NM400(耐磨);304(食品) GB/T 341462023(耐磨钢) 耐磨钢硬度HB360400,焊接接头抗拉≥345MPa 腐蚀场景内壁涂PTFE涂层(耐酸碱) 刮板 Mn13(冲击);Q345(轻载) GB/T 241862022(耐磨钢板) 冲击韧性≥20J/cm2,磨损量≤0.1mm/千小时 食品场景做镜面抛光(Ra≤0.4μm) 链轮 40Cr(普通);ZG30MnSi(重载) GB/T 30772015(合金结构钢) 齿面淬火HRC4855,心部韧性HB220250 粉尘场景齿面镀硬铬(增厚50μm) 驱动部件 电机外壳HT200;减速器齿轮20CrMnTi GB/T 94392010(灰铸铁)齿轮精度≥GB/T 10095.2 6级,电机绝缘≥F级 防爆场景电机隔爆面粗糙度Ra≤6.3μm 二、核心部件制造工艺(精度与强度控制) 1. 链条制造(以矿用圆环链为例,GB/T 12718标准) 流程1:线材预处理 直径Φ18mm合金钢线材经冷拔(公差±0.1mm)→ 球化退火(温度720~760℃,保温4h),降低硬度便于成型; 流程2:链环成型 用数控圆环成型机弯制链环(半径公差±0.2mm),避免圆弧段褶皱(影响强度); 流程3:焊接与去应力 采用闪光对焊(焊接电流800~1200A,顶锻压力15~20MPa)→ 焊后去应力退火(温度550~600℃,保温2h),焊接内应力; 流程4:热处理强化 整体调质(860℃淬火+580℃回火)→ 焊接接头局部补淬,确保链环整体硬度HB240280,避免局部脆化; 流程5:检测 逐节拉力试验(加载至破断拉力80%,无变形)→ 磁粉探伤(检测焊接裂纹,Ⅱ级合格)→ 尺寸抽检(节距误差≤0.5%)。 2. 机槽制造(以耐磨型机槽为例) 流程1:板材切割 用数控等离子切割机切割NM400钢板(侧板/底板),尺寸精度±1mm,切口粗糙度Ra≤25μm; 流程2:折弯成型 侧板折弯成U型(角度90°±0.5°),折弯处做R5mm圆弧过渡(防应力集中),用压力机校平(平面度≤2mm/m); 流程3:焊接工艺 采用机器人CO?气体保护焊(电流220~250A,电压25~28V),先焊内侧密封焊缝(避免漏料),再焊外侧加强焊缝(高度≥板厚); 焊接前预热至120~150℃(防止NM400钢冷裂纹),焊后缓冷至室温; 流程4:质量检测 超声波探伤(焊缝内部缺陷,Ⅱ级合格)→ 水压试验(注水0.3MPa,30min无渗漏)→ 尺寸复核(对接错口≤3mm)。 3. 链轮制造(以40Cr锻钢链轮为例) 流程1:锻造成型 40Cr钢坯经模锻(重载)/自由锻(轻载)→ 锻后正火(920℃保温1h,空冷),细化晶粒; 流程2:粗加工 数控车床车削外圆、内孔(内孔与轴配合精度H7),留0.5mm精加工余量; 流程3:齿形加工 数控滚齿机加工齿形(模数10,压力角20°),齿形精度±0.05mm,齿面粗糙度Ra≤6.3μm; 流程4:热处理 齿面高频淬火(感应加热温度900~950℃,保温6s)→ 低温回火(200℃保温2h),确保齿面HRC4855,心部HRC2530; 流程5:精磨与检测 磨齿机精磨齿面(Ra≤1.6μm)→ 齿距偏差检测(≤0.08mm)→ 动平衡试验(转速≥1500r/min,不平衡量≤10g·mm)。 4. 驱动装置制造(减速器+电机) 减速器:20CrMnTi齿轮经渗碳淬火(渗碳层0.8~1.2mm,表面HRC5862)→ 数控磨齿机精磨(精度6级)→ 箱体检漏(0.3MPa气压,30min无泄漏); 电机:定子绕组真空浸漆(绝缘等级F级)→ 转子动平衡试验→ 防爆电机隔爆面加工(间隙≤0.15mm,符合GB 3836.2)。
今年在湖南省岳阳市本地购买单链埋刮板输送机直供厂家有了新选择,衡泰重工机械制造(岳阳市分公司)始终坚守以用户为中心的服务理念,将品质作为发展的基石。厂家直销,确保为您提供价格实惠且品质卓越的单链埋刮板输送机直供厂家产品。如需购买或咨询,请随时联系我们,联系人:刘女士-【13731735184】,地址:湖南省岳阳市西环工业区。