想要更直观地感受弯管 【弯管厂家】放心选购产品的魅力吗?那就赶紧点击视频,开启你的采购之旅吧!
以下是:武汉黄陂弯管 【弯管厂家】放心选购的图文介绍

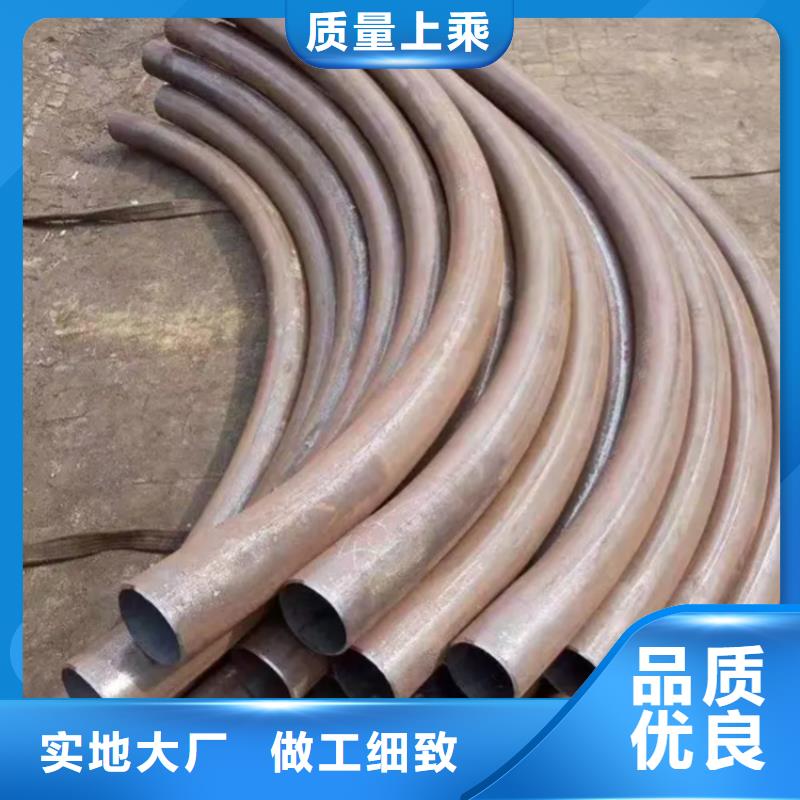
不同材质的合金弯管主要使用在哪些领域由于合金弯管的不同,因此在使用的领域上也有所不同,如果是采用锰钢作为主要材质的合金弯管,因为锰钢在冲击、物料的磨损和挤压方面都具备比较良好的性能,所以,经常会被使用在混凝土的输送管道上,或者是泥浆磨损和消耗比较严重的输送管道中。 而且高锰钢的合金弯管,则比较常使用在流体在流动方面较为激烈,或者是冲击非常强的输送管道中;选用镍钢作为合金弯管主要材质的话,会经常使用在浓度比较高的氧化酸等,属于常温的输送管道中。 但是,如果将镍钢材质的合金弯管使用在还原酸中的话,会出现非常严重的被腐蚀的现象,除非盐酸在整个浓度上比较低,那么被腐蚀的情况才会有所降低;而马氏体材质的合金弯管,如果是使用在650℃以下的话,其具备了比较高的强度。 不管马氏体的合金弯管是在抗氧化的性能上,以及耐水汽的腐蚀上,都非常强,主要的是焊接的性能也会随之降低。所以,这种材质的合金弯管会比较常使用在高温的水蒸汽输送上,或者是水煤气等输送管道。


如何操作全自动弯管机? 全自动弯管机的使用其实就是通过对主油缸进行升降,当主油缸升降到一定高度时,松开手把,暂停几秒钟,减少回弹,这时可以用角度来测量尺寸来控制冷弯管的角度,然后上提主油缸底座控制手把,同时释放油缸动力,通过全自动弯管机上的台钳来控制手把。 全自动弯管机在运行时,每一个冷弯管开始弯曲时,前、中、前均需一次测平,这样可以减少由于各种因素引起的对弯管角的影响。弯管的工作原理其实非常简单,但其应用非常广泛。 弯管在现实生活中有很多地方会用到;例如制造飞机,跟随社会的发展,科技的进步,人们的生活水平的提高,开在路上的私家车也越来越多,在汽车的生产零件上就需要弯管,有些洗手间需要弯管,有些洗手间需要弯管,有些洗手间还需要弯管,比如浴缸手把等等,所以,弯管的使用与人类的生活息息相关。 高难度的管件,全自动弯管机也可以轻松驾驭,通过材料加工处理,可有效防止管件在运行和使用过程中管道产生的不良反应,在内地主要用于桥梁、船舶、钢板结构、管道工程等,可有效防止或减缓管件变形。还可以用弯管机来做弯管。

弯管机弯制原理 弯管机进行弯管的弯曲和板料的弯曲一样。在纯弯曲的情况下,外径为D,壁厚为t的管子受外力矩M的作用发生弯曲时, 中性层外侧管壁受拉应力盯l作用,管壁变薄;中性层内侧管壁受拉应力仃1作用,管壁变厚。而且横截面的形状由于受合力 F1和F2的作用由圆形变为近似椭圆形,当变形量过大时,外侧管壁会产生裂纹,内侧管壁会出现起皱。 弯管的变形程度,取决于相对弯曲半径R囝和相对厚度t/D数值的大小、R巾和t/D值越小,表示变形程度越大。为保证管 件成形质量,必须控制变形程度在许可范围内,弯管弯曲成形极限不仅取决于材料的力学性能和弯曲方法,而且还考虑管件的 使用要求。管件的成形极限应包含以下几个内容: (1)中性层外侧拉伸变形区内的伸长变形不超过材料塑性允许值而产生破裂; (2)中性层内侧压缩变形区内,受切向压应力作用的薄壁结构部分不致超过失稳而起皱; (3)如果管件有椭圆度的要求时,控制其断面产生畸变; (4)如果管件有承受内压力的强度要求时,控制其壁厚减薄的成形极限。

弯管加工中的常见问题,弯头大部分全是中后期生产加工的,因而应需注意其生产技术性,生产加工方式 和规定。以使生产加工能更好的达到管路规定。一些客户发觉难以解决弯头,那麼,实际原因是什么呢?怎样摆脱生产加工艰难的问题,下边笔者就给大伙儿讲解下。一、缘故 1.生产加工强度过过高使数控刀片损坏加速,而且无法铣面。 2.低传热系数会造成刃口塑性形变和迅速的设备损坏。 3.非常容易使一小块粉末状留到激光切割销的边沿,造成弯头的表层生产加工欠佳。 4.数控刀片与被生产原料中间的有机化学关联造成冷作硬化和被生产原材料的低传热性,这不仅仅会致使出现异常损坏,还会继续造成专用工具毁坏和出现异常破裂。 二、解决方案 1.生产过程中不用用劲过大,弯头可以迅速切削。 2.变更管路的低导热率,以避免专用工具损坏过快。 3.挑选准确的专用工具,立即表层碎渣。 在查阅了以上缘故以后,很多客户了解了为什么弯头如此无法生产加工,根据剖析缘故,大家提示我们在使用以前外界污渍,生产加工根据外型的洁净度。 弯头是日常生活中常常采用的商品。可用以石油管道和天燃气运送,在生产和生产过程中应留意一些问题。如果不注意,很有可能会影响到运用实际效果,下边将详细介绍弯头全过程中的常见问题。 1.请勿触摸弯头的绝缘物,以防产生风险,即使已经安装使用了外界开关电源和电线插座,也不允许外行工作人员触碰他们,可是专业技术人员或管理人员可以开启开关电源配件。 2.在生产商发售设备以前,应将电气控制柜联接至关键的绝缘层电源开关。应用设备以前,大家应按照本地工作电压实际操作。 3.开关电源为三相电源。 4.原材料中性化轴的部位与弯折方式 不一样。在顶端弯折(缩小弯折)实际操作中,高转速轴距表面约1/3,在拐弯实际操作中,高转速轴距表面2/3。因而,应用扭曲弯折法弯曲厚壁管是合理的。 5.弯头的变形特性和表层腐蚀性也会危害弯头的品质,在现场作业流程中,实际操作技术人员还应掌握所生产加工管路的原材料和生产特性,并对表层浸蚀作出分辨。 以上是弯管加工生产制造环节中应留意的一些问题。假如没法解决困难,则应找专业人士完成实际操作。在生产过程中应采用防范措施以保证。


航萧管件(武汉市黄陂区分公司)始终坚持“重品质,重信誉,合作共赢”的原则。不断完善创新 中频弯管、H型钢拉弯厂、廊架拉弯、热弯U型弯管、水利弯管配件、热弯拉弯管材,以科学的管理方式,高素质的职工队伍,先进的 中频弯管、H型钢拉弯厂、廊架拉弯、热弯U型弯管、水利弯管配件、热弯拉弯管材设备,完善的检测手段及周全的售后服务,赢得了广大用户的好评


全自动弯管机实际是怎么操作的? 大家知道全自动弯管机实际是怎么操作的吗?不知道的现在可以来了解一下! 1、全自动弯管机主要适合应用在激光切割稍微厚一点的产品工件方面。选中“切厚挑选”开关部位。 2、将割炬滚轴卸掉后,割炬与全自动切管机机连接牢固,任意配件中准备有连接件。 3、连接好机器的开关电源,按照产品的外形,安裝好滑轨或半经杆(如果是直线切割用滑轨,若是要切割圆或弧形,可以使用半经杆)。 4、将割炬的电源插头拨下,换成摇控电源插头(任意配件中常备)。 5、按照工件的薄厚,调节适合的走动速率,且把机器里的“倒”、“顺”开关放在切割的方向。 6、把喷头和工件中间的间距调节成3到8毫米,然后把喷头中间调节成工件割缝的起止条上。 7、打开摇控开关,切穿工件后,打开机器的电源总开关,就可以切割了。