




为了让您更地了解我们的桥梁护栏不锈钢复合管栏杆品质优选产品,只需花费一分钟时间,您就能发现更多令人心动的细节和优势,为您的购物体验增添更多惊喜。
以下是:河南郑州桥梁护栏不锈钢复合管栏杆品质优选的图文介绍

首要阐明一下不锈钢复合管是一种运用非常广泛的管材,它具有的特性是不易弯折、抗冲击力强和不锈钢抗磨损强、抗腐蚀性强,他在咱们的往常日子中能够看到许多领域中运用着不锈钢复合管,可是咱们常常会怀疑不锈钢复合管会不会生锈呢。 许多人关于不锈钢复合管栏杆生锈疑问仍是一向半解,那么解密一下咱们的不锈钢复合管栏杆。话不多说,下面咱们来见证一下.不锈钢复合管是一种复合构成的新式环保型资料,是用格外技能将不锈钢材和碳钢通过无损压力同步复构成的新资料,即便在健旺的外力作用下保护层也不容易掉落。 保护层不掉落内置碳钢或钢质资料无法与外界空气和水分当然就不会生锈了。究竟有一种情况会出现生锈的现象,由于复合管的内置层之间是接连的以保证其安靖程度,所以在加工切开时会构成复合管的管漏内置的铁质或钢质资料,这种情况下内置层会因长期水分和空气受腐蚀而生锈。 所以不锈钢复合管栏杆并不是一定不会生锈,当其改动的条件出现时,会有所改动。为了运用便当咱们能够阻挠这种现象发生。例如为了避免不锈钢复合管生锈咱们能够在加工切开后时间将暴漏有些掩盖,避免其与空气和水分长期,从而使暴漏有些不受腐蚀致使生锈.。 不锈钢复合管栏杆制造与装置所用资料的原料、、数量契合施工及甲方要求查验办法:调查,查看产品合格和陈述。不锈钢复合管栏杆的造型、尺度及装置方位契合甲方要求。查验办法:调查,尺量查看。


说起不锈钢复合管大家很容易将它误解为不锈钢复合管,其实两种之间存在着很大的差别,可以说不锈钢复合管是不锈钢的升级版本,因此运用的范围也是愈加的普遍。为了让大家了解这一新兴的产品,小编就来向大家引见一下不锈钢复合管过渡层的焊接工艺。 所以在往常不锈钢复合管栏杆阳台护栏装置上,不应该思索阳台护栏几钱一米,应该思索怎样样装置不锈钢复合管栏杆护栏才干愈加的俭省资料。只需愈加合适自己家庭的护栏外形和资料才干让自己的家庭变的愈加美观的同时愈加省钱。 什么是不锈钢复合管。什么是不锈钢塑料复合管。往常的产品早就更新换代了,曾经很少有人再置办不锈钢塑料复合管了,研发出了新型产品钢塑复合材料管,产品与无缝钢管、焊接钢管为基地管,壁涂层的附着力强,防腐、食品级卫生类型的聚粉末涂料和环氧树脂涂层。 整体市场供应压力依然很大。今年8月,全国钢铁市场价钱大幅下跌,我们坚持要在未来1-2年铁矿石价钱高企,目前的价钱动摇空间不是大型不锈钢复合管。社会库存持续降落,目前的水平曾经触底。而采取暂时措施降低已显得微乎其微的产量,只对高炉运转的钢厂直接中止,似乎在市场上起作用,化解不锈钢包管产能过剩的任务是如此难以执行。而原材料价钱被拉低,一切钢厂的剩余空间依然存在。钢铁行业的钢铁投资价钱环比降落2.64%。 桥梁护栏施工时留意问题、护栏施工时应准确控制各种设备的资料,特别是埋设于路基中各种管道的准确位置,在施工过程中不允许对公开设备构成任何破坏。如遇公开通讯管线、泄水管或涵顶填土深度缺乏时,应调整立柱位置,或改动立柱固定方、当立柱打入过深时,不得将立柱拔出矫正,需将其他全部拔出,将其基础重新夯实后再打入,或调整立柱位置。、桥梁护栏应安装法兰盘,留意法兰盘的定位和立柱顶面标高的控制。


宏达友源金属制品(郑州市分公司)坐落于东环工业园聊牛路与东环路向东。我厂主要产品有: 桥梁景观栏杆等各种产品。我司以好的售后服务,质量和信誉开拓新市场。以此来赢得广大用户的信赖和好评。我厂始终坚持开拓创新,精益求精,产销量逐年增长,成为国内 桥梁景观栏杆的先进企业。为进一步提高 桥梁景观栏杆产品的质量,增加产品的附加值,公司坚持“用户为先”以“优质产品优惠价格真诚合作”的宗旨为国内外客户服务。
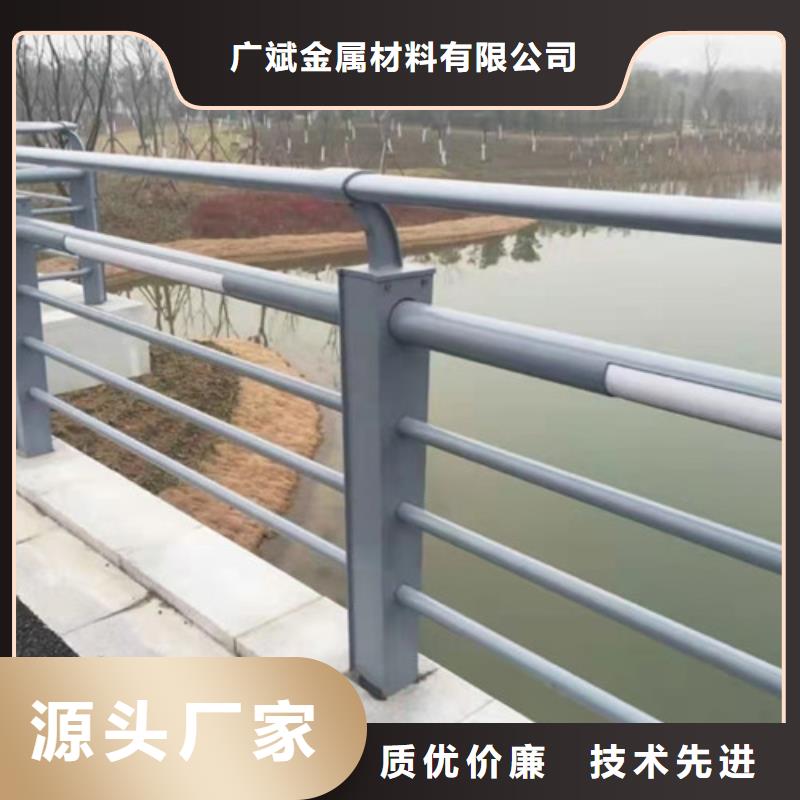
不锈钢复合管护栏焊接进程
如果因液态缩短和凝结缩短形成的体积缩短等于因外壳尺度缩小所形成的体积减缩,则凝结的外壳仍和内部液态金属紧密触摸,不会发生缩孔。可是,因为合金的液态缩短和凝结缩短超过硬壳的固态缩短,因而液体将与硬壳的顶面脱离。顺次进行下去,合金管硬壳不断加厚,液面将不断下降,待金属全部凝结后,在铸件上部就形成了一个倒锥形的缩孔。整个铸件的体积因温度下降至常温而不断缩小,使缩孔的 体积有所减小,但其值变化不大。如果铸件顶部设置冒口,缩孔将移至冒口中。以上对合金缩短规矩的剖析,仅涉及合金管成分、温度等自身因素对缩短的影响,没有考虑缩短进程中遇到的各种阻止,这种缩短称为自在缩短。实际上,合金管铸件在铸型中缩短时,要遭到各种阻止而使缩短不能自在进行,这时发生的缩短称为受阻缩短。受阻缩短率总小于自在缩短率,阻力更大时将出现裂纹。
焊接进程:先焊复合层,后焊底层,流程:封焊层——打底焊——过渡层——填充层——盖面层。管子对焊组对时,其内壁应齐平,内壁错边量不宜超过管壁厚度的10%,且应≤2mm。焊接时,应尽量选用多层焊,各焊层焊道的接头应尽量错开,焊道不宜太宽太厚。点固焊时管内有必要充氩,以保证点固焊焊缝质量。打底焊时,仰焊方位选用内填丝,立焊、平焊方位选用外填丝法进行焊接。应在坡口内引弧,禁止在非焊接部位引弧,接弧处应保证焊透与熔合,熄弧时应填满弧坑,焊接即将结束时,应减小氩气流量,避免气压过大使焊缝发生凹陷。焊丝不能与钨级触摸或直接深化电弧的弧柱区,避免损坏电弧的安稳和发生夹钨缺点,焊丝端部不得退出保护区,避免焊丝氧化。
