




别再等待了,仅仅一分钟,就能通过我们的弯管中频弯管快速生产产品视频探索到无数令人心动的细节和亮点。
以下是:陇南武都弯管中频弯管快速生产的图文介绍


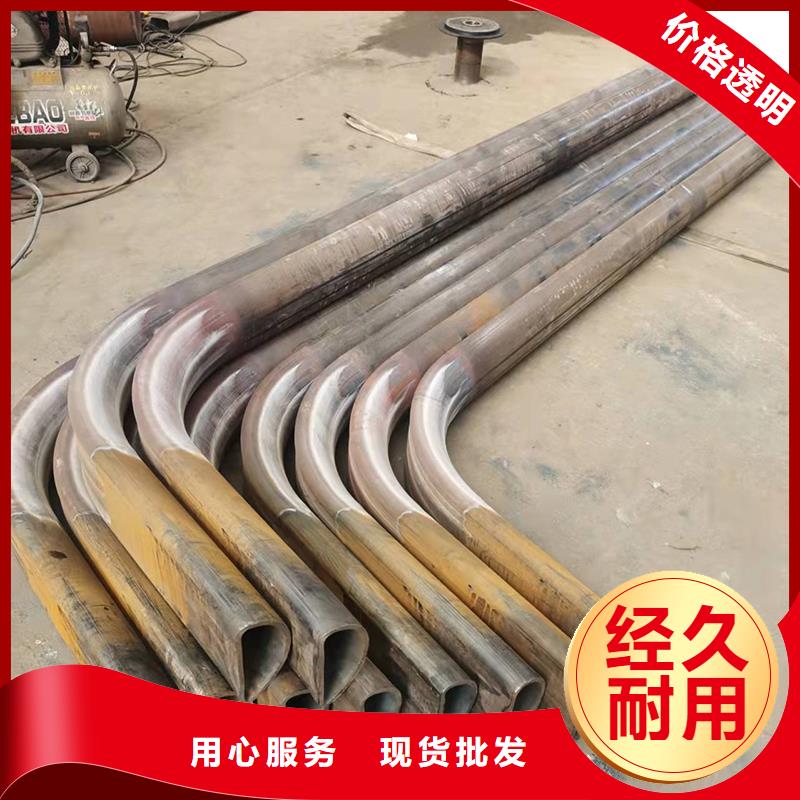
弯管在长运输管路中有哪些主要用途。目前正在使用的弯管以及在弯曲生产和加工的整个过程中,有许多损害弯管质量的因素,其中弯管的生产和质量直接危及管道的性及其可靠性和资产节约。现在,弯管生产设备包括弯管组织结构中的结构,以及弯管组织中的弯管。 弯管在长运输管路中有哪些主要用途 为了布置要加工的管材,弯管成形磨机包括磨床和伺服电机电气设备连接、砂轮磨床和闭合产生内腔的固定磨床,其中固定磨床和驱动电机连接驱动旋转,结构还为生产和加工的支撑点管设置支撑点零件,驱动装置连接到支撑点块,支撑点块提供支撑点等待管材的使用,这一阶段的弯曲精度高,成本低,机器设备的可靠性高,因此在具体的生产和加工中获得了较为合理的效率。 目前使用的弯管生产设备包括带形轴承、槽轮弯管结构、换档杆、弯管角板、手工弯管生产设备等,使手工操作台保持弯管,使用斜角结构控制视角,因为目前的有利效果便于使用,提高了工作效率,使不同的原材料能够合理加工。 另外,輔助组织和主模组织能够开展拆换,另外机器设备的构造简易,在其中的合理布局,拆卸便捷,原材料弯折高精度,生产制造和应用低成本,因而弯管的机器设备的应用更为便捷,现如今的弯管在很多行业中获得了更强的运用,因而变成关键的管材商品,以合理的考虑具体的要求。


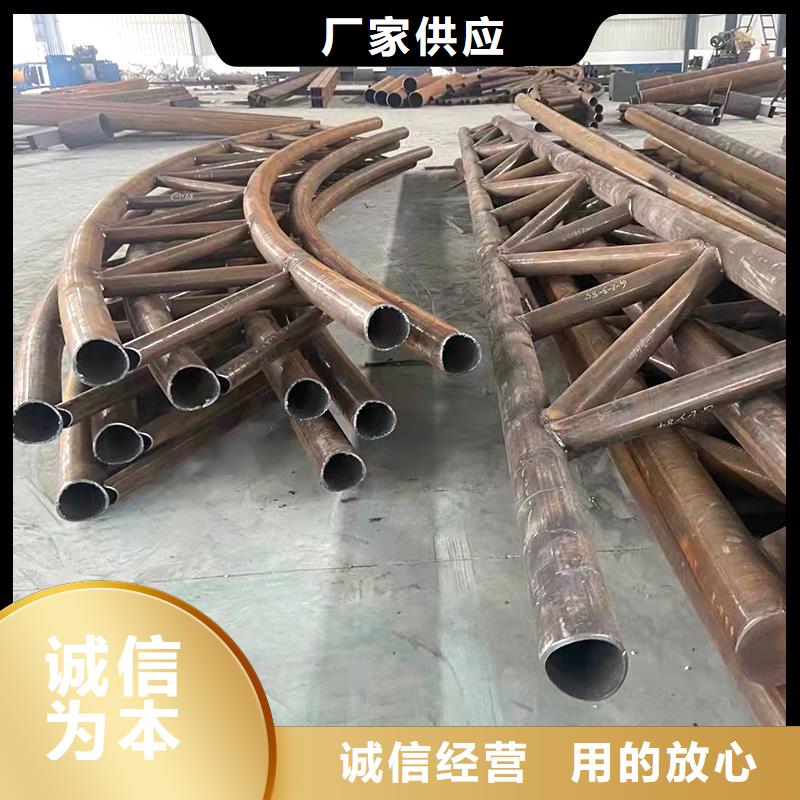
高弯管形状决定了弯管生产困难。锻造方法:使用锻机将被淘汰管端或部门,减少直径,常用的类型与旋转锻压机,连杆式、辊式。冲压的方法:用锥形穿孔管的核心终扩大到所需的大小和形状。辊方法:放置在管芯,周边与轮式推动,用于圆形边缘处理。轧制方法:一般不需要轴,适用于厚壁管在圆形的边缘。形成方法:常用的有三种方法,一种方法称为拉伸方法,另一种方法叫做冲压方法,第三是辊方法我们知道的更多,有三个或四个辊,辊、调整辊,两个固定调整固定辊距离,完成管道弯曲。该方法的广泛应用,如果生产螺旋管,曲率可以增加。不断膨胀的方法:一个是放置在管橡胶、穿孔、压缩、膨胀管形成。 高弯管形状决定了弯管加工生产困难,其中困难的对称点三通高弯曲管生产是需要技术含量的,高生产弯管的基础上,我们看到我们的制造商生产过程严格坚持选择的钢坯,钢坯加热维持一个恒定的温度,给我们高弯曲管带来了严格的质量保证。在这样一个严格的保证,确保我们高弯曲管管道建设项目的他应该扮演一个角色,可以确保本厂管道施工质量的办法。

航萧管件(陇南市武都区分公司)于2016年成立,坐落于美丽的陇南武都,是一家致力于集销售 中频弯管、H型钢拉弯厂、廊架拉弯、热弯U型弯管、水利弯管配件、热弯拉弯管材公司,并可根据客户的要求,定做客户所需的 中频弯管、H型钢拉弯厂、廊架拉弯、热弯U型弯管、水利弯管配件、热弯拉弯管材产品,以满足 中频弯管、H型钢拉弯厂、廊架拉弯、热弯U型弯管、水利弯管配件、热弯拉弯管材市场需求. 公司以“质量为主,用户满意”的企业宗旨,坚持走”科技兴厂,质量取胜”的道路。以产品的质量,客户的信赖求发展。“科学进取,诚信待人,团结务实,雷厉风行“的企业文化。客户用的开心,用的满意使我们长期以来的方向。


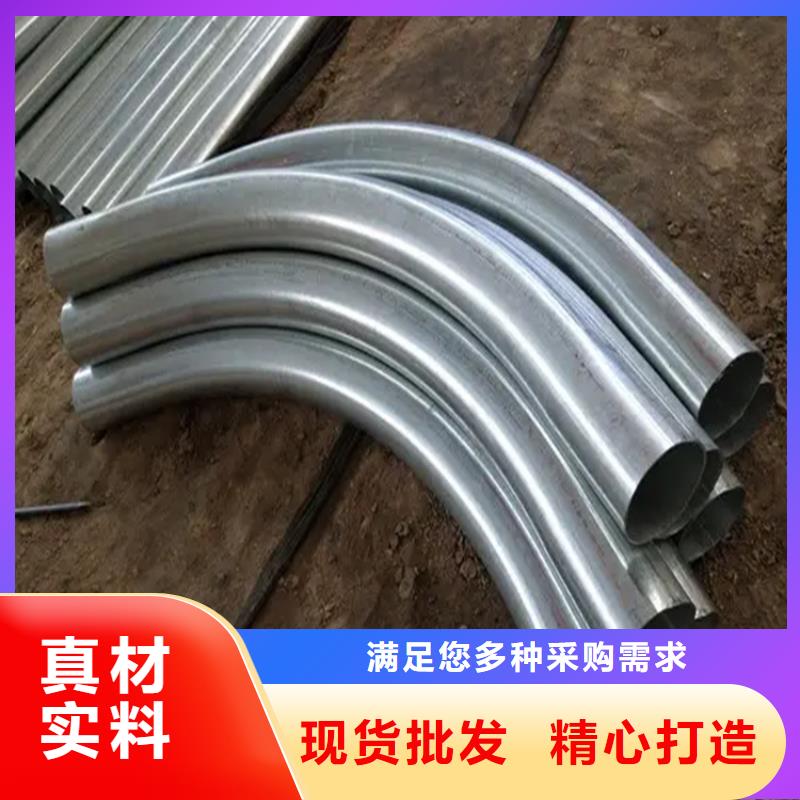
根据弯管的制造方法,弯管可分为煨制弯管、冲压弯管和焊接弯管。煨制弯管可分为冷煨弯管和热煨弯管,弯管是改变管道方向的管件,弯管可在管道和横梁的入口处使用。 煨制弯头具有良好的膨胀性、高耐压性和低阻力的优点,因此,它常应用于建筑中。弯头的主要形式有:U形弯头、弯头、前后弯曲和弧形弯头等,前弯和后弯是一种带有两个角的装置,弯曲实验前后的中心线位置之间的距离,称为弯曲实验前后的高度,用h表示。当加热室垂直于由主管和分支管连接的散热器时,它不与同一连接器上的表面接触。U形管是一种正半圆形状的管件,圆管两端中心线之间的距离d是弯曲半径的两倍。U形管可以代替两个90°弯曲,大致是圆形机翼,连接两个垂直布置的散热器。弧形弯管是一种具有以下不同弯曲角度的管件,中角为90°,侧角为135°,弧形弯管是用来绕过其他一些系统的管道,这些管道通常用于管道材料提供热水和冷水时。弯管的大小取决于弯管的直径、弯曲角和弯曲半径,根据实际施工现场和施工图确定弯角,然后使用模板,根据模板的检弯角度确定管的弯曲角,以满足要求。 异形弯管的加工工艺不同于厚壁弯管,由于中国市场发展需求的不同,管道和其他产品的设计也是多样化的。如果一个产品不能满足市场需求,就会出现异形的弯曲,根据所设计的异形弯管直径,将异形弯管分为一次冲压成形和多次冲压成形,异形弯管缩孔成形工艺是将等于不同直径管材直径的毛坯放入成形模中,通过沿毛坯轴向目标挤压,沿模腔形成和缩短金属。 扩径过程主要针对不同直径的直径偏差,不易收缩,有时根据材料和产品成型的需要,将膨胀和收缩结合起来操作,然而,如果没有冲压工艺,材料消耗较少,而且没有其他加热设备正在形成厚的弯曲切屑。因此,厚壁弯管冲压是一种节材节能的加工技术,另外,冲压件的成本相对较低,使用这种方法的人也较多,在厚壁弯曲管的冲压成形中,一般不会影响冲压件的表面质量。模具保证了冲压件的尺寸和形状精度,该模具寿命长,冲压质量稳定,互换性好,易于机械化和自动化。