以下是:北京市直缝管,钢板专业生产设备的产品参数
以下是:北京市直缝管,钢板专业生产设备的图文视频
【钢兴】为您提供
海淀低温管道、
延庆热轧厚壁管、
门头沟三层防腐无缝管等多元产品与服务。
直缝管,钢板专业生产设备,
钢兴钢管(北京市分公司)专业从事
直缝管,钢板专业生产设备,联系人:
刘学成,电话:
【18762195566】,以下是直缝管,钢板专业生产设备的详细页面。 北京市 北京市地势西北高、东南低。西部、北部和东北部三面环山,东南部是一片缓缓向渤海倾斜的平原。境内流经的主要河流有:永定河、潮白河、北运河、拒马河等,北京市的气候为暖温带半湿润半干旱季风气候,夏季高温多雨,冬季寒冷干燥,春、秋短促。北京市成功举办夏奥会与冬奥会,成为全世界个“双奥之城”。荟萃了自元、明、清以来的中华文化成果和优良传统,拥有众多名胜古迹和人文景观,是全球拥有世界文化遗产数量多的城市。
我们的现场实拍视频将带您走进直缝管,钢板专业生产设备产品的世界,产品视频细节之美一览无余!
以下是:北京直缝管,钢板专业生产设备的图文介绍
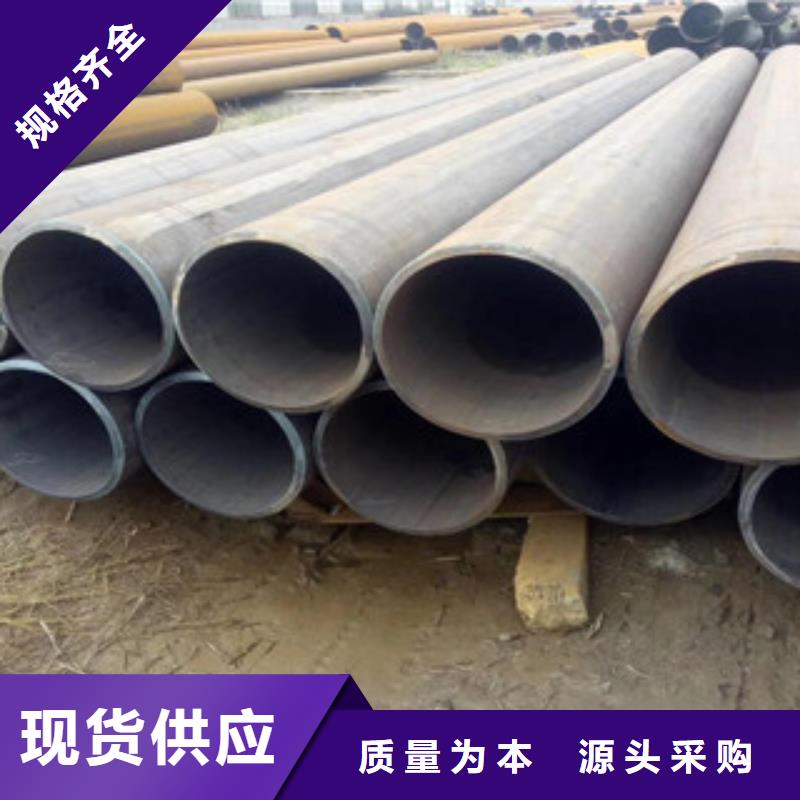
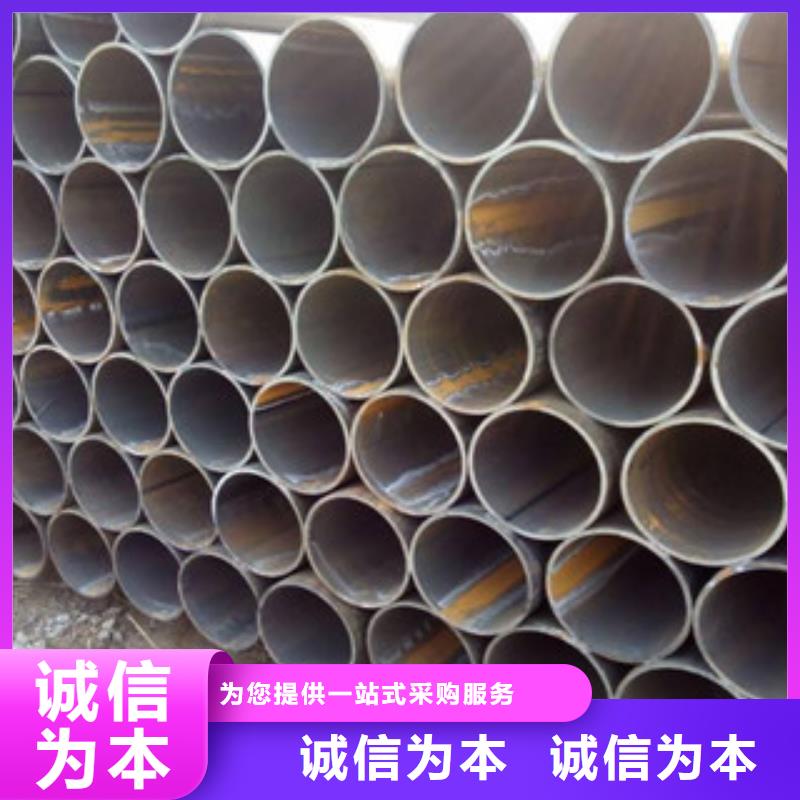
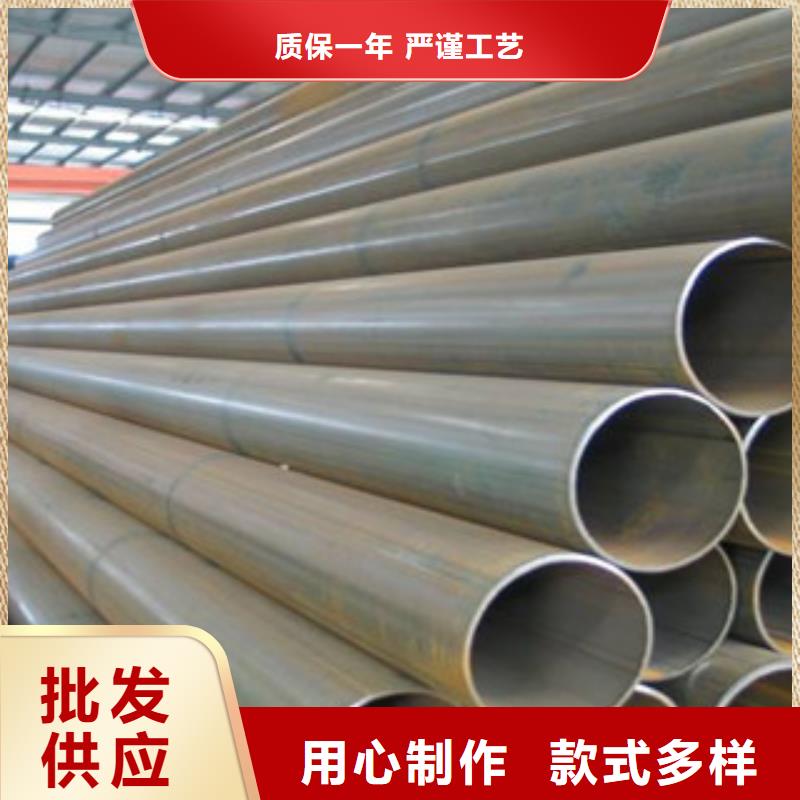
直缝电焊钢管以带钢为原料,通过一组成型机架连续成型为管状,然后用电阻加热或感应加热使带钢边缘部位处于熔融状态,在压力的作用下将接缝焊合而得到钢管。它能生产的产品 为Dmax<660.4mm,Smax<16mm,D/S>100。连续辊式成型是将管坯在具有一定轧辊孔型的多机架轧机上进行连续塑性弯曲而成管筒状,是一种应用广泛、优质的中、小口径电焊管成型方法。自然成型法:自然成型法也叫排辊成型法(CFE),该成型法的特点是在成型过程中,沿纵向在管坯的边缘外侧配置了轧辊群,以控制边缘延伸。同时轧辊群又从外侧来束缚管坯的边缘,将边缘延伸作为压缩变形的形式来吸收,使带钢的成形过程接近于自然弯曲形状的成型法。因此它是一种既能防止边缘延伸,又能吸收边缘延伸的成型法,适用于成型中口径薄壁管(D>400mm)。


大口径厚壁直缝管的材质主要有Q235A、Q235B、16Mn、20#、Q345、L245、L290、X42、X46、X70、X80等。大口径厚壁直缝管的主要生产流程为板探-铣边-预弯边成型-预焊-内焊-外焊-超声波检验-X射线检查-扩径-水压试验-倒棱-超声波检验。采用的是埋弧焊焊接工艺。埋弧焊是一种电弧在焊剂层下燃烧进行焊接的方法。当焊丝确定以后配套用的焊剂则成为关键材料,它直接影响焊缝金属的力学性能、抗裂性能、焊接缺陷发生率及焊接生产率等。不同材质的管材需要不同的焊丝进行配套使用。埋弧焊是当今生产效率较高的机械化焊接方法之一,它的全称是埋弧自动焊,又称焊剂层下自动电弧焊。大口径厚壁直缝管的外径以d表示,L表示长度。


多年来,钢兴钢管(北京市分公司)始终坚持“人无我有,人有我优,人优我精”的经营策略,秉承“以 大口径管、三层防腐管、流体管材、地埋防腐管、给排水管、衬塑污水管市场为准则,以新创科技为先导” “以德做人、以诚做事”,的经营理念,扎实地走科研与生产相结合的道路。
始终坚持以品质加诚信求生存,向客户提供货真价实的 大口径管、三层防腐管、流体管材、地埋防腐管、给排水管、衬塑污水管产品。我公司将热诚欢迎您来本厂参观考察指导。


UOE法是生产大直径直缝焊管的主要方法。是以热轧厚钢板为原料,经过刨边、开坡口和预弯边等预处理工序后,依次进入U成型压力机和0成型压力机压制成管筒,经焊接后,对焊接管坯进行扩径的一种工艺。至今世界上已有这种成型焊管机组40多套。UOE制管法的O成型压力机吨位由20世纪50年代的18000t(180MN)发展到现在的60000t(600 MN)。随着压力机吨位的提高,UOE焊管也向大直径、大壁厚和高强度方向发展。我国有数家企业已建成UOE生产线,研制出具有国际先进水平的大直径高钢级的管线用钢管,满足国内管线建设的需要。但是UOE成型设备造价大,设备较多,维护量大。且在圆周方向用1%以下的压缩量制管时,边缘部分容易残留有直线段,得不到良好的管形。
直缝管,钢板专业生产设备_钢兴钢管(北京市分公司),固定电话:【18762195566】,移动电话:【18762195566】,联系人:刘学成,北京市风化店乡后枣园工业区。