


联系我们
当前位置:
鑫创荣业商贸(南阳市南召县分公司) >南召本地今日新闻
紫铜管紫铜管现货
更新时间:2026-10-26 10:11:24 ip归属地:南阳,天气:小雨,温度:14-19 浏览次数:45 公司名称: 鑫创荣业商贸(南阳市南召县分公司)
以下是:南阳市南召县紫铜管紫铜管现货的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 70/米 |
| 发货期限 | 1 |
| 供货总量 | 10000 |
| 运费说明 | 1 |
| 小起订 | 1 |
| 质量等级 | A |
| 是否厂家 | 是 |
| 产品材质 | T2 TP2 |
| 产品品牌 | 鑫创有色 |
| 产品规格 | 齐全 |
| 发货城市 | 天津 |
| 产品产地 | 天津 |
| 加工定制 | 市 |
| 产品型号 | 齐全 |
| 可售卖地 | 全国 |
| 产品重量 | 121 |
| 产品颜色 | 红色 |
| 质保时间 | 121 |
| 外形尺寸 | 1 |
| 适用领域 | 导电 |
| 是否进口 | 是 |
| 质量认证 | A |
| 产品功率 | 导电 |
| 工作温度 | 621 |
| 材质 | T2 |
| 厂家 | 鑫创有色 |
| 盘管 | 软态 |
| 直管 | 硬态 |
| 铜含量 | 9999 |
| 可定做 | 是 |
| 范围 | 紫铜管紫铜管供应范围覆盖河南省、南阳市、南召县、宛城区、卧龙区、方城县、西峡县、镇平县、内乡县、淅川县、社旗县、唐河县、新野县、桐柏县、邓州市等区域。 |
以下是:南阳市南召县紫铜管紫铜管现货的图文视频




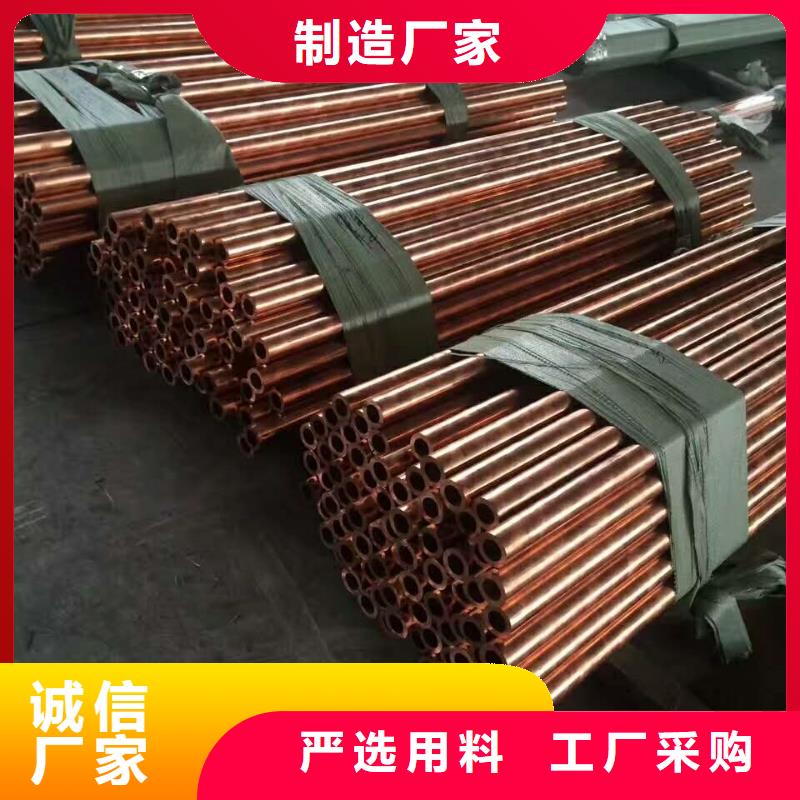

【鑫创荣业商贸】持续拓展产品矩阵,现有镇平黄铜棒、社旗黄铜棒、桐柏黄铜管、方城 紫铜排、西峡紫铜排等,满足不同场景需求。紫铜管紫铜管现货,鑫创荣业商贸(南阳市南召县分公司)为您提供紫铜管紫铜管现货产品案例,联系人:宋经理,电话:【15822889027】。 河南省,南阳市,南召县 南召县交通便利,旅游资源丰富。焦柳铁路纵贯南北,二广高速、国道207线纵横穿过,南距南阳机场60公里,形成了高速、国道中心线,4条省道辐射线的公路交通网络。南召拥有:五朵山风景区、真武顶风景区、南召宝天曼、白河漂、猿人大峡谷、丹霞寺、鸭河口水库、莲花温泉水城等景区,先后荣获“中国休闲度假旅游名县”和“中国生态旅游名县”称号,荣登“2018中国美县域榜单”。
一部视频,让您轻松掌握紫铜管紫铜管现货产品的核心优势。赶紧观看,开启您的产品体验之旅。
以下是:南阳南召紫铜管紫铜管现货的图文介绍

操作简单 货源稳定
我们用实力和品质说话
黄铜板

黄铜板的详细介绍
定制批发 量大从优

VRV铜管装置技能、铜管焊接、装置过程及留意事项
(一)基本要求
1、冷媒管道表里壁应枯燥和清洁。2、管道的方位和装置标高契合规划要求。3、管道曲折变形不超越1/3。 4、穿越楼板或墙体处,应设置维护套管,焊缝不得在套管内,穿外墙孔有必要密封,防雨。5、冷媒管装置,焊接铜管时有必要充氮焊接,氮气气压0.05~0.03Mpa;冷媒管道装置结束后,应选用氮气对体系进行吹净,然后抽真空。
(二)铜管焊接
l、施工气体品种
(1)、加热用:工业氧气0.3-0.4Mpa 液化(或)0.007-0.4Mpa (2)、氮气(N 2 ):为避免铜管内部氧化,对管内充入氮气。
2、焊接前预备
(1)、查看焊炬的衔接处和各气阀的严密性,漏气的有必要进行修补,并查看焊嘴有无阻塞现象。(2)、操作者预备所需的工夹具、钎料、钎剂等。(3)、铜管的焊接部位应无毛刺、无显着变形、表里表面洁净、无锈垢、无油脂等。
3、焊接过程
(1)、铜管应正派刺进规则深度,两装置件的中心线重合,焊接时应定位。为了确保装置尺度正确,不能用手定位,避免加热时铜管移动。(2)、装置空隙过大时,可按要求恰当钳小粗管口径。
4、充氮维护
(1)、铜管在钎焊温度下表面氧化剧烈,为有用削减铜管内部氧化皮的发生,要求对铜管进行充氮维护。(2)、在铜管装置后,对铜管接头内部充氮。(3)、对铜管充氮的办法 气压0.05~0.3Mpa, 确保充入工件内的氮气流量为4~6L/min(手摸有气流的感觉)。 装置后开端充氮至焊后冷却持续充氮10 秒以上。(4)、充氮的关键(见下图)
a. 充氮时快速接头和充应合上压紧开关,使氮气悉数充入管内。b. 充氮要确保氮气到达各焊接接头处,有用地排出空气。 c. 接连充氮时必定要有出气口,否则在焊接时气体从接头空隙处逸出,使焊接填料困难,并易发生气孔。
5、焊接加热留意:
(1)、钎焊为火焰硬钎焊,有必要恪守有关操作规则。(2)、加热前承认铜管内有氮气流过。(3)、钎焊紫铜时,运用中性焰或细还原焰,一般选用外焰。铜管接头处加热应均匀,并留意依据管的材料尺度分配热量。一般先预热刺进管,使管合作严密;再沿接头长度方向来回摇摆,使其均匀加热到挨近钎焊温度,然后盘绕铜管加热至钎焊温度(铜管为浅红),一起钎料亦随之盘绕参加,并均匀填满接头空隙,再渐渐移开焊炬,并持续参加少数钎料,构成润滑钎角。(4)、加热时不能直接用火焰烧焊条,加热时刻也不宜过久。(5)、焊接时要留意操控好火焰方向,避开胶套管、海绵、电线等。
6、焊后处理(冷却)
(1)、焊后在管内有氮气维护的条件下,可对接头处再次加热至铜管变色(200-300℃),即进行退火处理。(2)、在焊缝彻底凝结曾经,不能移动焊件或使其遭到轰动。(3)、对选用水冷的焊件,应避免水进入铜管内部,放置焊件时仍要避免铜管表面残留水分流入管内。
7、钎焊质量及查验
焊缝表面润滑,填角均匀,自然地圆弧过渡。钎焊接头无过烧、焊堵、裂纹、焊缝表面粗糙、烧穿等缺点。焊缝无气孔、夹渣、未焊满、虚焊、焊瘤等缺点。
8、不合管装置
装置Y 型不合管尽量使其不合管竖向或水平。水平放置时,倾斜度在±30以内。放置在正确的方位后,充氮焊接。 不合管保温。每对不合管均配有泡沫,用泡沫将不合管包好,上下泡沫用不干胶密封。泡沫部分和无泡沫部分均用保温管包好。泡沫和保温管对接部分用不干胶密封。留意: ①对多不合管路体系,每根管子都贴上标签,使不合后的衔接收与室内机对应,避免接错。 ②不合管的进口侧,至少要有300mm 的直管段。
9、喇叭口加工的办法:
(1)、弄直盘卷的铜管(2)、用切管器切管(3)、用扩孔器除掉管子切开面的毛刺(4)、用螺丝刀在端部轻敲以整理管子内部(5)、刺进喇叭口螺母(6)、在铜管上装好喇叭管东西(7)、对准扩孔器(8)、扩口(9)、取下喇叭管东西并查看喇叭管表面
(三)吹洗
在焊接完一段管路后,有必要对管路进行吹洗。 吹洗是用氮气压力去除管内的外来物(尘埃,水份,焊接形成的等)。首要意图是:
(1)、除掉管内焊接时因为充氮维护焊缺乏形成的氧化物。(2)、除掉因不妥贮运而进入管内的杂质和水分。(3)、查看室内机和室外机之间管道体系的衔接是否有大的走漏。
吹洗过程:
(1)、将压力表装在氮气瓶上;(2)、压力表高压端接上小管(液管)的注氟嘴;(3)、用盲塞将室内机A 侧之外的一切铜管接口处阻塞好。(4)、翻开氮气瓶阀,保持压力在5 Kg/cm 2 。(5)、查看氮气是否流过室内机A 液管(6)、吹洗 用手中的绝缘材料抵住管口,当压力大的无法抵住时,快速开释绝缘物。再用绝缘物抵住管口,如此重复几回,直到没有没有杂物吹出停止。(7)、封闭氮气主阀(8)、对室内机B 重复以上操作(9)、对液管吹洗结束后,再对气管进行吹洗,吹洗过程跟吹洗液管过程相同。

PRODUCT DETAILS
产品细节
PRODUCT DETAILS

01
真材实料REALMATERIALS
精心选择优质材料制作而成,黄铜板规格多样可选,满足您的各种需求。

02
价格优势PriceAdvantage
厂家经验丰富,直接供货,黄铜板无二次销售环节,质量放心。

03
成熟工艺成熟工艺MatureTechnology
支持定做,十余年经验,黄铜板质量保障,出厂经过严格的质检。
PRODUCT PHOTOGRAPH
产品实拍
PRODUCT PHOTOGRAPH


COMPANY PROFILE
公司介绍
COMPANY PROFILE

鑫创荣业商贸(南阳市南召县分公司)自创办以来,一直坚持“以质量求生存,以产品求发展,以信誉保合作,以服务赢客户”的经营方针,在这一经营方针的指导下,公司常年销售 黄铜板。我公司以严格的价格标准、产品和服务深受广大客户的信赖和社会的认可。多年的经营历练了公司在各个经营环节的成熟与规范,并与全国各大厂家及经销商有稳固的业务往来。 我公司奉行“诚信”的经营理念,创新进取,精益求精,内强素质,外塑形象!将真心诚意服务于客户,愿与新老客户携手共进、共创伟业! 竭诚欢迎各界朋友前来惠顾!以质量求生存、以信誉求发展、共创双赢!

今年在南阳市南召县本地购买紫铜管紫铜管现货有了新选择,鑫创荣业商贸(南阳市南召县分公司)始终坚守以用户为中心的服务理念,将品质作为发展的基石。厂家直销,确保为您提供价格实惠且品质卓越的紫铜管紫铜管现货产品。如需购买或咨询,请随时联系我们,联系人:宋经理-【15822889027】,地址:南阳市南召县经济技术开发区1号路东。