

联系我们
当前位置:
鹏鑫钢铁(宁波市江东区分公司) >
江东当地产品新闻
焊管根据要求定制
更新时间:2026-11-06 03:11:06 ip归属地:宁波,天气:多云,温度:14-19 浏览次数:94 公司名称: 鹏鑫钢铁(宁波市江东区分公司)
以下是:宁波市江东区 焊管根据要求定制的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 电议 |
| 发货期限 | 电议 |
| 供货总量 | 100000吨 |
| 运费说明 | 电议 |
| 小起订 | 0 |
| 质量等级 | 优 |
| 是否厂家 | 是 |
| 产品材质 | Q345 Q235等 |
| 产品品牌 | 鹏鑫 |
| 产品规格 | 齐全 |
| 发货城市 | 山东聊城 |
| 产品产地 | 山东聊城 |
| 加工定制 | 是 |
| 产品型号 | 齐全 |
| 可售卖地 | 全国 |
| 产品颜色 | 原色 |
| 适用领域 | 机械等 |
| 是否进口 | 否 |
| 范围 | 焊管供应范围覆盖浙江省、宁波市、江东区、海曙区、北仓区、镇海区、鄞州区、象山县、宁海县、余姚县、慈溪县、奉化区等区域。 |
以下是:宁波市江东区 焊管根据要求定制的图文视频




【鹏鑫】为您提供余姚焊管、奉化油缸无缝钢管、镇海磷化钢管、宁海无缝钢管扩管、北仓GB6479无缝钢管等多元产品与服务。 焊管根据要求定制,鹏鑫钢铁(宁波市江东区分公司)专业从事 焊管根据要求定制,联系人:李经理,电话:【052788266888】,以下是 焊管根据要求定制的详细页面。 浙江省,宁波市,江东区 江东区于1951年11月7日设立,1956年1月16日废,1978年复置为市辖区一级政权建制,2016年9月撤销,原江东区管辖的行政区域划归宁波市鄞州区管辖。
想要知道 焊管根据要求定制产品如何?看视频就知道!看视频,选产品更明智!
以下是:宁波江东 焊管根据要求定制的图文介绍


宁波江东小口径焊管是以带钢卷板为原材料,经常温挤压成型,以自动双丝双面埋弧焊工艺焊接而成的螺旋缝钢管。螺旋钢管将带钢送入焊管机组,经多道轧辊滚压,带钢逐渐卷起,形成有开口间隙的圆形管坯,调整挤压辊的压下量,使焊缝间隙控制在1~3mm,并使焊口两端齐平。 宁波江东小口径焊管生产工艺 (1)原材料即带钢卷,焊丝,焊剂。在投入前都要经过严格的理化检验。 (2)带钢头尾对接,采用单丝或双丝埋弧焊接,在卷成钢管后采用自动埋弧焊补焊。 (3)成型前,带钢经过矫平、剪边、刨边,表面清理输送和予弯边处理。 (4)采用电接点压力表控制输送机两边压下油缸的压力,确保了带钢的平稳输送。 (5)采用外控或内控辊式成型。 (6)采用焊缝间隙控制装置来保证焊缝间隙满足焊接要求,管径,错边量和焊缝间隙都得到严格的控制。 (7)内焊和外焊均采用美国林肯电焊机进行单丝或双丝埋弧焊接,从而获得稳定的焊接质量。 (8)焊完的焊缝均经过在线连续超声波自动伤仪检查,保证了100%的螺旋焊缝的无损检测覆盖率。若有缺陷,自动报警并喷涂标记,生产工人依此随时调整工艺参数,及时缺陷。 (9)采用空气等离子切割机将钢管切成单根。 (10)切成单根钢管后,每批钢管都要进行严格的首检制度,检查焊缝的力学性能,化学成份,溶合状况,钢管表面质量以及经过无损探伤检验,确保制管工艺合格后,才能正式投入生产。 (11)焊缝上有连续声波探伤标记的部位,经过手动超声波和X射线复查,如确有缺陷,经过修补后,再次经过无损检验,直到确认缺陷已经。 (12)带钢对焊焊缝及与螺旋焊缝相交的丁型接头的所在管,全部经过X射线电视或拍片检查。 (13)每根钢管经过静水压试验,压力采用径向密封。试验压力和时间都由钢管水压微机检测装置严格控制。试验参数自动打印记录。 (14)管端机械加工,使端面垂直度,坡口角和钝边得到准确控制。

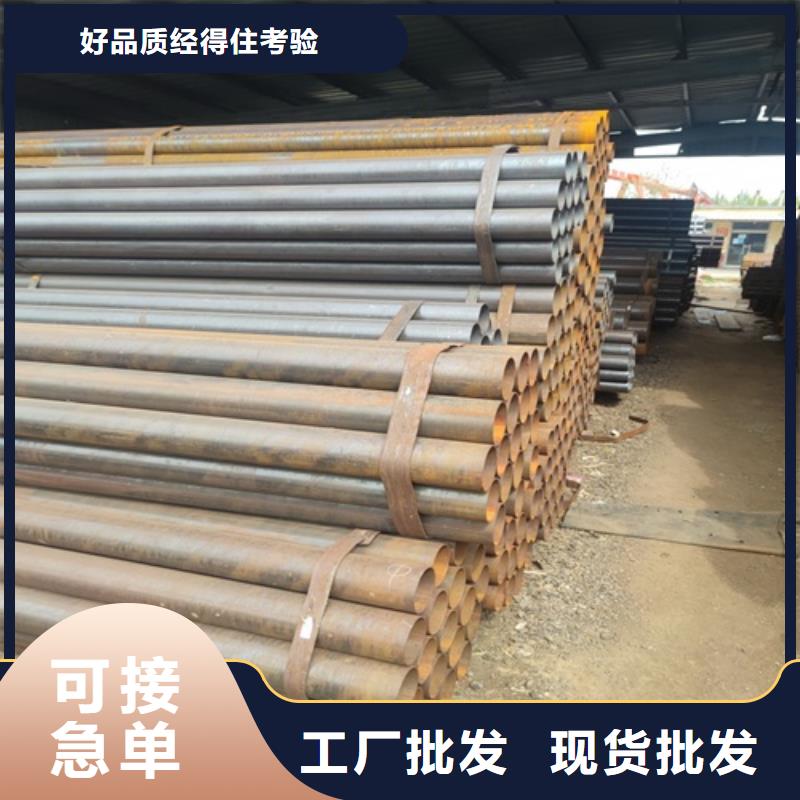
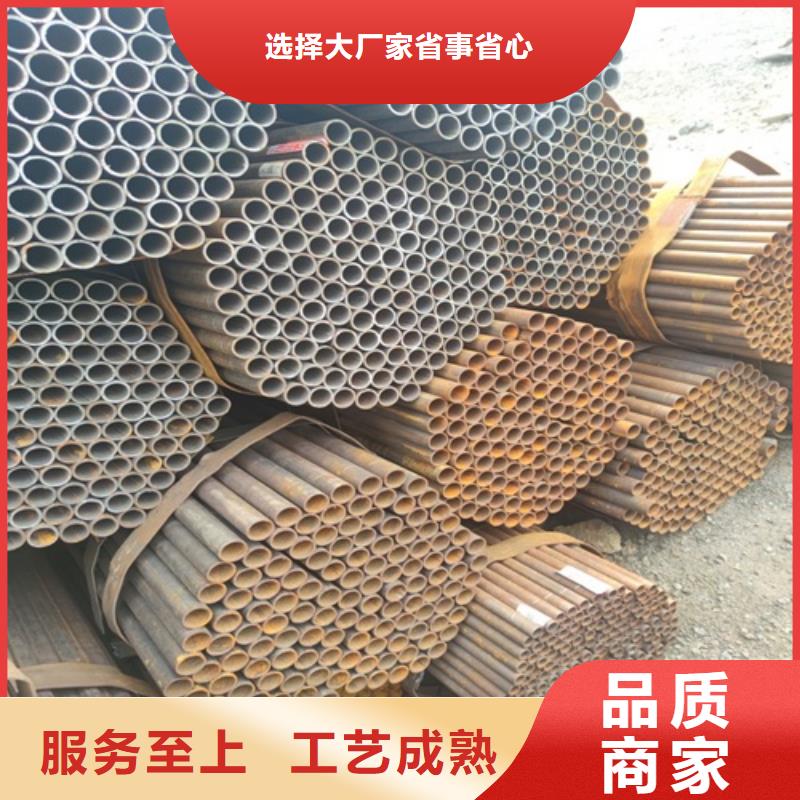
Q345B焊管的安装和使用质量要求 一、Q345B焊管使用前的施工准备 管道沟应挖好,管道井砌砖完毕,需要的各种型号Q345B焊管到位,所需要的各种各样的工具,包括电焊机、切割机、电锤、磨光机等准备齐全,只有做好一系列的准备工作才能开始安装。 二、Q345B焊管的安装 根据图纸设计进行管道定位,根据现场情况预制管道支架,然后根据设计和现场进行下料,然后用磨光机磨坡口,再进行焊接。 三、使用质量要求 1、垂直安装的立管每米偏差应小于3毫米,水平安装的偏差应小于1毫米。 2、焊缝处不得焊接支管,弯曲处避免有焊缝。 3、要求焊缝平直,焊缝饱满,焊口表面无烧穿、裂纹。
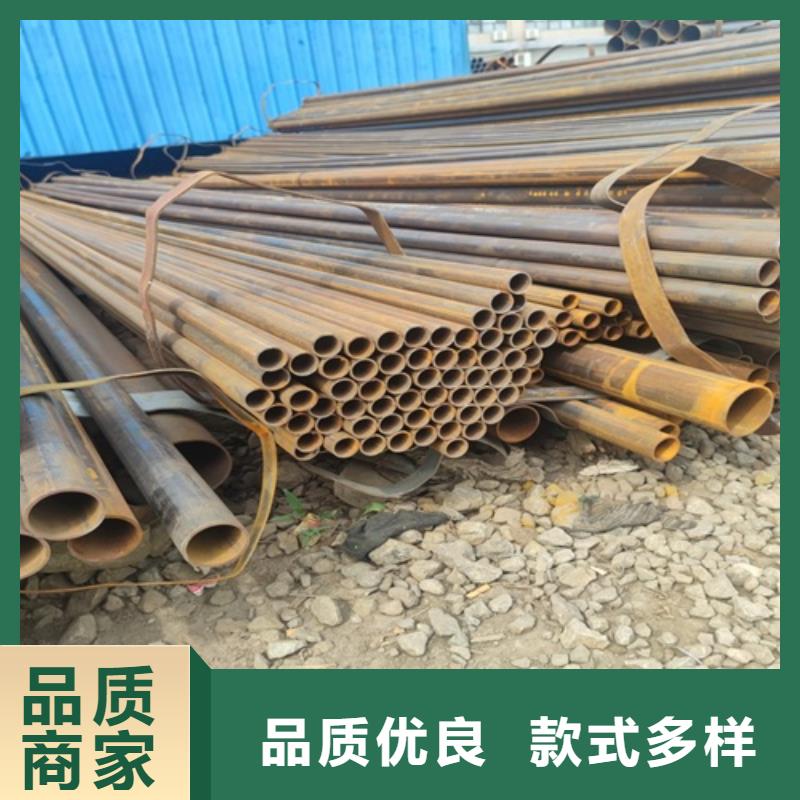


鹏鑫钢铁(宁波市江东区分公司)位于山东聊城经济开发区武夷山路,占地2万平方米,注册资金500万,现有员工100多人,拥有先进工艺的标准化 焊管、不锈钢管、船舶用无缝钢管、40Cr无缝钢管、小口径薄壁无缝钢管、Q345B大口径无缝钢管生产线,生产工艺先进而成熟。我们热切地期盼与四方宾客携手共进!


焊管的主要生产步骤 焊管是以带钢卷板为原材料,经常温挤压成型,以自动双丝双面埋弧焊工艺焊接而成的螺旋缝钢管。将带钢送入焊管机组,经多道轧辊滚压,带钢逐渐卷起,形成有开口间隙的圆形管坯,调整挤压辊的压下量,使焊缝间隙控制在1~3mm,并使焊口两端齐平。 原材料在投入前都要经过严格的理化检验,带钢头尾对接,采用单丝或双丝埋弧焊接,在卷成钢管后采用自动埋弧焊补焊。成型前,带钢经过矫平、剪边、刨边,表面清理输送和予弯边处理。 采用电接点压力表控制输送机两边压下油缸的压力,确保了带钢的平稳输送;采用外控或内控辊式成型。;采用焊缝间隙控制装置来保证焊缝间隙满足焊接要求,管径,错边量和焊缝间隙都得到严格的控制。 焊管焊完的焊缝均经过在线连续超声波自动伤仪检查,保证了的螺旋焊缝的无损检测覆盖率。再采用空气等离子切割机将钢管切成单根。切成单根钢管后,每批钢管都要进行严格的首检制度,检查焊缝的力学性能,化学成份,溶合状况,钢管表面质量以及经过无损探伤检验,确保制管工艺合格后,才能正式投入生产。 焊管的焊缝上有连续声波探伤标记的部位,经过手动超声波和X射线复查,如确有缺陷,经过修补后,再次经过无损检验,直到确认缺陷已经。)每根钢管经过静水压试验,压力采用径向密封。试验压力和时间都由钢管水压微机检测装置严格控制。试验参数自动打印记录。


宁波江东焊管常用材质为:Q235A,Q235C 宁波江东直缝焊管生产工艺简单,生产效率高,成本低,发展较快。 宁波江东螺旋焊管的强度一般比直缝焊管高,能用较窄的坯料生产管径较大的焊管,还可以用同样宽度的坯料生产管径不同的焊管。但是与相同长度的直缝管相比,焊缝长度增加30~100%,而且生产速度较低。 因此,较小口径的焊管大都采用直缝焊,大口径焊管则大多采用螺旋焊. 宁波江东焊管广泛应用于自来水工程、石化工业、化学工业、电力工业、农业灌溉、城市建设,是中国开发的二十个重点产品之一; 作液体输送用:给水、排水; 作气体输送用:煤气、蒸气、液化石油气; 作结构用:作打桩管、作桥梁; 另外也可作为码头、道路、建筑结构用管等。

焊管根据要求定制,鹏鑫钢铁(宁波市江东区分公司)为您提供 焊管根据要求定制产品案例,联系人:李经理,电话:【052788266888】。