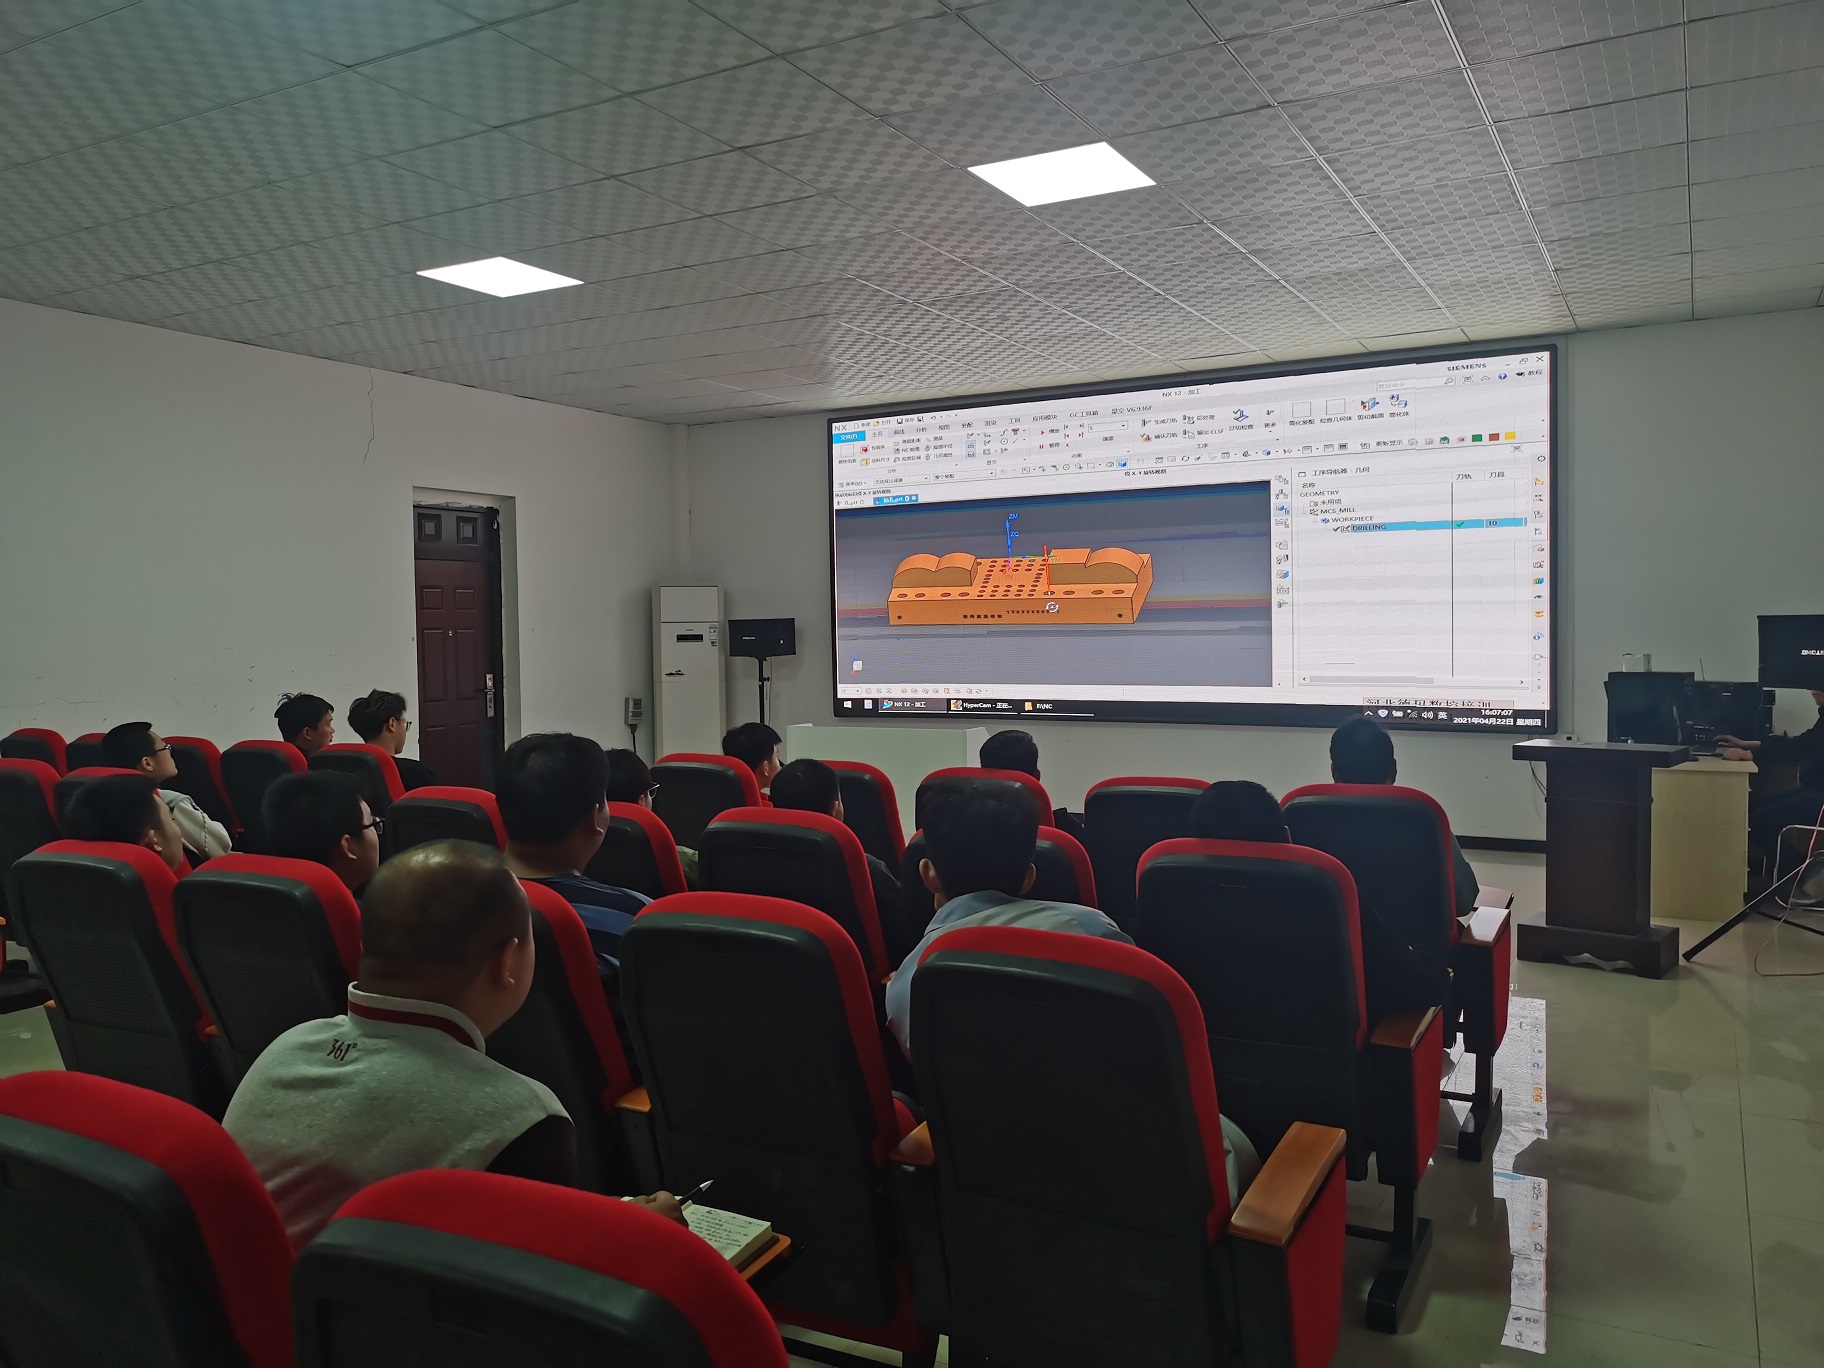
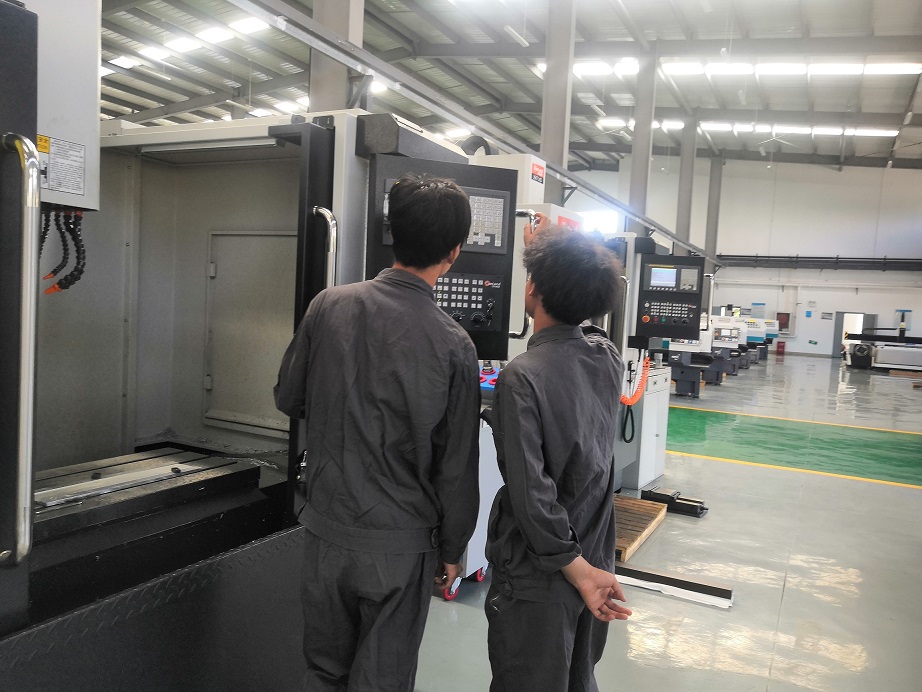
以下是:辽阳市弓长岭区数控编程培训-数控培训放心选购的产品参数
| 产品参数 |
|---|
| 产品价格 | 面议/个 |
|---|
| 发货期限 | 随到随学 |
|---|
| 供货总量 | 9999 |
|---|
| 运费说明 | 包邮 |
|---|
| 小起订 | 1 |
|---|
| 产品产地 | 石家庄+ |
|---|
| 加工定制 | 是 |
|---|
| 河北德玛数控培训 | 包教会 |
|---|
| 河北德玛数控培训 | 学会为止 |
|---|
| 河北德玛数控培训 | 自办工厂 |
|---|
| 河北数控数控培训 | 边学边练 真机实践 |
|---|
| 范围 | 数控编程培训-数控培训放心选购服务网络覆盖辽宁省、辽阳市、弓长岭区、白塔区、文圣区、宏伟区、太子河区、灯塔市等区域。 |
|---|
以下是:辽阳市弓长岭区数控编程培训-数控培训放心选购的图文视频
【德玛】以匠心打造多元场景产品,涵盖
灯塔UG等高铣精加工、
宏伟cnc编程培训学校、
白塔先仿真后上机实操、
文圣碳纤维零件编程等。
数控编程培训-数控培训放心选购,
德玛科技信息(辽阳市弓长岭区分公司)专业从事
数控编程培训-数控培训放心选购,联系人:
李老师,电话:
【13833466981】,以下是数控编程培训-数控培训放心选购的详细页面。 辽宁省,辽阳市,弓长岭区 弓长岭区隶属辽宁省辽阳市,于1984年5月建区。介于东经123°14′至123°32′和北纬41°02′至41°51′之间。位于辽宁省中南部、辽阳市东南部,素以“岭岭藏宝、水水含金”而著称。边境长110.06千米,北邻辽阳市文圣区,东北与灯塔市鸡冠山乡相望,东部与辽阳县寒岭镇以红砂岭为界,东南与辽阳县甜水乡相邻,南和西南与辽阳县河栏镇接壤,西和西北与辽阳市宏伟区毗连。
数控编程培训-数控培训放心选购产品的真实面貌,远比文字描述来得丰富和生动。点击观看我们的视频,让产品自己为您讲述它的故事。
以下是:辽阳弓长岭数控编程培训-数控培训放心选购的图文介绍
德玛科技信息(辽阳市弓长岭区分公司)应对全球化的经济发展,以先进的管理理念,及时的信息,努力为 cnc数控编程培训、数控机床操作培训、cnc五轴编程培训、加工中心五轴编程培训、加工中心编程培训、ug加工编程培训客户提供便捷,有效的资源。公司发扬以优质的服务为目标,靠诚实守信获双赢的经营理念,坚持以人为本的企业文化,推崇“尊重个人,服务客户,追求卓越”的原则,凭借创新领导管理层,稳定的员工队伍,完善的管理制度,与快速发展的企业信息化建设,与客户建立长期的合作关系。


河北德玛数控编程培训整理例如铣床上,有机床的纵向运动、横向运动以及垂向运动。在数控加工中就应该用机床坐标系来描述。标准机床坐标系中X、Y、Z坐标轴的相互关系用右手笛卡尔直角坐标系决定:(1)伸出右手的大拇指、食指和中指,并互为90°。则大拇指代表X坐标,食指代表Y坐标,中指代表Z坐标。(2)大拇指的指向为X坐标的正方向,食指的指向为Y坐标的正方向,中指的指向为Z坐标的正方向。(3)围绕X、Y、Z坐标旋转的旋转坐标分别用A、B、C表示,根据右手螺旋定则,大拇指的指向为X、Y、Z坐标中任意轴的正向,则其余四指的旋转方向即为旋转坐标A、B、C的正向。(4)运动方向的规定增大刀具与工件距离的方向即为各坐标轴的正方向,下图为数控车床上两个运动的正方向。


河北德玛数控编程培训整理以上几条没有3年以上的时间锻炼,恐怕是很难达到要求的。而且很多企业还不具备学习的条件。建议多向设备维修部门的师傅请教。机床的维护保养细节我就不多讲了,各企业都有各自的经验和标准。机床维护保养重点在于“养”,平时应该注意(应做好长期记录):1、每天开机注意机床各轴的启动载荷变化是否正常,这点很重要,启动载荷变化不正常,就意味着运动副或传动副的阻力变化了,得赶紧停机检查。否则,时间一长,对机床的损害极大;2、注意润滑油的正常消耗量。过多过少,都必须检查。

河北德玛数控编程培训学校整理在自动加工切削过程中。要通过声音监控、切削时间控制、切削过程中暂停检查、工件表面分析等方法判断刀具的正常磨损状况及非正常破损状况,要根据加工要求,对刀具及时处理,防止发生由刀具未及时处理而产生的加工质量问题。七.问:如何合理选择加工刀具。切削用量有几大要素,有几种材料的刀具。如何确定刀具的转速,切削速度,切削宽度。1.平面铣削时应选用不重磨硬质合金端铣刀或立铣刀,一般铣削时。尽量采用二次走刀加工,次走刀用端铣刀粗铣,沿工件表面连续走刀,每次走刀宽度至为刀具直径的60%--75%。2. 立铣刀和镶硬质合金刀片的端铣刀主要用于加工凸台、凹槽和箱口面。


河北德玛数控编程培训学校整理快速入门数控加工中心编程的方法 数控加工中心的综合加工能力较强,工件一次装夹后能完成较多的加工内容,加工精度较高,就中等加工难度的批量工件,其效率是普通设备的5~10倍,特别是它能完成许多普通设备不能完成的加工,对形状较复杂,精度要求高的单件加工或中小批量多品种生产更为适用。下面是小编整理的快速入门数控加工中心编程的方法介绍,大家一起来看看吧。 一、编程入门 概念一、指令分组:将功能类似的指令分成一组,同一组的G代码不能同时出现在同一行程序段里。 概念二、程序段程序段是程序的基本组成部分,程序段由不同的指令组合而成。以下是我们学校在授课过程中必须要讲的指令,了解编程的基本方法后,掌握这些指令你就能进行编程了。 概念三、常用指令类型指令的格式为英文字母+数字构成。 如G54G_X_Y_Z_F_S_T_M_ G_G代码 X_Y_Z_机床的直线轴 F_进给速度 S_主转转速 T_刀具指令 M_辅助功能 常用的M代码 M3主转正转 M4主转反转 M5主转停转 如:M3S600主轴正转,转速600r/min M06换刀指令 如T1M06就是换一号刀 以下重点讲G代码01组G代码用于控制刀具的运动。 G00快速点定位G00X_Y_Z_; 刀具以快速度移动至以值指令(G90)或增量值指令(G91)所指定的工件坐标系中的位置,移动速度由机床参数所指定。 G01直线插补G01X_Y_Z_F_ G02顺时针圆弧插补指令格式:G02X_Y_Z_R_F_/G03X_Y_Z_I_J_K_F G03逆时针圆弧插补指令格式:G03X_Y_Z_R_F_/G03X_Y_Z_I_J_K_F_ X_Y_Z_圆弧的终点坐标 R_圆弧的半径 I_圆弧的终点相对于刀具所在位置 X向的位置 J_圆弧的终点相对于刀具所在位置 Y向的位置 K_圆弧的终点相对于刀具所在位置 Z向的位置 F_进行速度 F的定义方式有两种:G94每分钟进给(刀具每分钟移动速度mm/min)/G95每转进给(主轴每旋转一转刀具移动的距离mm/r) G代码刀具的长度补偿G43长度补偿指令 如G43H01在换刀点刀尖到工件Z向零点的距离为H01,什么是H01? H01就是偏置值,也就是我将刀尖到工件Z向零面的距离写在偏置表里的H01处。 G54号工件坐标系,我们将工件零点的位置,写到坐标系列表中。 G54只是列表中常用的位置。其他的还有G55G56G57G58G59等等,他们的意义和G54相同。 打孔、镗孔、铰孔时用的G代码。 G81格式为G81X_Y_Z_R_F_; X_Y_孔位坐标(也就是孔的位置) Z_孔的深度 R_高底,也就是高具移动到什么位置时开始进给运动? F_进给速度。 G80固定循环结束 代码还有很多,G81G83G84G85G86G87G73G74G76等等。每个一指令的动作都不太一样,但掌握一个了,其它的看一下说明也就明白了。就是G84和G76稍有点复杂,有明白的地方可以提问,有时间帮你们在线答疑。
今年在辽阳市弓长岭区本地购买数控编程培训-数控培训放心选购有了新选择,德玛科技信息(辽阳市弓长岭区分公司)始终坚守以用户为中心的服务理念,将品质作为发展的基石。厂家直销,确保为您提供价格实惠且品质卓越的数控编程培训-数控培训放心选购产品。如需购买或咨询,请随时联系我们,联系人:李老师-【13833466981】,地址:辽阳市弓长岭区城铁轨道职业技工学校。