ha40.com





简约而不简单,我们的不锈钢方管一站式厂家产品视频将用直观的方式展示产品的核心价值。
以下是:九江共青城不锈钢方管一站式厂家的图文介绍

福伟达管业(九江市共青城市分公司)是坐落在经济技术开发区,企业现有现代化厂房和先进的生产设备。 公司拥有一支强大的生产管理、销售及售后服务团队,以高品质的产品保证、贴心的市场服务满足国内外市场的需求。公司主营 316不锈钢管。我司产品销售遍地,在新的世纪,同茂人将秉持“以人为本,追求新高”的企业精神,不断进取,在经济一体化的大潮中,向更高的目标迈进!希望通过我们的努力,借助您的支持,让我们共同谱写同茂美好的明天。
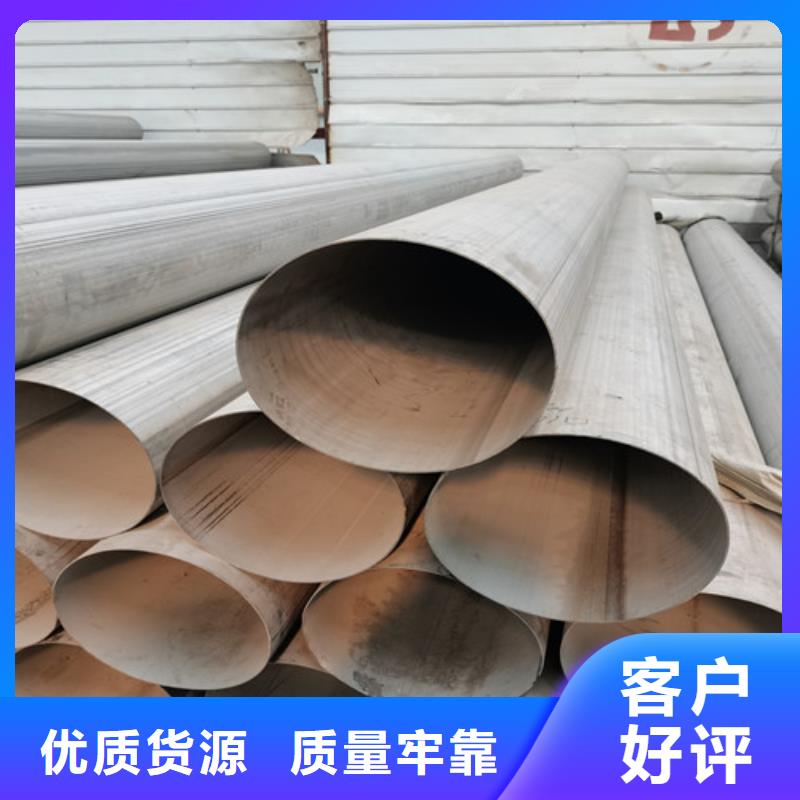

关于成品剖析和拉伸实验的同一批不锈钢管应由恣意同一炉钢制作的具有相同尺度和壁厚的不锈钢钢管组成,每一规范尺度小于DN150的不锈钢管,每批次不大于400根及其余数为一批;每一个规范尺度大于等于DN150的不锈钢管,每批次不大于200根及其余数为一批。关于曲折实验,由一批不锈钢管应由任一批同一炉钢制作的具有相同尺度和壁厚的不锈钢管组成,每一规范尺度的不锈钢管,每批次不大于400根及其余数为一批。关于压扁实验,一批不锈钢钢管应由同一炉制作的具有相同尺度和壁厚的不锈钢管组成;没一个规范尺度大于DN50但小于DN150的不锈钢管,每批次不大于400根及其余数为一批;每一规范尺度大于等于DN150的不锈钢管,每批次不大于200根热情余数为一批。 在不锈钢管出产规范中规则的拉伸实验要求,应从每一批不锈钢钢管抽取一根做实验断定,关于小于等于DN50的不锈钢管,规范中规则的曲折实验应从每一批不锈钢管抽取一根做实验断定。用于规范要求的曲折实验应从每批不锈钢管中抽取5%在一端上做出。当一批不锈钢管的数量较少时,至少应对每一根钢管进行实验,若任一实验有机加工缺点或发生裂纹,则应予以作废,且以另一根试样作替换。 若任一拉伸试样的伸长率小于表中规则值,且其拉断后的断口距50mm的标距间的中点大于19mm,即实验前在试样表面的标距范围内划有划线,则应答应复式,若试样由于内表面或外表面的裂纹扩展而开裂时,则应答应复式。对大于或等于DN200的钢管拉伸试样,可沿纵向也可沿横向切制;关于小于DN200的不锈钢管应只用纵向实验。当圆形拉伸试样被用于壁厚大于25.4mm的不锈钢管时,如此做实验用的试样的纵向上的长度中距应位于不锈钢管的内、外表面的中心位置。应从不锈钢钢管中切下几截作为第11节规则的曲折实验试样,以及压扁实验试样。压扁实验试样除用料头制取者外,两头应平整且无毛刺


过滤器是洁净管道体系中重要的设备,对空气过滤器的装置与查看决议了洁净体系的加工处理效果。过滤器的查验项目包含微观缺点孔洞、密封性,滤纸波纹板是否损害等,查看过后还需进行吹扫清洗,要求与洁净室洁净度共同。折叠波纹板应坚持笔直搬运放置避免损害滤纸。过滤器装置后应将初始阻力进行恰当的平衡,单向过滤阻力差错小于10%。过滤器装置难点在于确保密封,选用液槽密封时要求充入三分之二槽深的非牛顿密封胶;用硅密封胶密封的,应确保管口封堵完好,并确保5~8mm的嵌实厚度。 预制管道的焊接也是洁净管道装置的重要一步,大都焊接在洁净室内完结,并且尽量削减焊缝数量。焊丝应放于枯燥处备用,运用前用丙酮或酒精擦洗洁净。焊接工艺选用氩弧焊,为避免氧化应向施焊管内充入纯洁氩气维护,焊接质量要求焊缝光滑平坦且无未焊透、裂纹气孔等缺点。不锈钢管口焊接后可采纳槽浸法或液体循环法进行酸洗和钝化处理,查看标准以《工业金属管道工程施工标准》(GB50235-2010)为准。 洁净管道在进行压力实验之前应查看整个管路的操控阀门气密性、法兰螺栓的紧固状况以及各个支路打压设备的作业状况,压力实验中应逐步加压,当压力升至必定值,应暂停加压,查看管路有无走漏、压降现象,再将压力升至实验压力,稳压10min后,查看管路有无走漏、压降等现象。如无走漏则强度实验合格。之后进行气密性实验,实验介质选用纯洁压缩空气,其压力Ps=1.05P,实验中压力应缓慢上升,待升至0.6P时进行外观查看,若无异常将压力升至实验压力并坚持24h,实验进程有必要接连观察压力改变状况,并对管道焊口、接头、法兰进行走漏查看,假如未呈现走漏和压降则为合格。


不锈钢焊管生产的优点:在不锈钢焊管的生产过程中,将管体均匀挤压,然后经过在线光亮凝固退火后,表面变得非常光滑,光滑的表面不易结垢,具有防垢作用。接下来不锈钢焊管小编来给大家介绍一下。这样有利于散热,不需要经常清洗,省时省力省钱。其次,焊管是板材的深加工产品,具有壁厚均匀、性能好的优点。同时,可以任意确定,不锈钢材料具有耐腐蚀、使用寿命长的特点。 不锈钢焊管产品现状:我国工业不锈钢管生产能力与国内市场需求不相适应。现有的不锈钢焊管机组大多与大多数工艺设备不兼容,如缺乏热处理和在线检测设备,使机组的生产能力无法充分利用,一般只能生产普通装饰管,中低档标准不锈钢装饰焊管供不应求,只有少数厂家能生产化工机械管、换热器管等工业焊管。能力严重不足。 焊接工艺采用:采用小规格可防止晶间腐蚀、热裂纹和变形的发生,焊接电流比低碳钢低20%;为保证电弧稳定燃烧,采用直流反接;短弧焊接速度较慢。填充弧坑,焊接与介质接触的表面;多层焊接时控制层间温度,焊后采用强制冷却;不得在坡口外引弧,接地线;焊后变形只能冷加工矫正。 采用氩弧焊接不锈钢时,由于保护效果好,合金元素不易燃烧,过渡系数高,焊缝成形好,无渣壳,表面光滑,焊接接头耐热性高,力学性能好。目前应用广泛的氩弧焊是手工钨极氩弧焊,用于焊接0.5~3mm的不锈钢板。焊丝的成分一般与焊件的成分相同。 保护气体一般为工业纯氩,焊接速度应适当加快,尽量避免横向振荡。对于厚度大于3mm的不锈钢,可采用熔化极氩弧焊。熔化极氩弧焊具有生产率高、焊缝热影响区小、焊件变形小、耐蚀性好、操作方便等优点。