以下是:阳泉市盂县数控编程培训数控培训源厂直接供货的产品参数
| 产品参数 |
|---|
| 产品价格 | 面议/个 |
|---|
| 发货期限 | 随到随学 |
|---|
| 供货总量 | 9999 |
|---|
| 运费说明 | 包邮 |
|---|
| 小起订 | 1 |
|---|
| 产品产地 | 石家庄+ |
|---|
| 加工定制 | 是 |
|---|
| 河北德玛数控培训 | 包教会 |
|---|
| 河北德玛数控培训 | 学会为止 |
|---|
| 河北德玛数控培训 | 自办工厂 |
|---|
| 河北数控数控培训 | 边学边练 真机实践 |
|---|
| 范围 | 数控编程培训数控培训源厂直接供货服务网络覆盖山西省、阳泉市、盂县、平定县等区域。 |
|---|
以下是:阳泉市盂县数控编程培训数控培训源厂直接供货的图文视频
【德玛】业务覆盖多领域场景,主营
平定防过切编程方法等产品服务。
数控编程培训数控培训源厂直接供货,
德玛科技信息(阳泉市盂县分公司)为您提供
数控编程培训数控培训源厂直接供货,联系人:
李老师,电话:
【13833466981】。 山西省,阳泉市,盂县 盂县,隶属山西省阳泉市,地处山西省东部、太行山西麓,东与河北省石家庄市平山县、井陉县和山西省平定县接壤,西临山西省太原市阳曲县,南连晋中市寿阳县与阳泉市郊区,北靠忻州市五台县与定襄县。县域面积2514.4平方千米,下辖8个镇、5个乡。截至2020年11月,盂县常住人口为28.1万人。
想知道数控编程培训数控培训源厂直接供货产品为何如此受欢迎?观看视频,答案自在其中。
以下是:阳泉盂县数控编程培训数控培训源厂直接供货的图文介绍
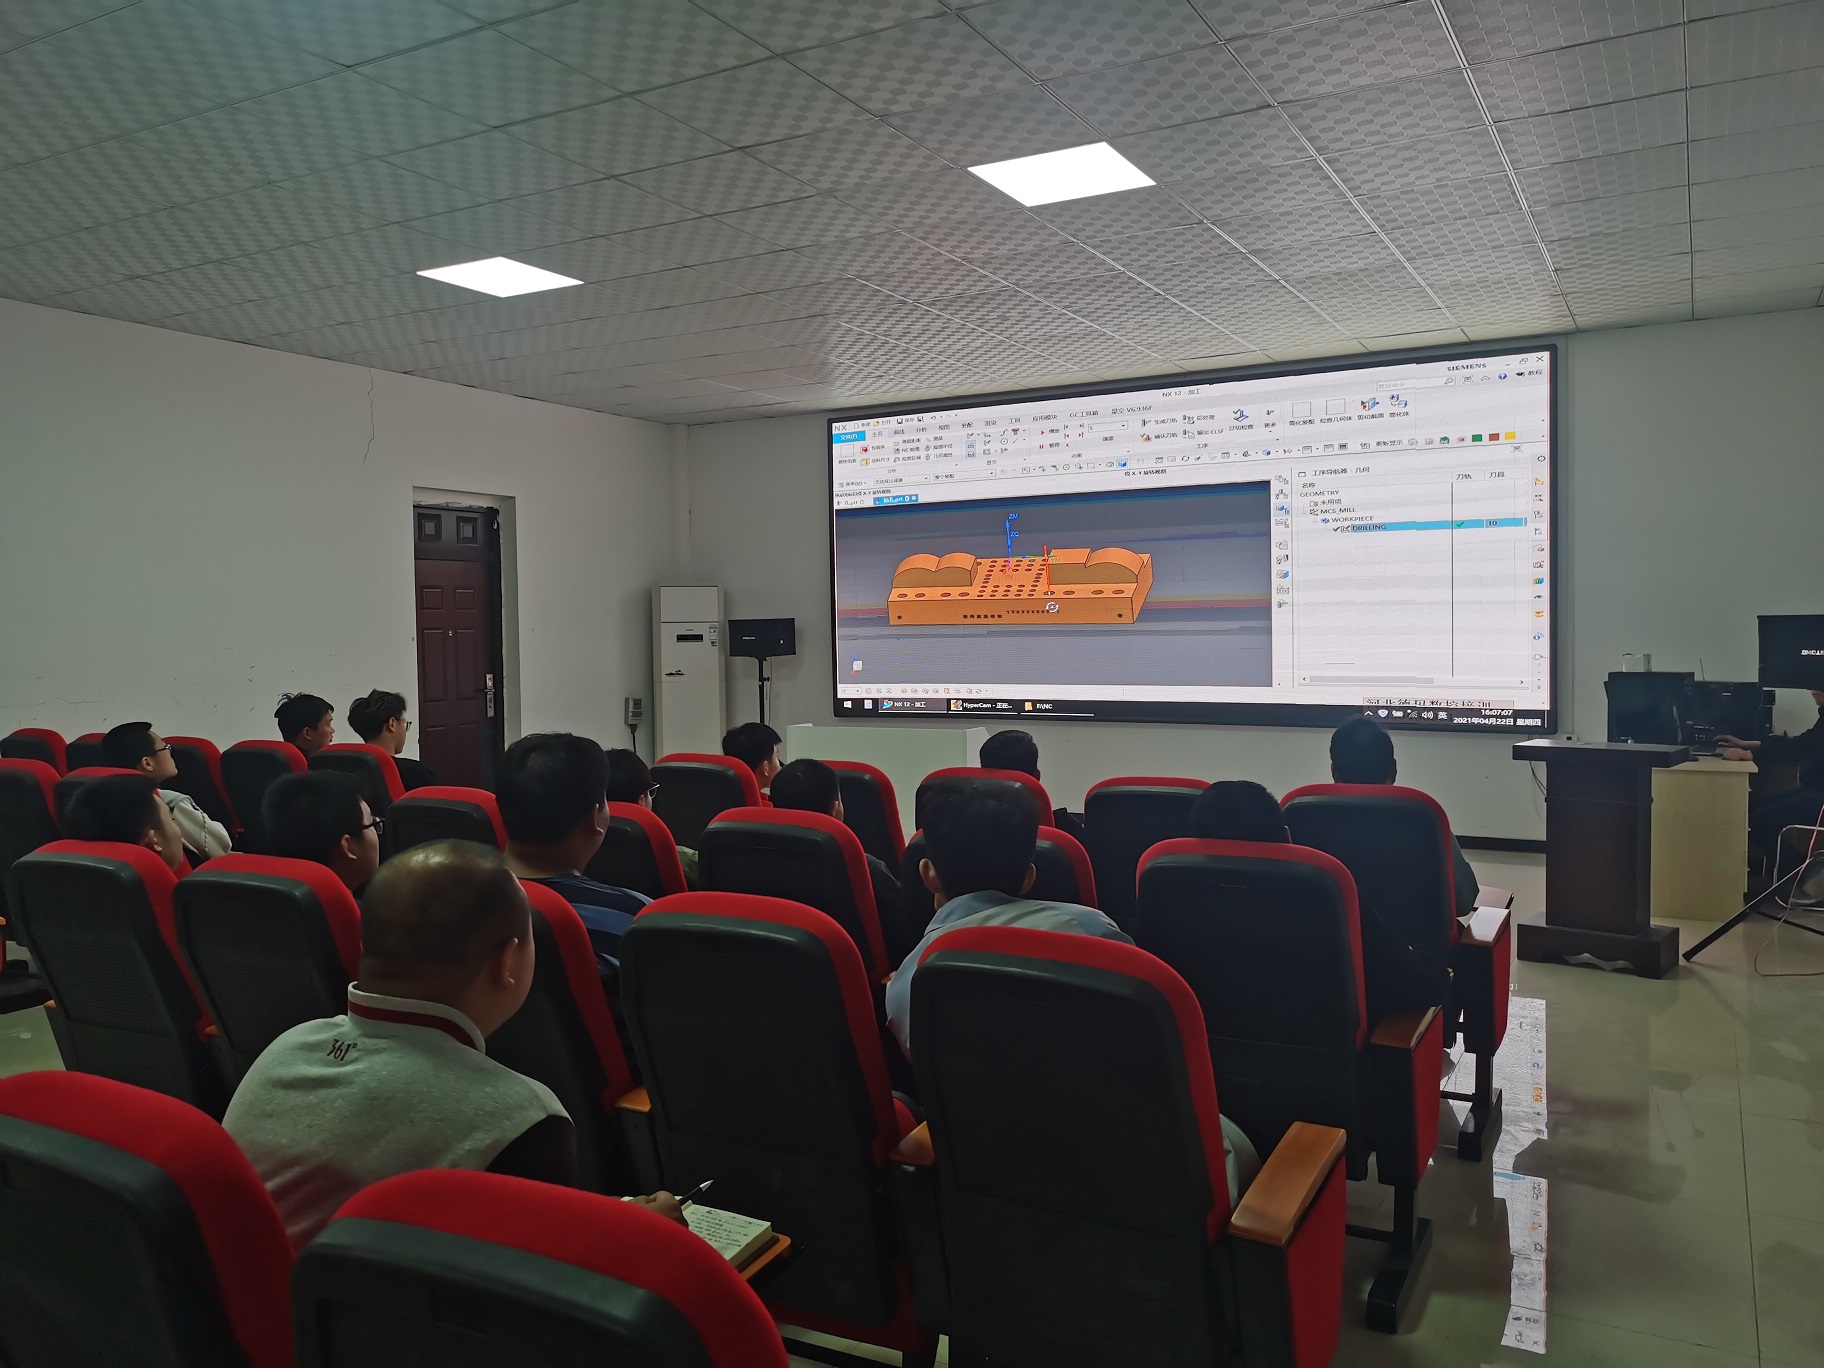
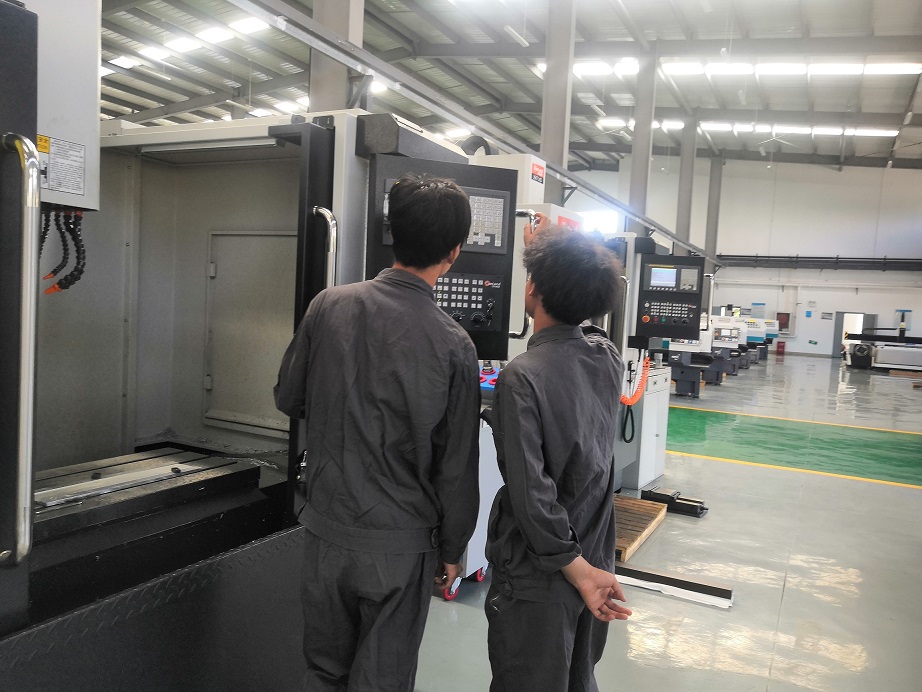
德玛科技信息(阳泉市盂县分公司)位于城铁轨道职业技工学校;公司专门从事 cnc数控编程培训、数控机床操作培训、cnc五轴编程培训、加工中心五轴编程培训、加工中心编程培训、ug加工编程培训的研制与生产;德玛科技信息(阳泉市盂县分公司)以“科学的理念、创新的思维、优质的产品、诚信的服务”为企业宗旨;遵循“自然、科学、”的研发理念,为客户提供的产品;德玛科技信息(阳泉市盂县分公司)在重视产品质量的同时,也建立了一套集技术支持、的销售服务体系;努力把我们方便、快捷、周到的服务提供给每一个客户。1383346698113833466981


河北德玛数控编程培训学校整理数控机床一般采用直流或交流主轴伺服电动机实现主轴无级变速。交流主轴电动机及交流变频驱动装置(笼型感应交流电动机配置矢量变换变频调速系统),由于没有电刷,不产生火花,所以使用寿命长,且性能已达到直流驱动系统的水平。甚至在噪声方面还有所降低。因此,目前应用较为广泛,主轴传递的功率或转矩与转速之间的关系。当机床处在连续运转状态下,主轴的转速在437~3500r/min范围内,主轴传递电动机的全部功率11kW,为主轴的恒功率区域Ⅱ(实线),在这个区域内。主轴的输出扭矩(245Nm)随着主轴转速的增高而变小,主轴转速在35~437r/min范围内。


河北德玛数控编程培训整理圆弧插补指令G02、G03圆弧插补指令有顺时针圆弧插补指令G02和逆时针圆弧插补指令G03两种。编程格式:顺时针圆弧插补指令的指令格式为:G02X(U)_Z(W)_R_F_;G02X(U)_Z(W)_I_K_F_;逆时针圆弧插补指令的指令格式为:G03X(U)_Z(W)_R_F_;G03X(U)_Z(W)_I_K_F_;其中:⑴X_Z_是圆弧插补的终点坐标的值,U_W_是圆弧插补的终点坐标的增量值。⑵(半径法)R是圆弧半径,以半径值表示。当圆弧对应的圆心角≤180°时,R是正值;当圆弧对应的圆心角>180°时,R是负值。⑶(圆心法)I、K是圆心相对于圆弧起点的坐标增量,在X(I)、Z(K)轴上的分向量。⑷选用原则:以使用较方便者(不用计算,即可看出数值者)为取舍,当同一程序段中同时出现I、K和R时,以R为优先(即有效)I、K无效。⑸I为0或K为0时,可省略不写。⑹若要插补一整圆时,只能用圆心法表示,半径法无法执行。若用半径法以两个半圆相接,其真圆度误差会太大。⑺F为沿圆弧切线方向的进给率或进给速度。


河北德玛数控编程培训学校整理一、加工中心基本编程指令G代码准备功能也称G功能或G代码,加工中心数控系统为FAINUC-6M系统的G代码如表4一1所示。需要注意的是.当一个程序中指定了两个以上属于同级的G代码时,则仅*后一个被指令G代码有效;有固定指令程序段中,如果规定了01组中任何G代码,固定功能就被自动取消,系统处于G80状态,而且01组G代码不受任何固定循环G代码的影响。二、加工中心基本编程指令辅助功能代码辅助功能代码是用地址字M及两位数字来表示的,主要用于机床加工操作时的工艺性指令.如主轴的启停、切削液的开关等。(1)MO程序停止:MO实际上是一个暂停指令。当执行有MO指令的程序段后,主轴停转、进给停止、切削液关、程序停止。它像执行单个程序段操作一样,把状态信息全部保存起来。利用NC-START命令启动,可使机床继续运转。(2)MI选择停止:该指令的作用和MO相似.但它必须是在预先按下操作面板上任选停止按钮的情况下。当执行完编有M1指令的程序段的其他指令后.才会停止执行程序.如果不按下任选停止按钮,M1指令无效,程序继续执行。(3)M2程序结束:该指令用于程序全部结束。执行该指令后,机床便停止自动运转、切削液关。该指令常用于机床复位。(4)M3:主轴顺时针方向旋转。(5)M4:主轴逆时针方向旋转。(6)M5:主轴停止。(7)M6:换刀。(8)M7:切削液开。(9)M9:切削液关。(10)M17:子程序结束。(11)M30:程序结束,类似M2
数控编程培训数控培训源厂直接供货_德玛科技信息(阳泉市盂县分公司),固定电话:【13833466981】,移动电话:【13833466981】,联系人:李老师,阳泉市盂县城铁轨道职业技工学校。