



想要直观了解滚压管45#精拔杆款式新颖产品吗?别犹豫,快来观看我们的视频,让产品自己说话!
以下是:信阳息县滚压管45#精拔杆款式新颖的图文介绍

信阳息县珩磨管油缸管绗磨管相关参数:
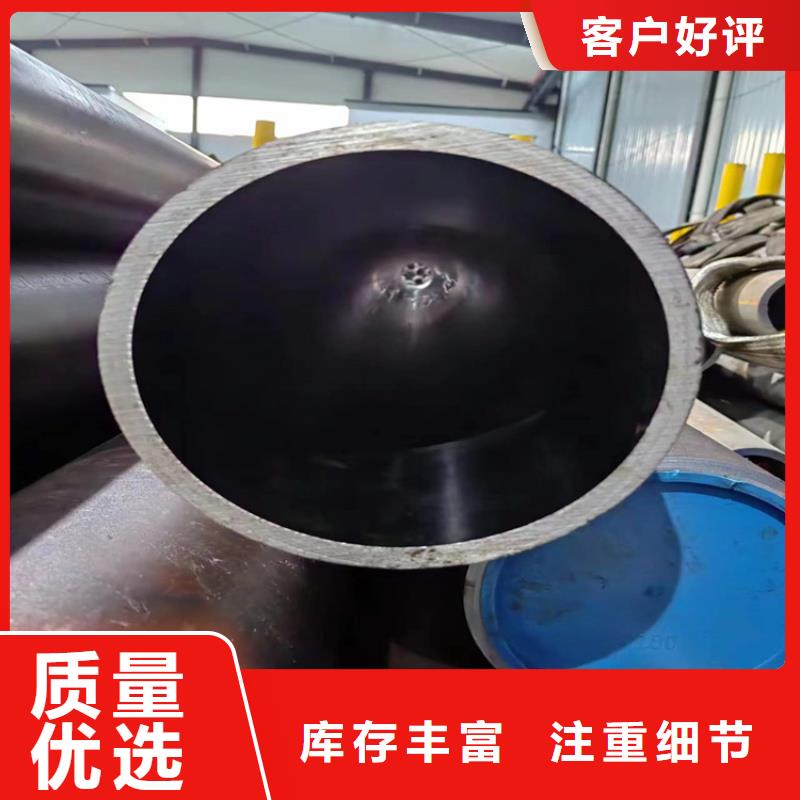
可生产规格内径≥20mm,单支长度12米以内,直线度0.2~0.5mm/m,内径公差≤0.1mm,内孔粗糙度0.2~1.6μm。
珩磨管是用4~6根砂条组成的珩磨头对内孔进行光整加工。
珩磨不但生产率高,并且加工精度也很高,一般尺寸精度可达IT5~IT6级,表面粗糙度可达0.8~0.1μm,并且能修正孔的几何形状偏差。
近年来应用塑料(金刚砂)混合压制成的珩磨工,根据不同用途可压制各种形状,使珩磨不仅能用于加工内孔,并能加工外圆、平面、球面及各种特形表面,如外圆表面化的珩磨工具为柱形珩轮,齿轮的珩磨工具为磨料齿轮。
滚压管

信阳息县珩磨管油缸管绗磨管原始组织状 除了钢中的化学成分以外,珩磨管淬火前的原始组织结构的影响也很大。例如片状珠光体;马氏体和贝氏体等非平衡组织;不均匀、网状碳化物;非金属夹杂物;锻造过热组织及流线等均可能导致或促发珩磨管淬火开裂。不同形态珠光体组织对淬裂的影响-细片状珠光体;2-点状珠光体;3-细粒状珠光体;4-粗粒状珠光体2.1.4 马氏体中的显微裂纹 马氏体形成时容易产生显微裂纹,这是指在中高碳钢中,而低碳钢的马氏体组织中难以形成显微裂纹。这是因为低碳马氏体为平行的板条,相互碰撞的机会少,且本身的塑性高,可以通过变形而使应力松弛,不易产生显微裂纹。而高碳马氏体内由于马氏体片相互碰撞,片状马氏体又不能作相应的形变来应力,造成碰遇处的应力场,当应力足够大时就形成显微裂纹。这种先天的缺陷使高碳马氏体进一步增加了脆性,在其它应力的作用下,显微裂纹可能发展为宏观开裂。在日常生活中油缸管得到了广泛应用,例如石油、气动或液压等领域.今天讲一下油缸钢管应用领域.油缸钢管的化学成分主要为锰Mn、硫S,当然还有碳C、硅Si、磷P、铬Cr,通过冷拔或热轧技术处理后形成的高精密钢管材料. 油缸管的实际应用领域 油缸管对于抗氧化要求严格,受益于内外壁无氧化层,由于其化学成分的特殊性以及生产工艺的严格要求,优质的油缸管具有很好的承压性,结构稳定冷弯不变形.在进一步加工中(例如扩口、挤压)不会出现裂缝、表面光亮等特点.因此油缸管大多用来生产气动或液压元件、液压油缸的产品,如气缸或油缸,可以是油缸钢管无缝管.滚压管

信阳息县珩磨管油缸管绗磨管钢材不同,珩磨管淬火裂纹发生的几率也不同。一般说,钢材含碳量越高或Cr、Mo含量越高,越容易发生淬裂。下图表示水淬时淬裂倾向与钢的化学成分的关系。图中所示指数的负值越高,即为淬裂倾向越大。由于各种钢材的淬裂倾向不同,在设计零件时应根据性能要求,根据淬透性和脆硬性,从工艺和经济等角度综合分析和选择钢材。化学成分与淬裂的关系(水淬)3.2 珩磨管淬火零部件 机械零件的设计往往主要考虑材料的力学性能而忽略热处理工艺性能。有些零件从材料强度上看可能很合理,但从热处理工艺角度分析,其形状尺寸可能是不适当的。为了防止零件在珩磨管淬火急冷中开裂,应设法使其均热均冷,均缩均胀。为此,在零件设计中要注意两点:(1)断面要均匀;(2)没有缺口效应。良好的设计要求截面厚度均匀、形状对称、平滑过渡和加开工艺孔。对于形状复杂、尺寸较大(大于400mm)的大型凹模及薄而长的凸模,应采用分离镶拼结构,变繁为简,化大为小,变模具内表面为外表面,既便于冷热加工,又可以有效降低淬裂倾向,提高产品合格率。滚压管
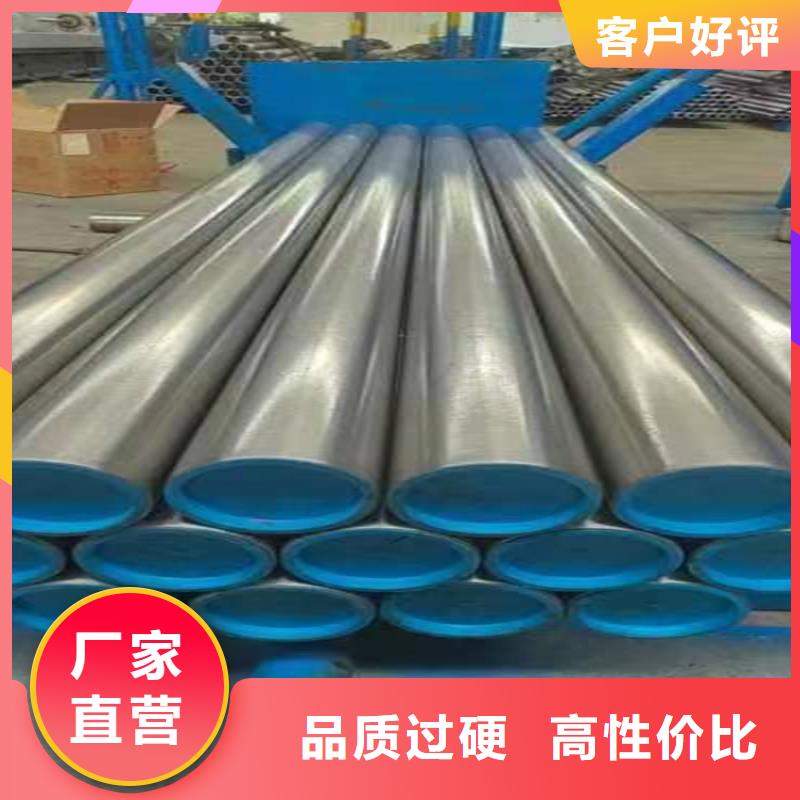


珩磨管液压机械(信阳市息县分公司)主要产品有 304不锈钢珩磨管。我公司将客户的利益放在前,深知我们的成功取决于您的成功与发展,并把这一理念贯穿于本公司从设计到售后服务的每一个环节,使我们的产品能够帮助客户提效率,降低成本,增强竟争力,我们的销售和设计人员会仔细聆听您的要求和需要,完全根据您的要求和需要进行设计和制造,帮助您获得您理想的产品。 我公司拥有完善的售后服务网络,能对您的售后提供全力支持,帮助您得到您满意的设备,确保您在设备使用过程中及时地解决遇到的问题,并得到我们周到的服务。我们诚挚欢迎四海宾朋的光临!我们将为您提供优良的产品、合理的价格、周到的服务。

