




为了让您更地了解我们的【弯管中频弯管产品细节】,我们精心制作了产品视频。请花1分钟时间观看,您会发现更多细节和优势。
以下是:青岛平度【弯管中频弯管产品细节】的图文介绍


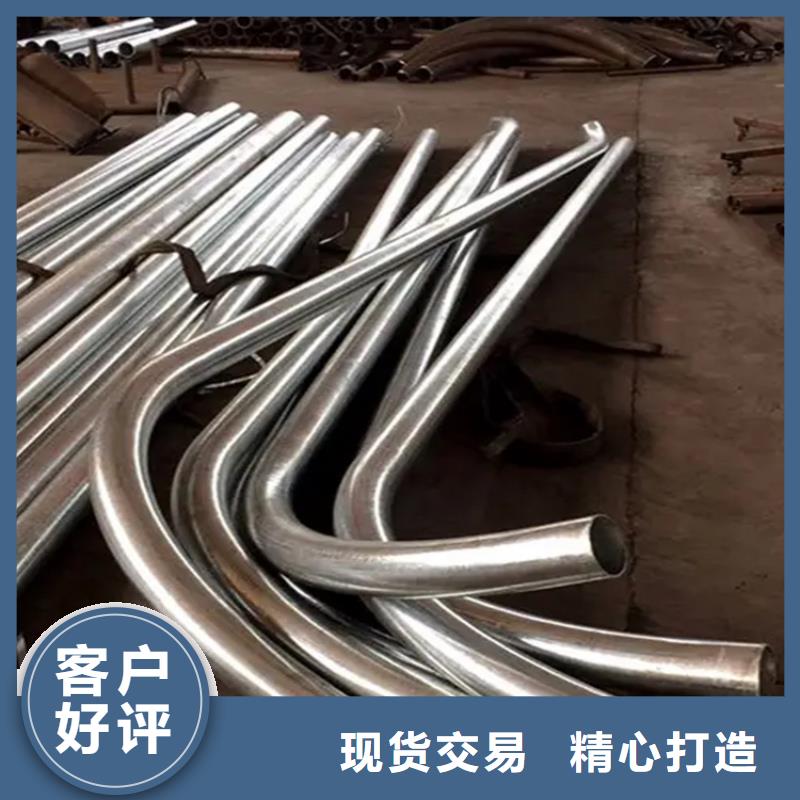
斜角弯管加工在防锈处理层面怎样清理和酸洗钝化,在我们的日常生活中,我们经常可以看到斜角弯头的影子,它应用于各个领域。但是,斜角弯头使用寿命的关键在于防腐涂层的类型、整体实际操作的质量以及相应的应用条件,这是对斜角弯头常规使用和使用寿命的直接危害。斜角弯管加工在防锈处理层面怎样做好干净和酸洗钝化 斜角弯头在防锈处理层面有下面三点必须需注意: 一、斜角弯头的日常清理: 当我们清理斜角弯头时,使用的有机溶剂应能够保证货物表面、植物油及其灰尘等残留物的合理去除,并保证斜角弯头表面的氧化皮和锈蚀也能合理去除整洁,终达到清洁的具体目的。 二、斜角弯头防锈处理专用工具: 斜角弯头在防锈处理层面,可以采用的专用工具有很多,可是其实真真正正能发挥效果的却很少,可以采用钢刷,随后对斜角弯头的外表开展持续的打磨抛光除铁锈,事实上在制造和生产的前期,就可以运用钢刷将材料表层的铁锈除去。 可是假如斜角弯头表层所形成的氧化皮十分的牢固得话,那麼运用钢刷以后的作用也不会太显著,并且也达不上顾客的有关规定,此刻就要调节除铁锈的有机溶剂和专用工具,由于并不是仅有一种成分会直接影响到斜角弯头的除铁锈实际效果。 三、对斜角弯头开展酸洗钝化: 斜角弯头在酸洗钝化上关键可以分成二种不一样的方法,一种是较为普遍的电解法方法,也有一种则是近几年较为常见的平常的有机化学方法,酸洗钝化的目标也是关键将斜角弯头表层的氧化皮,及其锈迹等开展除去,可是,有机化学的清理方法会产生一定的空气污染。 其实斜角弯头的防锈处理也有一种方法,就是用推进剂进行防锈处理,这种方法不仅可以合理地斜角弯头表面的锈迹、金属氧化物和废物,而且还可以提高斜角弯头所需的粗糙度,因为它具有一定的实际冲击效果。


航萧管件(青岛市平度市分公司)位于经济开发区崂山路物流院内,是一家从事 中频弯管、H型钢拉弯厂、廊架拉弯、热弯U型弯管、水利弯管配件、热弯拉弯管材制造商与销售商,感谢您选用航萧管件(青岛市平度市分公司)研发、生产的系列品牌产品,我们在服务上推行“全程服务”,即实行售前、售中和售后全过程服务,公司配有经过严格培训的技术人员,随时为消费者提供快捷、周到的服务。


全自动弯管机维护及弯管速度要注意的一些方面 为了机器能长期正常运转,我们需要做好日常维护的方法和规范使用,广泛应用的全自动弯管机也不例外,需要对保养有一定的认识。 全自动弯管机在使用过程中,任何部件都可以在恶劣的环境条件(如雨水)、不当操作和误操作以及超载的情况下进行维修。弯管机各系统适用于±40℃及0~湿度环境下工作。弯管机适用于海拔0~3000米的地方。在弯管机作业前应选择合适的作业地点。现场可满足直、弯管管堆放,并确保地面可接受设备压力。 全自动弯管机维护要注意的一些方面: 1、长期存放的弯头和弯管,应按规定检查,经常对加工表面进行清洗,灰尘,整齐地存放于室内通风的地方,严禁堆放或露天存放。经常坚持弯刀单调而透风,坚持器皿干净而整齐,按照精方法寄存。 2、在安装时,可以按照连接弯头的方法,把设备直接安装到管道上,按照使用的方位进行安装。一般而言,可装备的方向为管道任意方向,但要便于操作检查,弯头弯曲只能用于水平设备。弯管机在安装设备时应注意密封,避免渗漏现象,影响管道的正常运行。 那以上就是全自动弯管机维护要注意的一些方面了哦,大家可以了解一下,有什么疑问和需要,可以直接联系我们,或者直接在网站上留下您的需求和联系方式,我们会及时与您联系的!


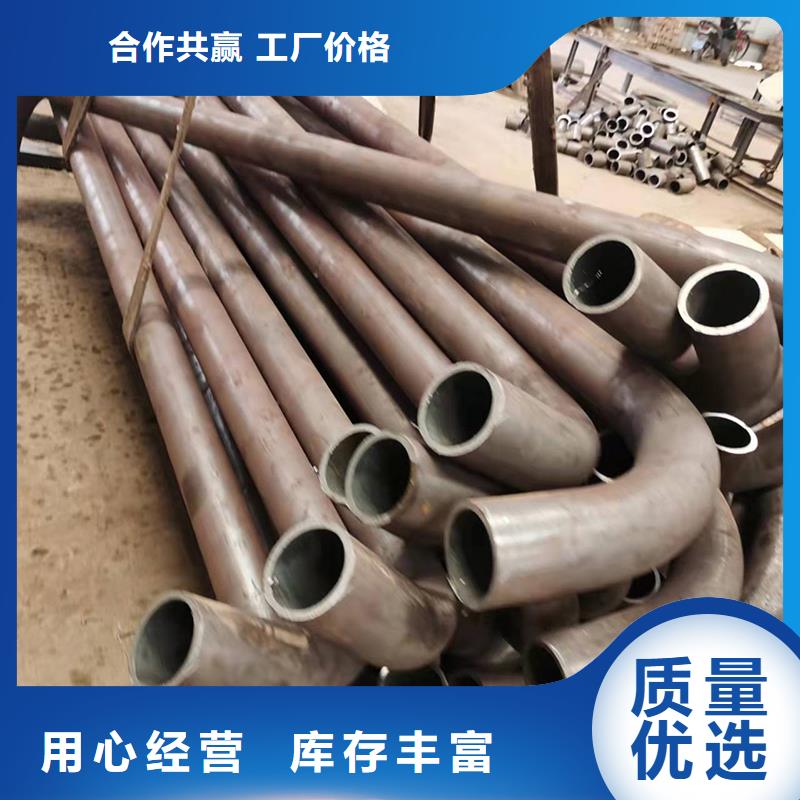
弯管机芯棒的作用以及使用说明 当小型弯管机芯棒远离切点而处于靠后的位置,将不能在弯的外侧充沛拉伸资料,因而芯棒的位置回惹起很大的回弹,有可能使完整角度变小也有可能增大半径,若是半径变大,可向切点推进。调整芯棒的设置。要是管材不断断裂,则阐明资料真实太硬,太硬的资料是不能充沛拉伸的,可运用才完整退火的管材来处理问题。 所谓回弹控制是指弯管加工成型后再变回原形的大小的可能性,回弹会依据弯管的弯曲半径减少或增加弯曲度数,普通若是弯曲度数越小回弹也就越小。回弹受压模位置和压力的影响才有不一样的半径。 小型弯管机管材会有扭曲或有皱折的弯,呈现这个的缘由可能是资料过硬,因此不能在弯曲时收缩内径,呈现这种现象,可插入芯棒来处理。


加热炉环形弯管生产制造加工工艺。 伴随着加热炉商品自动化技术生产技术的发展趋势,及其对生产率的规定,绝大多数超低温一部分环形管产品的生产制造,将由相对性自动化技术程度高的环形管生产流水线来进行,这对其配置的弯管机器设备明确提出高些的规定.基本生产流水线弯管机一般只具有R/D=1.3~1.5弯管的冷弯弯的制,针对R/D更小的小R弯管一般在环形管直段一部分加工工艺焊缝,选用预弯、挤压成型、铸轧的方法生产制造小R弯管,再将小R弯管与环形管拼凑的生产制造加工工艺,因而该传统式生产制造加工工艺成本增加、率低。 加热炉环形弯管生产制造加工工艺 一、我企业引入了一套大中型环形管生产流水线,将弯管机冷拔弯管工作能力至R/D=1,另外具有双重双R卷制的作用,自动化技术水平。为对该环形管生产流水线中关键构成机器设备弯管机开展试弯调节,及对该生产流水线将要担负的初次生产制造每日任务的可行性分析开展论述,因而需开展有关的工艺性能实验。 二、应用领域及标准 水管直径:Φ32-63mm 水管壁厚:3-11mm 弯曲半径:32-22b250m 少弯曲半径:1D(弯折标准:壁厚/管经>10%) 弯折精密度:±0.1° 弯折速率:0-3r.p.m 弯折视角:0-190° 三、关键构成部分 机械结构:机器设备床体、弯折悬臂、顶镦组织、夹持模、靠模等 电气设备自动控制系统:弯管主要参数的操纵、调整和显示设备、故障检测和报警设备、自动开关和调整旋纽等 液压机自动控制系统:液压系统、液压机比例阀、输油管等