存放酸性溶剂的溶器,必须用防酸材料制成,防止损坏地板及附近设备,必须遵守使用说明。
清理异型管时,眼睛、皮肤、衣服等避免接触清洁剂,并要戴防护衣及眼罩。
选择除锈方法的因素有锈皮的厚度、基材的性质、处理过程、容许基材损耗大小、表面光度要求、异型管形状及大小、产量要求、可被应用的设备、成本、氢脆性等。
调制清洁剂时,要慢慢的加入冷水,避免产生剧烈反应,必须先在冷水中溶解而后再加热。酸性材料调制时,不能将水加入酸中必须慢慢的将酸加入水中。
清洁剂浓度增加,清洁时间可以减少但有一定限度,超过此限度反而对异型管不利。
异型管清洁使用挥发性清洁剂时,温度必低于燃著点,在使用的区域严禁烟火及有火光或研磨之作业。
清洁需要一段时间,不是立即就可移去污物。清洁过程中或之后,清洗是很重要的。
异型管清洁实用的方法是用水冲,检查表面是否均匀润湿,如果是均匀润湿则为清洁表面,反之则清洁不彻底。
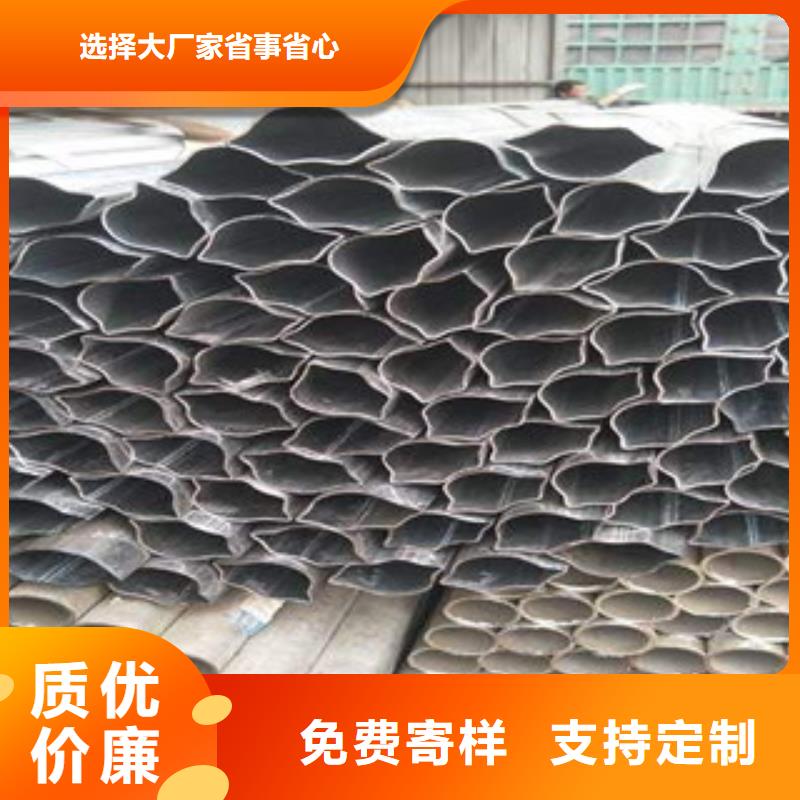

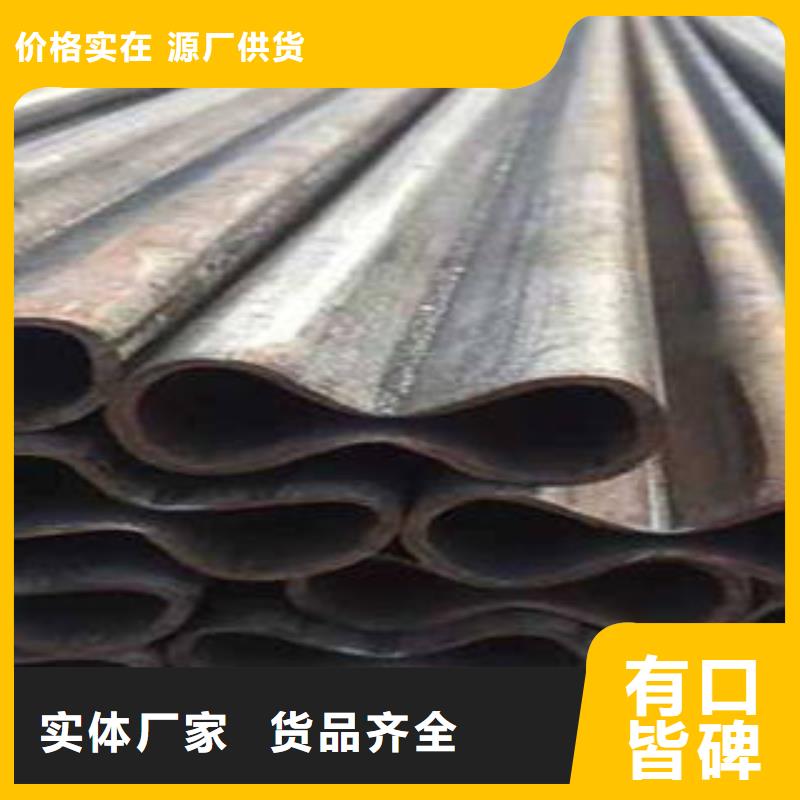
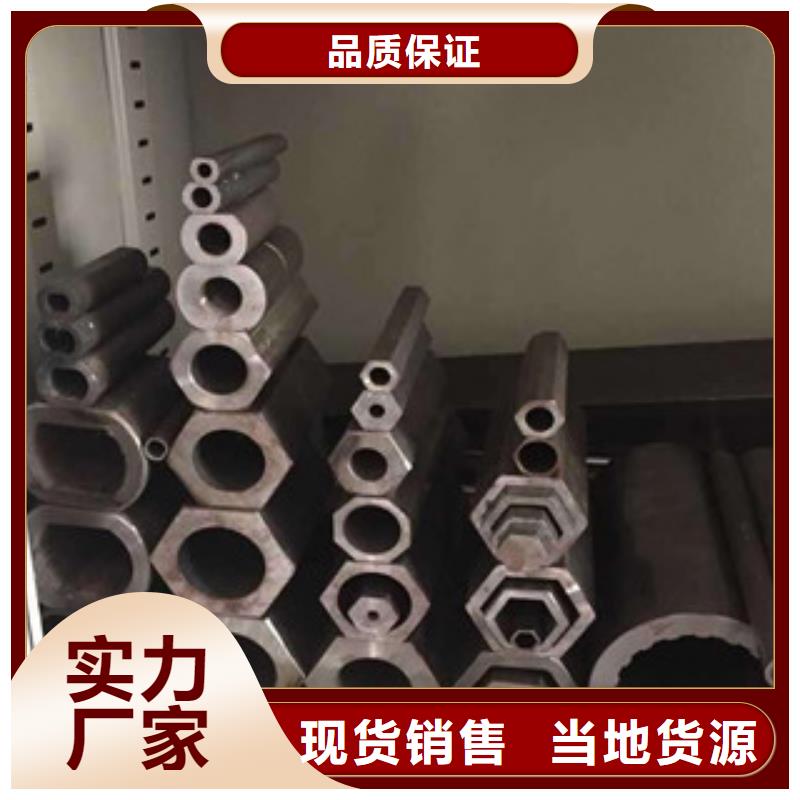
异型无缝钢管广泛用于各种结构件、工具和机械零部件。和圆管相比,异型管一般都有较大的惯性矩和截面模数,有较大的抗弯抗扭能力,可以大大减轻结构重量,节约钢材。
异型管的发展主要是产品品种的发展,包括断面形状、材质和性能。挤压法、斜模轧法和冷拔法是生产异型管的有效方法,它适用于生产各种断面和材质的异型管材。为了能生产品种繁多的异型管,还必须拥有多种生产手段。20世纪90年代,我国在原来只有冷拔的基础上,又开发出辊拔、挤压、液压、旋轧、旋压、连轧、回转锻造和无模拔等几十种生产方法,并在不断地改进和创造新的设备与工艺.


浩融金属制品厂(株洲市分公司)在直销经营模式下,努力降低【镀锌管、梯形钢管、凹形钢管、蘑菇钢管、键槽钢管、非标异型钢管】产品的成本,可谓是从消费者的角度出发,为消费者提供便捷、价格实惠的【镀锌管、梯形钢管、凹形钢管、蘑菇钢管、键槽钢管、非标异型钢管】产品,消费者也可以从中获取物美价廉的【镀锌管、梯形钢管、凹形钢管、蘑菇钢管、键槽钢管、非标异型钢管】产品,同时浩融金属制品厂(株洲市分公司)也可以根据消费者的实际情况,对产品规格等进行调整。


异型管波浪缺陷的七点措施
异型管在退火时可能会出现局部波浪形,表现为中间浪和边浪,少量二肋浪。这种缺陷一般与来料质量、机组炉底辊磨损程度、加热和冷却时的热应力等因素有关。我们可以采取以下措施来进行:
(一)通过增加控冷风机的输出量,通过增加快冷风机的输出功率来进行调整。
(二)在异型管生产过程中,通过高低牌号调整和炉内气氛控制减少结瘤磨辊的时间,从而减少碳套辊的整体磨损。如果此时还出现碳套辊整体磨损边浪,则是碳套辊超期服役造成的。
(三)为两侧边浪,减少异型管带钢边部氮气通入量,增加二肋氮气通入量,将控冷挡板的比例由原来的2-5-9-5-2调整为1-6-9-6-1。
(四)正常情况下,连退炉内带钢张力根据带钢规格计算设定,原则是保证带钢的稳定运行。张力过小,影响纠偏辊的纠偏能力,不能保证带钢在炉内中间运行的轨迹,使带钢在炉内跑偏,严重时造成刮边。来料出现不平度为1.5%的浪形时,炉内张力应适当调低。
(五)生产中要使炉子两侧烧嘴燃烧的数量一致且分布对称,根据仪表显示和火焰颜色调整燃烧状态,使异型管带钢在无氧化炉内加热均匀,以防止产生加热浪形。
(六)碳套的使用周期根据生产规格和牌号可以有一定区别,生产牌号越高,碳套使用周期越短;生产规格越窄,碳套使用周期越短。建议中低牌号连退退火机组碳套使用周期为4-6个月。
(七)保证碳套辊与异型管钢带的同步性。在设定炉辊速度时,要考虑带钢的热膨胀,根据对应炉段的不同温度进行炉辊的速度补偿,使每根炉辊的速度都和相应的带钢速度一致,以减少炉辊和带钢速度不同步造成的炉底辊磨损。