以下是:广东省茂名市注塑产品-塑料异形件注塑厂家打造行业品质的产品参数
以下是:广东省茂名市注塑产品-塑料异形件注塑厂家打造行业品质的图文视频
【铭诺】为客户提供多样化产品,包括
茂港注塑加工厂、
高州注塑加工、
化州聚氨酯制品、
茂南硅胶密封条厂家、
中山尼龙轮、
湛江尼龙轮、
肇庆杀菌锅塑料隔板、
阳江尼龙轮、
佛山尼龙套等,适配多元场景需求。
注塑产品-塑料异形件注塑厂家打造行业品质,
铭诺橡塑制品(茂名市分公司)为您提供
注塑产品-塑料异形件注塑厂家打造行业品质产品案例,联系人:
杜鑫鑫,电话:
【18631871991】。 广东省,茂名市 茂名地处粤港澳大湾区、北部湾城市群和海南自贸区三大经济区的交会处。茂名是全国重要的石油化工基地和能源基地,粤西综合性枢纽城市和沿海重要的港口;构建以东西滨海发展轴,南北中央发展轴,双中心四组团的城市发展新格局。茂名是一座拥有全地形特征的中国旅游城市;拥有滨海度假游、冼夫人文化游、潘茂名康养游、美丽乡村风情游、山地体育休闲游五大特色旅游板块;茂名是“三个代表”重要思想的发源地、“中国综合实力百强城市”“园林城市”“森林城市”“中国旅游城市”“中国月饼名城”。
别再纠结于文字描述了,观看视频,让注塑产品-塑料异形件注塑厂家打造行业品质产品为你展现真实魅力!
以下是:广东茂名注塑产品-塑料异形件注塑厂家打造行业品质的图文介绍

广东茂名注塑产品 3防止制品先端产生小的方法 制品产生小的原因 1-1模具内压力不足 相关联的知识 2-1 成型的设定条件应朝使材料流动性变好,模具内压力提高的方向设定 解决方法 3-1 即时:提高射出压力,提高加热料简的温度,提高模具温度,增大射出速度 3-2 短期:扩大浇口,流边,气口 3-3长期:使用流动性好的材料 . 由于材料的差异 4一1 流动性好的材料小邹纹很难产生 五。 参考事项 5-1 为了防止漩纹,放慢了射出速度,但如果射出速度慢,就会产牛小。


广东茂名注塑产品 制品凹痕的方法 产生凹痕的原因 制品各部分厚度不同1-1 模具内在压力不足1-2 模具冷却不充分 由于冷却时间不足而产生的变形1-4 相关联的知识 21 在生产制品过程中,凹痕是不良现象中发生频率 的,注入模具的塑料在冷却时发生体积收缩,早冷却部分即表面首先硬化,内部就会产生气泡,所谓凹痕,就是冷却慢的部分在气泡收缩的方向产生了显眼的凹面。2-2收缩性大的材料也容易产生凹痕。当要改变成型条件来四痕时,应该把设定条件往收缩小的方向设定。即模温、料筒温度降低,射出压力提高,但是应该注意由此可能会引起残余内应力。 23因为凹痕以不显眼为好,所以,如果不影响外观的时候,有故意在模具上加工成腐她的模样,例如纹状、粒状等。还有,如果成型材料是 HIPS时,用降低模温来降低光洁度也有效果。但是这些方法一旦有凹痕发生,想修理磨光制品就有困难。

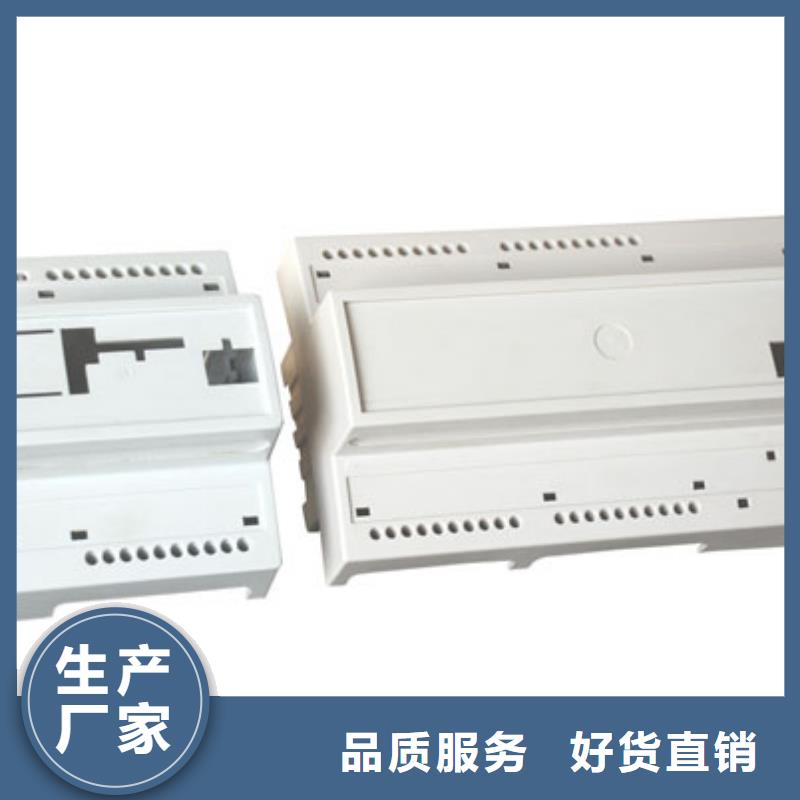

广东茂名注塑产品 0 防止模具粘滞弯折的方法 模具产生粘滞弯折的原因 模具刚性不足 由于射出压力模具的膨胀鼓起 相关联的知识 241 型腔由于射出压力的作用多少会膨胀一点,如果是在模具恢原状,但是实际上模具内的压力仍保持高的状态下使制品冷却固化,模具在恢复原状时用很大的力反作用于模具,使得模具不得不开启一点。 解决方法: 3-1 即时:对射出压力进行管理,不要上升到应设定的值以上。 3-2 长期的: 设置凹槽,强制调整。 四、由于材料的差异; 4-1、刚性大的材料难办一点。 五 、参考事项: 5-1、因对模具进行试模时容易发生,在模具上附加上千分表,一边监视一边慢升高射出压力,用这种方法比较好(图 A 5-2、产生粘滞膨胀的模具,从注射机卸下分解,用加热方法使制品软化后取下5-3、是由于刚性不足的模具,从外侧用夹板进行强化夹紧。


铭诺橡塑制品(茂名市分公司)是一家高度专业化的公司,专业营销管理能力和财务管控能力,紧紧围绕核心形成的优势。以质量求生存,公司拥有庞大的销售服务体系、先进的技术、专业的设计团队。我们注重产品质量的同时更注重售前、售中和售后的服务。公司主张长期合作、持续经营、跨步发展。
面对经济全球化的要求,公司将继续秉承“打造精品,做强企业,奉献社会”的企业宗旨,发扬“团结协作,勤奋敬业,务实创新,的企业精神,努力践行“不在守业中求生,要在扩业中图强”的发展理念,科学整合资源,加强企业管理,增强企业核心竞争能力。
公司坚持优良服务,诚信为本,与时俱进,科技为先的企业理念,坚持科技先导、用户至上的宗旨,竭诚为广大用户服务。


选购注塑产品-塑料异形件注塑厂家打造行业品质来广东省茂名市找铭诺橡塑制品(茂名市分公司),我们是厂家直销,产品型号齐全,确保您购买的每一件产品都符合高标准的质量要求,选择我们就是选择品质与服务的双重保障。联系人:杜鑫鑫-【18631871991】,地址:[广东省茂名市景县景龙路南、杜桥镇草厂村西北]。