以下是:广元市剑阁县精密钢管20CrMo精密管源厂直销的产品参数
| 产品参数 |
|---|
| 产品价格 | 7/kg |
|---|
| 发货期限 | 3-5天 |
|---|
| 供货总量 | 8988896 |
|---|
| 运费说明 | 电议 |
|---|
| 产品材质 | 齐全 |
|---|
| 加工定制 | 是 |
|---|
| 可售卖地 | 全国 |
|---|
| 适用领域 | 机械 化工 建材 |
|---|
| 产地 | 山东 |
|---|
| 材质 | 45# |
|---|
| 品牌 | 正昊 |
|---|
| 范围 | 精密钢管20CrMo精密管供应范围覆盖四川省、广元市、剑阁县、利州区、元坝区、朝天区、旺苍县、青川县、苍溪县等区域。 |
|---|
以下是:广元市剑阁县精密钢管20CrMo精密管源厂直销的图文视频
【正昊钢管有限公司】为您提供
元坝梅花异型管、
青川冷拔高压钢管、
朝天小口径厚壁无缝钢管等多元产品与服务。
精密钢管20CrMo精密管源厂直销,
正昊钢管(广元市剑阁县分公司)为您提供
精密钢管20CrMo精密管源厂直销的资讯,联系人:
付经理,电话:
【17866668618】。 四川省,广元市,剑阁县 剑阁县,隶属四川省广元市,地处四川盆地北部边缘,川陕甘三省结合部,介于东经105°09'~105°49',北纬31°31'~32°17'之间,属亚热带湿润季风气候。气候温和,四季分明,总面积3204平方千米。截至2022年末,剑阁县户籍总人口63.25万人。截至2023年8月,剑阁县辖27个镇、2个乡,县人民政府驻地在下寺镇。
为了给您提供更的精密钢管20CrMo精密管源厂直销产品信息,我们上传了的产品视频。请花几分钟时间观看,您会发现更多惊喜。
以下是:广元剑阁精密钢管20CrMo精密管源厂直销的图文介绍
正昊钢管(广元市剑阁县分公司)是一家拥有超过15年 Q355B油缸管、16Mn油缸管、40Cr油缸管、42CrMo油缸管、无缝钢管、无缝管相关经验,高素质专业人才的 Q355B油缸管、16Mn油缸管、40Cr油缸管、42CrMo油缸管、无缝钢管、无缝管厂家,以苛刻的质量标准和产品创新能力为特色。作为您可靠的合作伙伴,我们提供周到的服务,包括开发,设计,制造,生产,订制等。我们会以j i大热情解决广大客户复杂的问题。我们可以根据客户特定图纸,生产出各式各样的 Q355B油缸管、16Mn油缸管、40Cr油缸管、42CrMo油缸管、无缝钢管、无缝管。请您信任我们在 Q355B油缸管、16Mn油缸管、40Cr油缸管、42CrMo油缸管、无缝钢管、无缝管领域的专业,并相信我们的服务品质。从设计到交货,正昊钢管(广元市剑阁县分公司)的专业团队将致力于为客户提供高价值 Q355B油缸管、16Mn油缸管、40Cr油缸管、42CrMo油缸管、无缝钢管、无缝管产品。

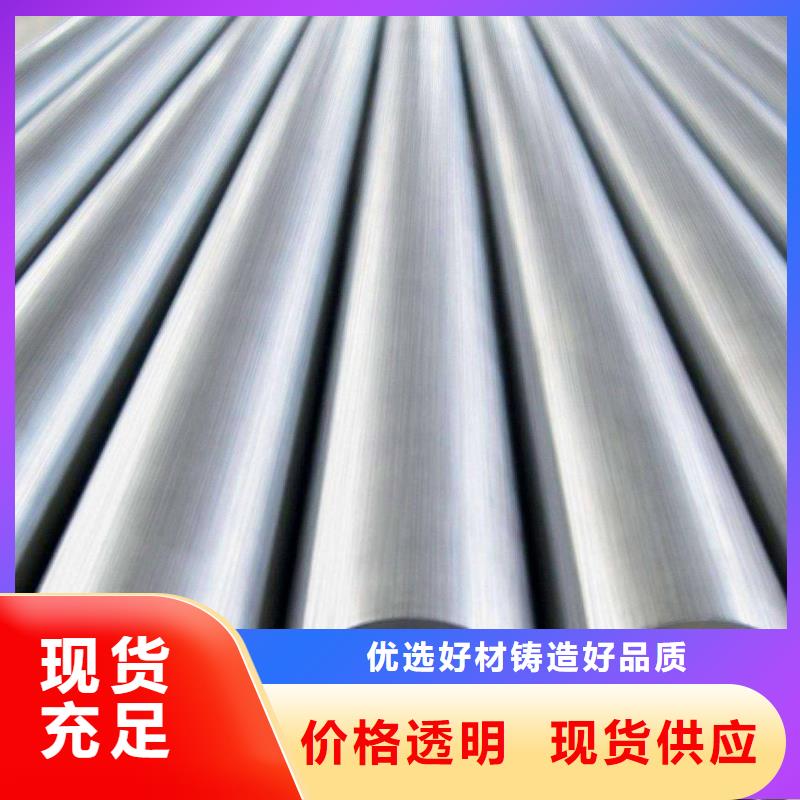
一般的精轧管的生产工艺可以分为冷拔与热轧两种,冷轧精轧管的生产流程一般要比热轧要复杂,管坯首先要进行三辊连轧,挤压后要进行定径测试,如果表面没有响应裂纹后圆管要经过割机进行切割,切割成长度约一米的坯料。然后进入退火流程,退火要用酸性液体进行酸洗,酸洗时要注意表面是否有大量的起泡产生,如果有大量的起泡产生说明钢管的质量达不到响应的标准。外观上冷轧精轧管要短于热轧精轧管,冷轧精轧管的壁厚一般比热轧精轧管要小,但是表面看起来比厚壁精轧管更加明亮,表面没有太多的粗糙,口径也没有太多的毛刺。
热轧精轧管的交货状态一般是热轧状态经过热处理后进行交货。热轧精轧管在经过质检后要经过工作人员的严格的手工挑选,在质检后要进行表面涂油,然后紧接着是多次的冷拔实验,热轧处理后要进行穿孔的实验,如果穿孔扩径过大就要进行矫直矫正。在矫直后再由传送装置传送到探伤机进行探伤实验, 贴上标签、进行规格编排后放置到到仓库当中。


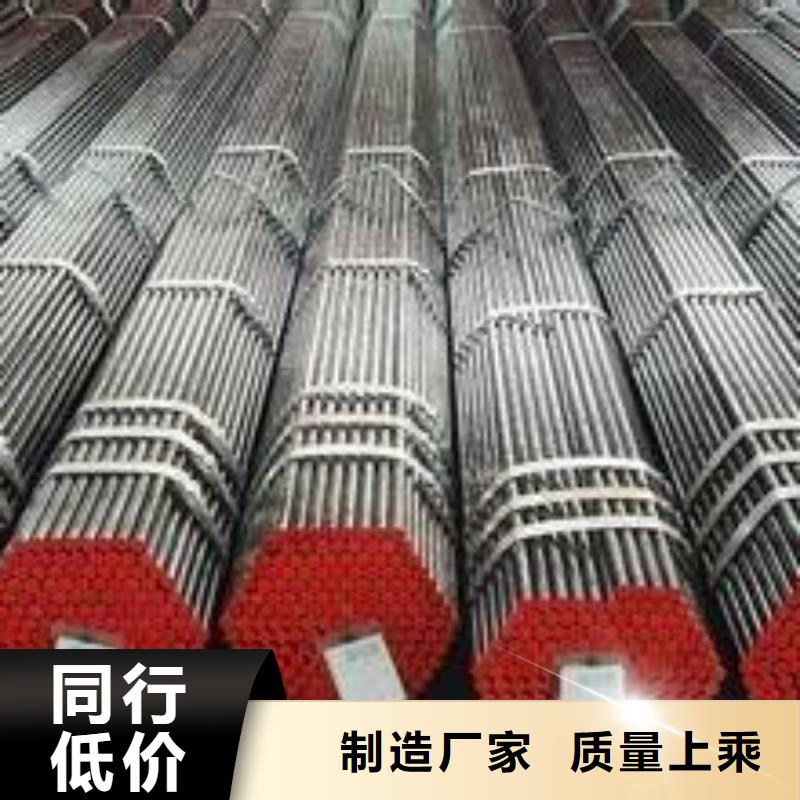
精轧管技术包括连轧、精轧管、三辊轧管、CPE顶管、挤压管等。其中20#精轧管是20世纪90年代才发展起来的技术,因其英文名称为:Accuracy Rolling, 也简称为AR轧管。该技术工艺流 程短、操作灵活、钢种面宽,深受行业推崇。随着发展,该技术也出现的一定的问题。
孔型封闭性差:20#精轧管机孔型中封闭较好的变形段是轧辊喉径,从喉径处往前、往后孔型的封闭性均较差,这对轧制薄壁管不利。轧制薄壁管和极薄壁管导盘消耗量较大:在轧制D/S≥38的荒管时,宽展量大,导盘间距收小,导盘与轧辊之间的间隙小,导盘磨损量大,还容易造成导盘崩边。轧制荒管头尾削尖技术:在连轧管机上将毛管两端削尖减薄是很困难的,因为轧制压力太大,同时也没有用来改变孔型尺寸的适当时间,轧制速度太高。但在20#精轧管机组上,毛管的轧制速度约为连轧管轧机速度的1/6,在轧制管端时就由时间来改变轧辊压下以便得到所希望的管段减薄削尖,以利于张力减径提高成材率,今后,这是一个研究点。
提高芯棒限动速度:目前速度为0.08-0.30m/s。芯棒限动速度过低,芯棒与轧件内表面相对速度大,摩擦力大,芯棒磨损就大;芯棒限动速度高,则有利于金属轴向流动,提高荒管出口速度。但问题是芯棒工作辊家常,芯棒循环线加长,设备投资增加。现在分析计算表明,芯棒限动速度提高至0.08-0.41m/s是比较适合实现的。大直径钢管的生产:目前,国内设计的20#精轧管机的 规格是φ273mm机型,在几乎未加任何设备改造的情况下,轧制荒管的规格达到φ360mm。而根据对斜轧技术的研究,包括对φ720mm的辊式扩管机的研究,20#精轧管机设计φ508mm或φ530mm机型完全可能。
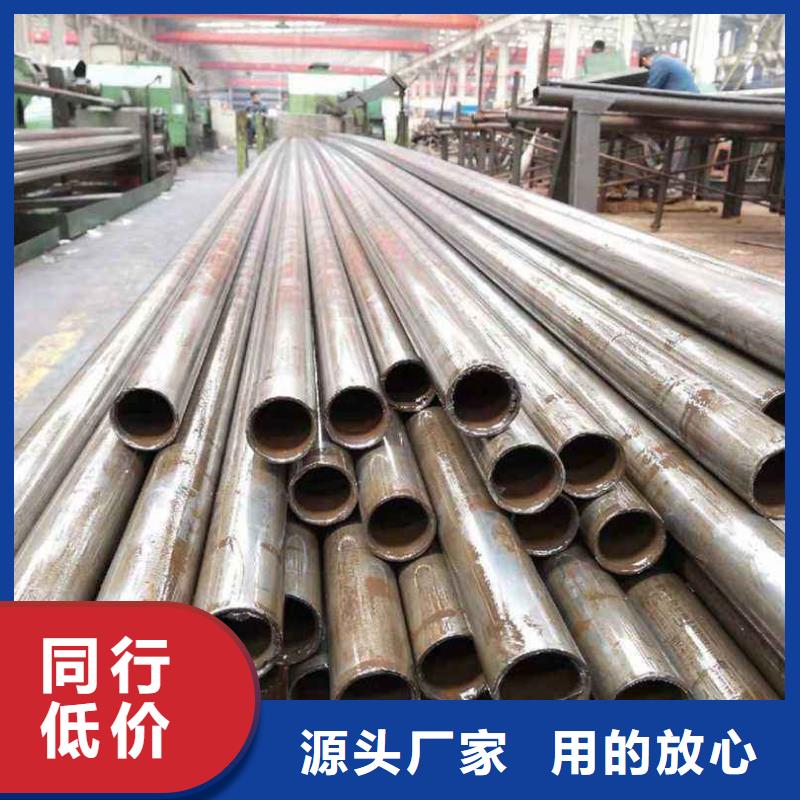
挤压法即将加热好的管坯放在密闭的挤压圆筒内,穿孔棒与挤压杆一起运动,使挤压件从较小的模孔中挤出。此法可生产直径较小的钢管。精轧管的焊接工艺。
工艺:精轧管中的Cr、Mo、V等强烈的碳化物形成元素有使接头过热区产生再热裂纹的倾向。坡口机加工后(焊接前)MT检查,无裂纹、无缺陷,焊前坡口及周围表面清理(油污、除锈等)至见金属光泽;坡口装配避免强制组对。
焊接前整体或局部预热,焊缝两边各150mm范围内保证预热温度250~300度;层间温度应在预热温度控制范围内。
GTAW(纯Ar气体保护):建议采用TIG-R31(含V)焊丝,直径2.5mm,电流100~140A。如果有一定壁厚,管径不是很小的话,建议采取GTAW+SMAW。SMAW:焊条采用R337,规格可以按实际情况来定。焊接完成后清理飞溅,加热至350~450℃,保温并缓冷的后热措施。12Cr1MoV 采用相应成分的耐热钢焊条,如R310、R312、R317、R316Fe,焊前预热250~350℃,焊后回火处理710~750℃。焊补缺陷或焊后不能进行热处理时,也可采用奥氏体钢焊条,如A302、A307。这时,由于焊缝与母材膨胀系数不同,同时在长期高温工作时还可发生碳的扩散迁移现象,而易于导致在融合区发生破坏。

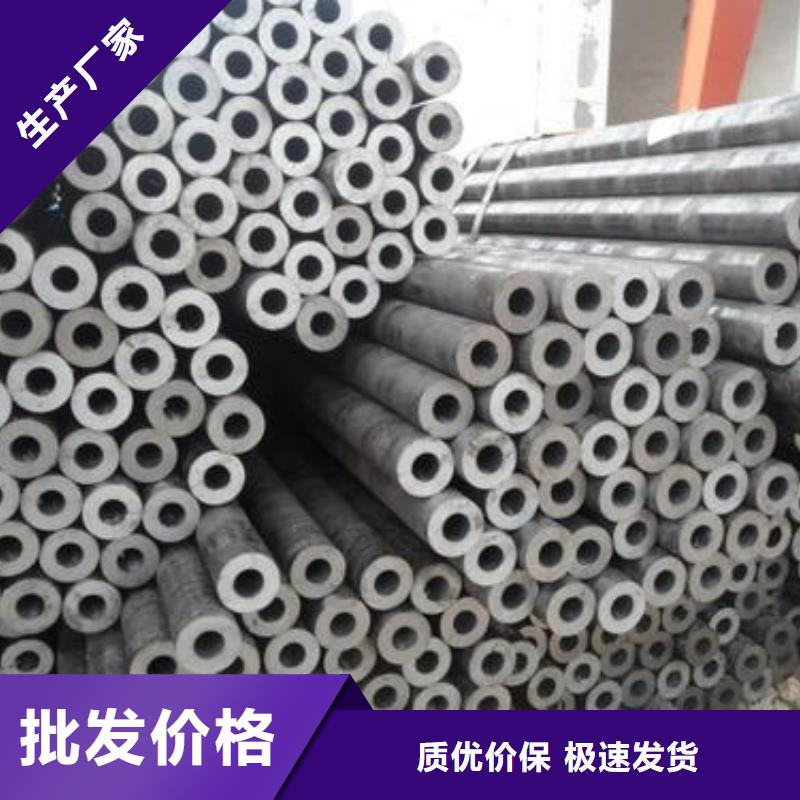
今年在广元市剑阁县本地购买精密钢管20CrMo精密管源厂直销有了新选择,正昊钢管(广元市剑阁县分公司)始终坚守以用户为中心的服务理念,将品质作为发展的基石。厂家直销,确保为您提供价格实惠且品质卓越的精密钢管20CrMo精密管源厂直销产品。如需购买或咨询,请随时联系我们,联系人:付经理-【17866668618】,地址:广元市剑阁县经济开发区东昌东路当代大厦。