


联系我们
当前位置:
衡泰重工机械制造(渭南市分公司) >
渭南当地行业新闻News
不锈钢螺旋输送机18米价格多少
更新时间:2026-10-28 13:04:29 ip归属地:渭南 浏览次数:34 公司名称: 衡泰重工机械制造(渭南市分公司)
以下是:陕西省渭南市不锈钢螺旋输送机18米价格多少的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 电议/台 |
| 发货期限 | 5天 |
| 供货总量 | 1000 |
| 运费说明 | 电议 |
| 小起订 | 1 |
| 是否厂家 | 是 |
| 产品品牌 | 衡泰 |
| 产品规格 | 齐全 |
| 发货城市 | 沧州 |
| 产品产地 | 沧州 |
| 加工定制 | 是 |
| 可售卖地 | 全国 |
| 质保时间 | 1年 |
| 适用领域 | 广泛 |
| 品牌 | 衡泰 |
| 管型426 | 219 |
| 不锈钢 | 200 |
| 无轴 | 300 |
| 双轴 | 500 |
| 范围 | 不锈钢螺旋输送机18米价格多少供应范围覆盖陕西省、西安市、宝鸡市、咸阳市、延安市、汉中市、榆林市、铜川市、商洛市、安康市、渭南市等区域。 |
以下是:陕西省渭南市不锈钢螺旋输送机18米价格多少的图文视频
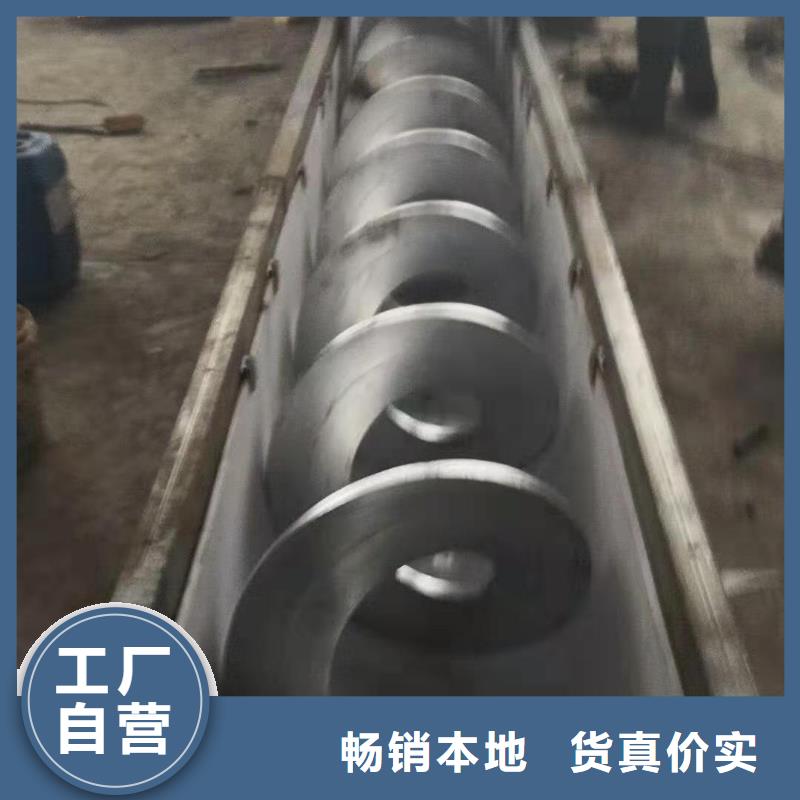


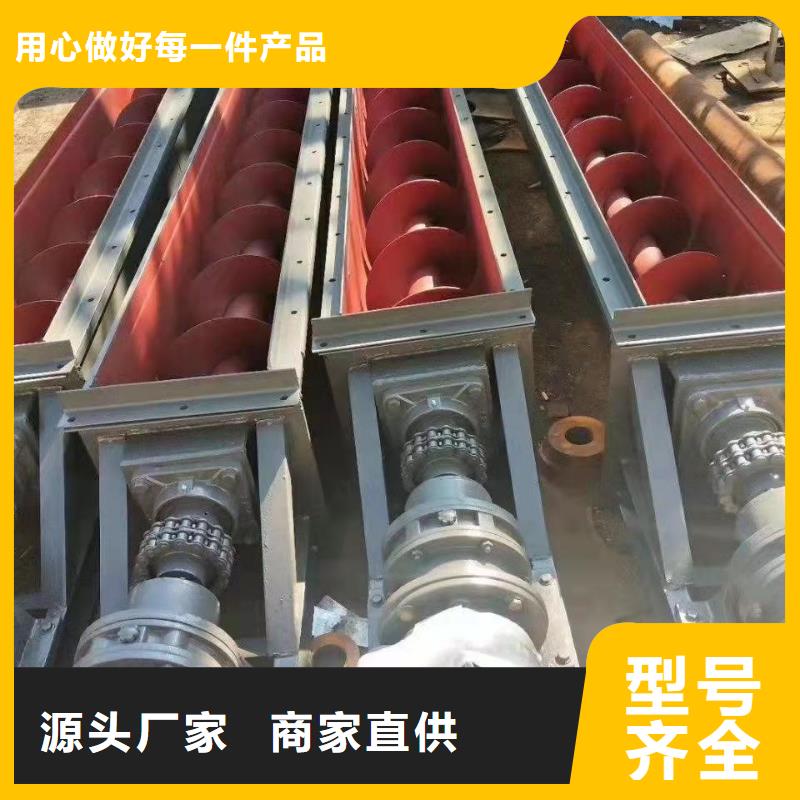

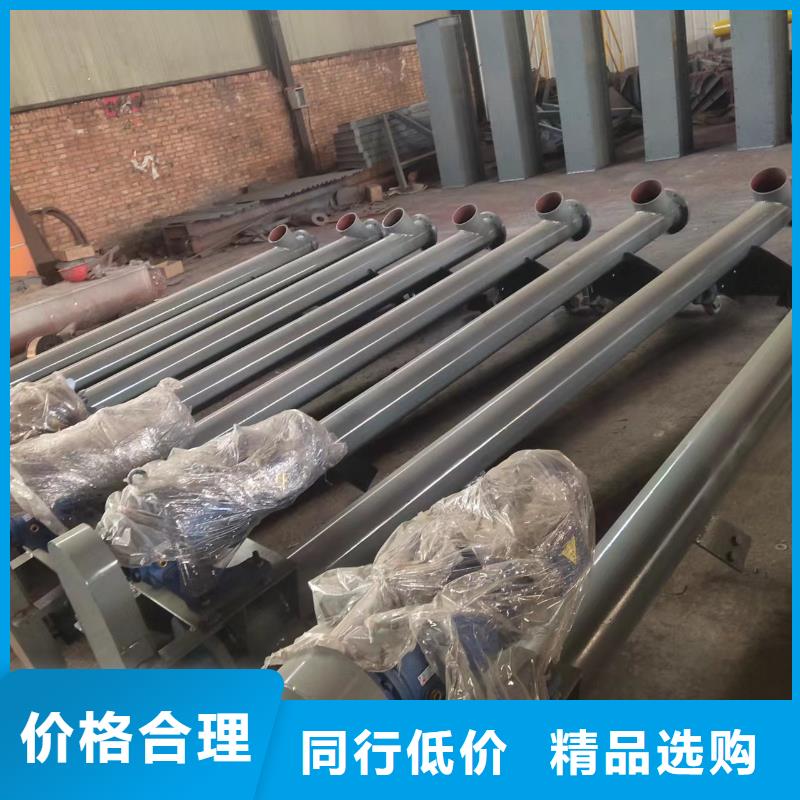
【衡泰】业务覆盖多领域场景,主营商洛螺旋输送机、汉中螺旋输送机、延安斗式机、西安斗式机、安康通风蝶阀等产品服务。不锈钢螺旋输送机18米价格多少_衡泰重工机械制造(渭南市分公司),固定电话:【13731735184】,移动电话:【13731735184】,联系人:刘女士,陕西省渭南市西环工业区。
我们的不锈钢螺旋输送机18米价格多少视频现已上线,从细节到整体,从外观到性能,让您了解它的每一个方面。
以下是:陕西渭南不锈钢螺旋输送机18米价格多少的图文介绍
衡泰重工机械制造(渭南市分公司)的优势 1.常备 埋刮板输送机库存大,公司常备库存万余吨, 2.生产周期时间短。对于客户要求的特殊材质、规格均能在规定的时间内准时交货,为您的工程和生产提供充足的货源保证。 3.价格优惠,厂家直销,决定了我们的价格低于市场。 4.加工配送 在短的时间,配送到达货物,使用现场。 由于 埋刮板输送机市场价格波动很大,如需报价请来电咨,欢迎惠顾!

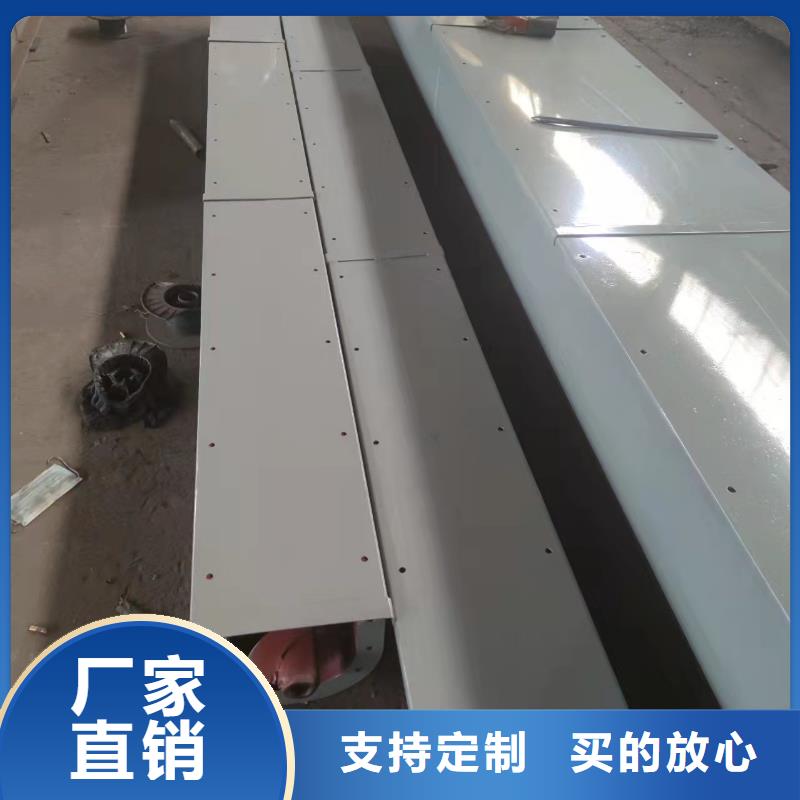
陕西渭南螺旋输送机叶片与机壳间隙调整的核心步骤是:先准备校验→测量定位偏差→针对性调整→复核试机,全程确保同轴度和间隙均匀性。1. 前期准备与确认停机断电并挂 “禁止合闸、正在检修” 警示牌,钥匙专人保管,避免意外启动。清理机壳内残留物料,拆除检修口盖板,确保作业空间无遮挡;通风散味(有毒 / 粉尘物料需佩戴防护装备)。准备工具:水平仪、塞尺(0.02-10mm)、扳手、千斤顶、不同厚度垫片、百分表、记号笔。检查部件状态:确认叶片无严重变形、机壳无破裂,轴承无卡滞,排除需更换部件的情况。2. 基准测量与偏差定位测同轴度:将百分表吸附在机壳上,探针接触螺旋轴表面,手动缓慢转动轴体,记录径向跳动值(允许偏差≤0.3mm),标记偏移方向。测间隙分布:用塞尺测量叶片与机壳上、下、左、右四点的间隙,每 2-3m 设一个测量点(长距离输送机),记录各点数据,确定间隙过大 / 过小的区域和偏差值。分析偏差原因:若四周间隙不均,多为螺旋轴偏移;若局部间隙异常,可能是机壳变形或叶片磨损。3. 针对性调整操作(1)螺旋轴偏移调整(常见)松螺栓:按对角线顺序松开头部和尾部轴承座的固定螺栓,预留调整余量。加垫片:根据同轴度和间隙偏差,在轴承座底部或侧面加 / 减垫片(垫片厚度 = 间隙偏差值 / 2,保证两侧对称)。校准:手动转动螺旋轴,用百分表复测同轴度,同时用塞尺检查间隙,反复微调轴承座位置,直至四周间隙均匀(差值≤2mm)。锁紧:按对角线顺序分步拧紧轴承座螺栓,力度均匀,避免紧固时移位,拧紧后再次复核间隙。(2)机壳变形 / 倾斜调整校水平:用水平仪测量机壳水平度(允许偏差≤0.5mm/m),若倾斜,松开机壳与底座的连接螺栓,在偏移侧加垫片调整高度。矫变形:若机壳局部凸起,用千斤顶垫木块轻轻顶压变形处,配合塞尺实时监测间隙,直至机壳内壁平整,避免用力过猛损坏机壳。(3)叶片变形 / 磨损调整轻微变形:用扳手轻轻校正叶片边缘,确保叶片与轴垂直、边缘平整,校正后复测间隙。严重磨损 / 变形:更换新叶片,安装时保证叶片与轴的垂直度,再按上述步骤校准整体间隙。4. 复核与试机验收复测:用塞尺逐点检查所有测量位置的间隙,确保均在 3-10mm 合理范围,且两侧间隙差值≤2mm。清理现场:移除机壳内的工具、垫片等杂物,盖好检修口盖板,整理作业现场。试机运行:摘除警示牌,合闸送电,先空转 30 分钟,观察设备有无摩擦异响、振动等异常。验收记录:试机无异常后,停机再次复核间隙,记录调整数据、工具使用情况,确认合格后恢复生产。
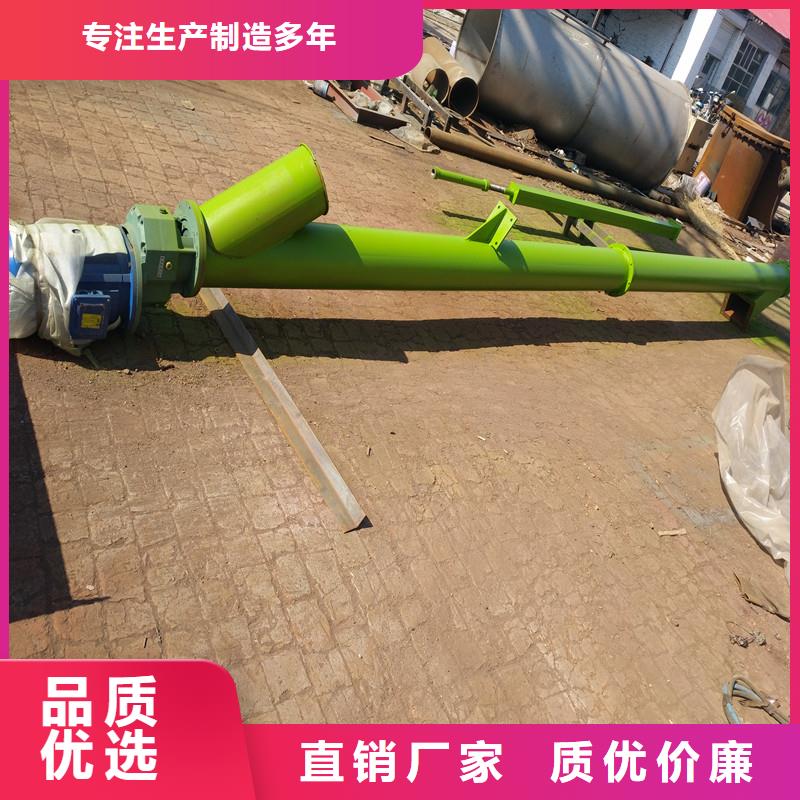

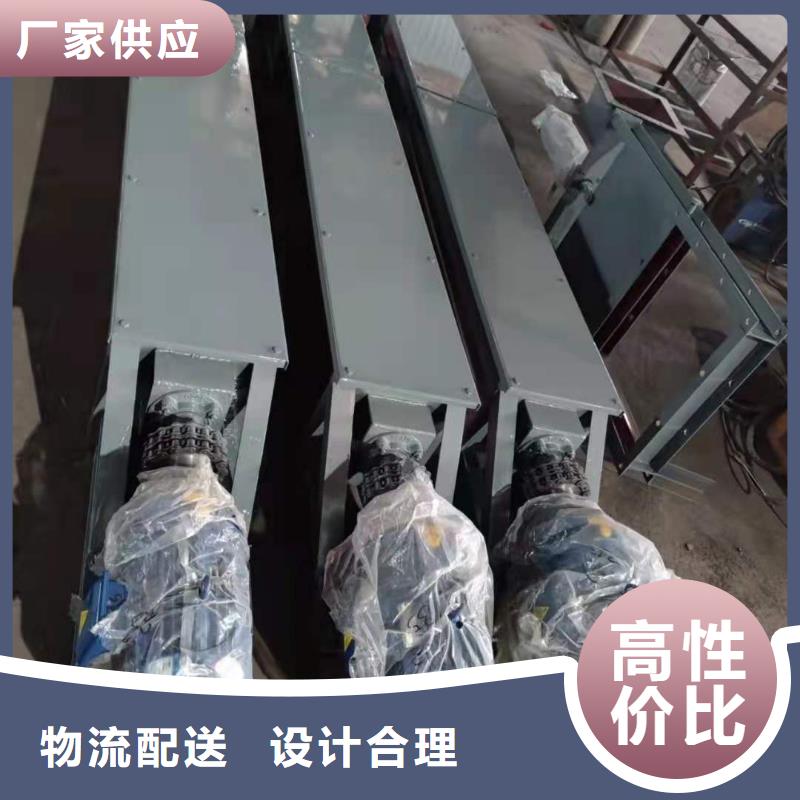
陕西渭南螺旋输送机的运行维护核心是“为主、适配”,重点围绕“运行、减少磨损、避免堵塞”展开,需覆盖开机前检查、运行中监控、停机后维护及定期保养,具体注意事项如下: 一、开机前:检查,排除隐患1. 物料与进料检查 确认物料状态:无超大块杂质(粒径≤D/5~D/6,D为螺旋直径)、无结块(易结块物料需提前破碎),避免卡滞叶片。 进料口通畅:料仓无堵塞,破拱装置(若有)正常工作,确保均匀进料。2. 设备机械检查 转动部件:手动盘车,螺旋叶片无卡滞、异响,与机壳间隙均匀(≥物料粒径+5mm)。 连接部位:地脚螺栓、叶片固定螺栓、轴承端盖螺栓无松动,传动皮带(若有)张紧适度。 润滑状态:轴承、齿轮箱等润滑部位油位正常(油位在油窗1/2~2/3处),润滑油无变质、泄漏。3. 电气与检查 电机、控制柜接线牢固,接地良好,防护等级符合工况(潮湿/粉尘环境≥IP54)。 装置:过载保护、急停按钮、料位传感器(若有)正常有效,无遮挡。 二、运行中:实时监控,稳定工况1. 关键参数监控 电机状态:电流稳定在额定值的80%~90%,温度≤75℃(表面测温),无异常振动、异响。 输送状态:物料输送均匀,无明显回流、扬尘或堵塞(观察出料口流量,听机壳内有无“撞击声”)。 密封与温度:轴承端、机壳接口无物料泄漏,轴承温度≤80℃,齿轮箱无过热。2. 工况调整原则 禁止超负荷进料:避免填充系数超0.45,若电流骤升,立即减少进料量,排查是否堵塞。 倾斜输送监控:角度>15°时,重点观察物料回流情况,出现回流需降低填充系数或调整转速。 异常处理:遇卡滞、异响或过载报警,立即停机,禁止强行启动(避免电机烧毁或轴体弯曲)。 三、停机后:清洁保养,隐患1. 彻底清洁 清空机壳物料:尤其粘性/易结块物料(如酒糟、湿砂),需拆开检修口清理残留,避免下次开机卡滞。 清洁外部:机壳、电机、传动部件上的粉尘、油污,防止腐蚀或影响散热。2. 针对性检查 叶片磨损:测量叶片厚度,磨损量>15%或边缘变钝时,及时修复或更换(避免物料滑动损耗)。 轴承与密封:检查轴承有无松动、异响,密封件(如油封)有无老化泄漏,必要时更换。 机壳状态:检查机壳内壁有无磨损、变形,防粘涂层(若有)是否脱落,及时修补。 四、定期保养:按周期维护,延长寿命 保养周期 核心内容 注意事项 每日(每班) 清洁设备、检查螺栓紧固性、监控油位 重点关注粘性物料的残留清理 每周 润滑轴承(加注锂基润滑脂)、检查传动皮带张力 润滑脂用量适中,避免过多溢出污染物料 每月 检查叶片磨损、机壳间隙、电机绝缘性 调整叶片与机壳间隙,避免过大导致效率下降 每3~6个月 更换齿轮箱润滑油、检查轴体挠度 润滑油型号匹配工况(高温/低温需专用油) 每年 拆解检修:更换老化密封件、校正轴体直线度、检修电机 对高磨琢物料输送设备,缩短至6个月一次 五、特殊工况维护重点1. 食品行业:所有接触物料的部件(叶片、机壳)清洁后需消毒,避免残留滋生细菌,润滑油选用食品级。2. 高磨琢物料(矿石、石英砂):缩短叶片、机壳保养周期,可加装耐磨衬板,轴承需加防尘罩。3. 高温物料(>200℃):定期检查耐热密封件、润滑油耐高温性能,监控机壳热变形。4. 腐蚀性物料(酸碱盐颗粒):重点检查不锈钢部件的腐蚀情况,密封件选用耐腐蚀材质(如PTFE)。 六、注意事项 维护时必须断电,悬挂“禁止合闸”标识,避免误启动。 高空作业(如检查长距离输送机中间支撑)需系带,搭设防护平台。 拆卸、安装叶片时,避免磕碰,确保安装后转动灵活,无偏心。要不要我帮你整理一份个性化维护计划表,结合你的物料类型、设备参数和工况,明确保养周期、核心检查项和更换部件清单,方便你直接落地执行?


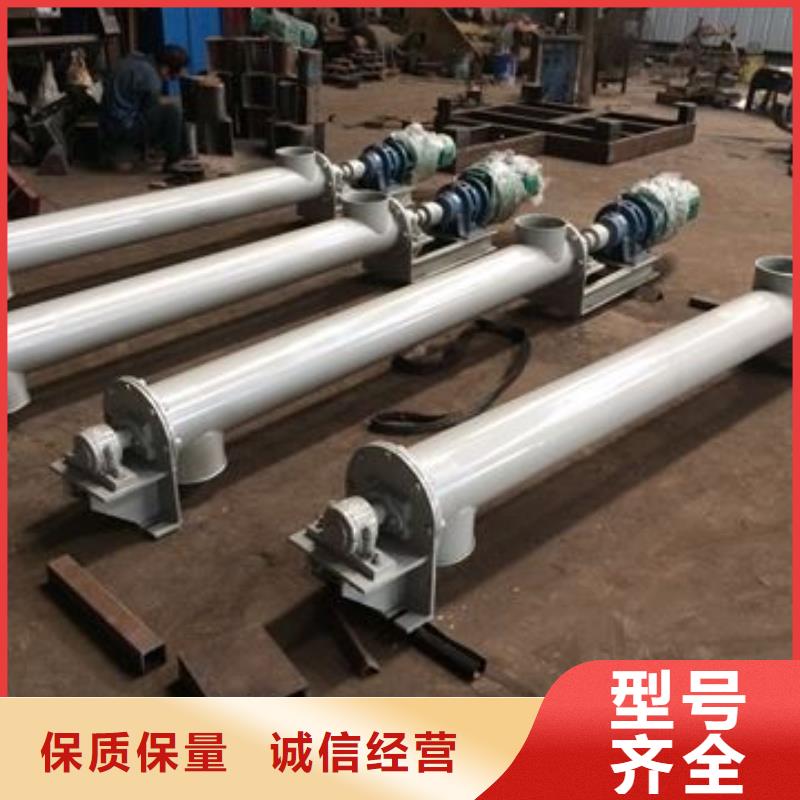
陕西渭南本地螺旋输送机叶片和壳体间隙调整的核心原则是:全程停机锁能、规范操作流程、做好防护措施,避免机械伤害和意外启动风险。一、作业前准备必须停机断电,拉下总电源开关并挂 “禁止合闸、正在检修” 警示牌,钥匙由作业人员专人保管。清理机壳内残留物料,避免调整时物料掉落砸伤或阻碍操作,同时通风散味(若输送有毒 / 粉尘物料需佩戴防毒面具、防尘口罩)。检查作业工具(扳手、千斤顶、塞尺等)是否完好,千斤顶需放置在平整坚硬地面,搭配防滑垫防止滑脱。作业人员穿戴防护装备,包括帽、防砸鞋、防护手套,长发需盘入帽内,禁止穿宽松衣物(避免卷入部件)。二、作业中规范严禁单人作业,需安排 1 名监护人员在旁观察,随时应对突发情况(如部件松动、千斤顶移位)。调整轴承座、机壳时,紧固 / 松开螺栓需按对角线顺序分步操作,避免单侧受力导致部件偏移或脱落。用千斤顶校正机壳时,禁止直接顶压叶片或机壳薄弱部位,需垫木块分散压力,且千斤顶下方禁止站人。转动螺旋轴测量间隙时,需手动缓慢转动,禁止用工具硬撬或借助电机带动,防止叶片刮擦机壳或夹伤手部。高空作业(调整长距离输送机中段)需搭设稳固脚手架,系好带,工具用绳索拴牢(防止坠落伤人)。三、作业后校验调整完毕后,清理现场工具和杂物,确保机壳内无遗留物品(如垫片、扳手),避免开机后损坏设备。摘除警示牌,由作业人员亲自合闸送电,先进行空转试机 30 分钟,观察有无摩擦异响、振动等异常。试机时作业人员需远离机壳检修口、轴承座等危险部位,禁止在设备运行中伸手触摸间隙或部件。记录调整数据和试机情况,确认无误后,方可恢复正常生产作业。
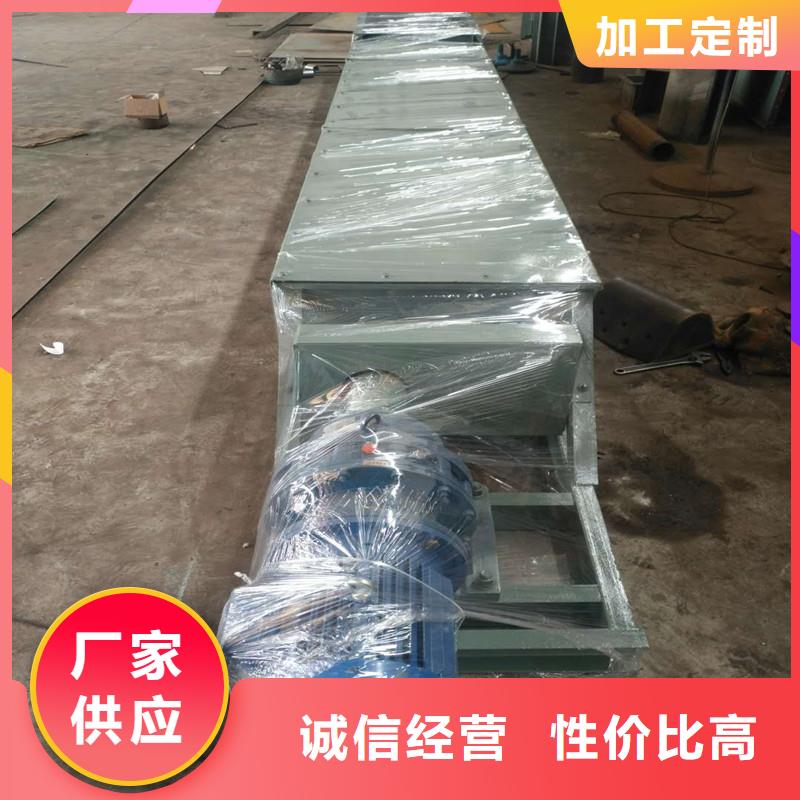

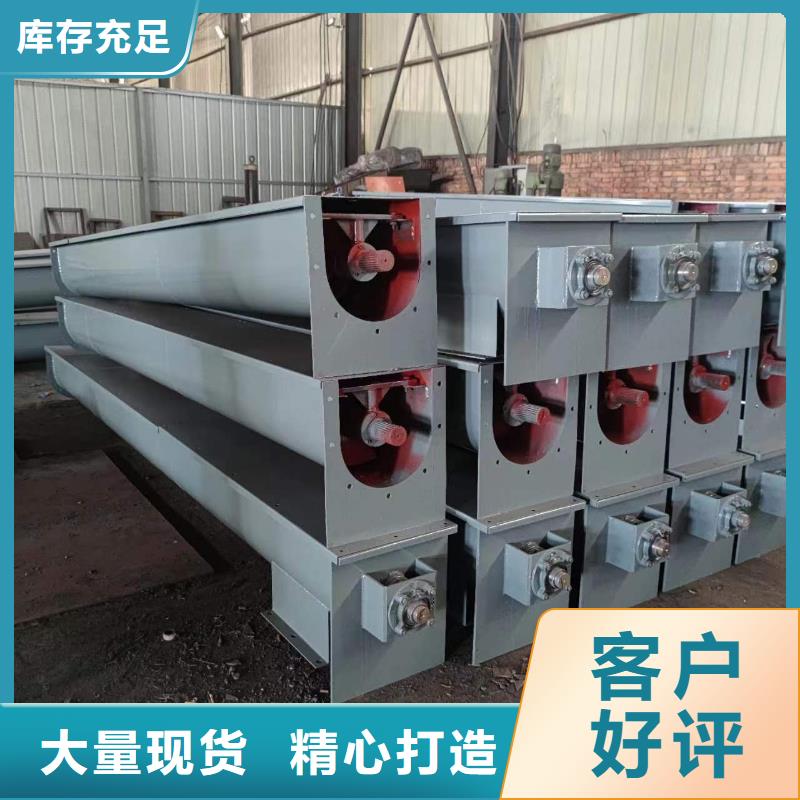
陕西渭南螺旋输送机的输送角度会直接影响输送量,核心规律是:输送量随倾斜角度增大而下降,角度越大,下降幅度越明显,且在角度>30°后衰减速率显著加快。 一、影响核心逻辑1. 倾斜输送时,物料受重力分力作用,会产生沿机壳向下的滑动趋势,导致叶片有效推送的物料量减少(部分物料“回流”)。2. 角度越大,重力分力越强,物料滑动、回流越严重,同时管内物料挤压阻力增大,进一步降低实际输送效率,终表现为输送量下降。 二、不同倾斜角度的输送量衰减参考以水平输送量为基准(),不同角度对应的输送量衰减比例如下(适用于大部分粉状/粒状物料):- 0°(水平):输送量(基准值)- 10°:输送量90%~95%(衰减5%~10%)- 15°:输送量85%~90%(衰减10%~15%)- 20°:输送量80%~85%(衰减15%~20%)- 30°:输送量70%~75%(衰减25%~30%)- 40°:输送量60%~65%(衰减35%~40%)- >45°:不使用,输送量<50%(衰减超50%),且易堵塞、能耗激增 三、关键影响因素1. 物料特性:流动性好的物料(如干燥石英砂、面粉)滑动更明显,输送量衰减比粘性物料(如酒糟、湿砂)更显著。2. 填充系数:角度越大,需越低的填充系数(如20°比10°填充系数低10%~15%),否则衰减会进一步加剧。3. 叶片设计:实体叶片比带式叶片的防回流效果好,输送量衰减可减少5%~10%;低螺距叶片也能缓解物料滑动。 四、实操建议1. 优先选择水平或低角度(≤15°)输送,若需大角度,可考虑“低角度螺旋+斗式机”组合,避免输送量不足。2. 若必须倾斜(15°~30°),需通过增大螺旋直径、提高转速或降低填充系数补偿输送量,同时电机功率需按“水平功率×(1+sinθ)”修正(θ为倾斜角度)。3. 角度>30°时,需谨慎评估,优先验证物料试运效果,避免因衰减过度导致生产效率不达标。要不要我帮你根据具体的倾斜角度、物料类型和水平输送量,核算实际输送量,并给出对应的设备参数调整建议?
选购不锈钢螺旋输送机18米价格多少来陕西省渭南市找衡泰重工机械制造(渭南市分公司),我们是厂家直销,产品型号齐全,确保您购买的每一件产品都符合高标准的质量要求,选择我们就是选择品质与服务的双重保障。联系人:刘女士-【13731735184】,地址:[陕西省渭南市西环工业区]。