
联系我们
法兰毛坯-环形锻件用途广泛
更新时间:2026-10-28 05:08:33 ip归属地:温州,天气:多云,温度:16-24 浏览次数:46 公司名称:聊城 搏远金属制品(温州市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 电议 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 材质 | 235 16mn 20# 45# 20CR 40CR等 |
| 产地 | 聊城 |
| 规格 | 齐全 |
| 颜色 | 黑色金属 |
| 范围 | 法兰毛坯-环形锻件供应范围覆盖浙江省、杭州市、宁波市、温州市、台州市、金华市、湖州市、绍兴市、舟山市、嘉兴市、衢州市、丽水市 鹿城区、龙湾区、瓯海区、洞头区、永嘉县、平阳县、苍南县、文成县、泰顺县、瑞安市、乐清市等区域。 |


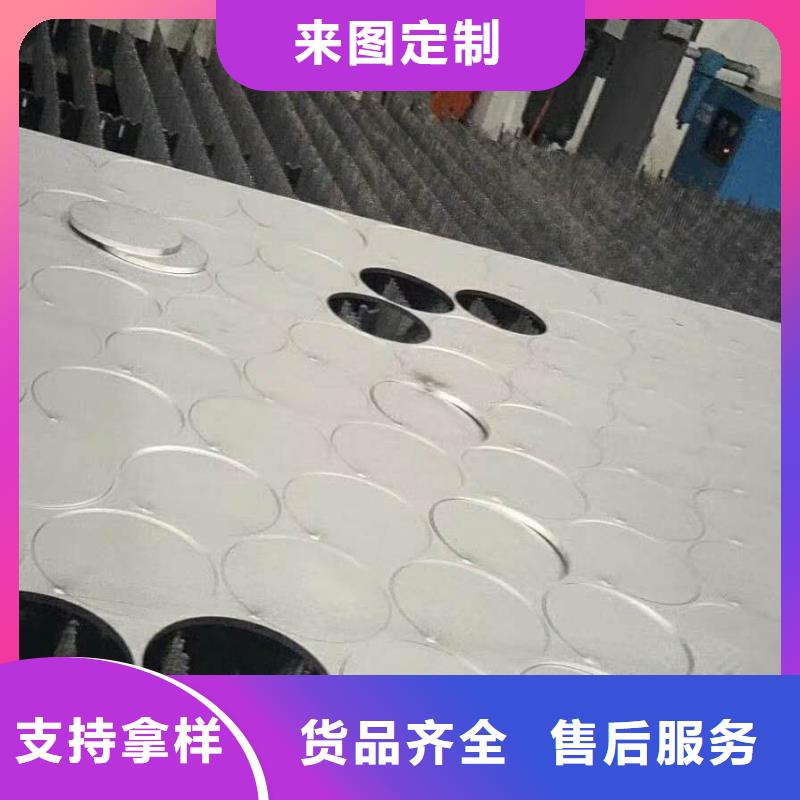


锻造齿轮毛坯由于经锻造后可获得持续和均匀的金属纤维组织。因此此类毛坯的力学机能较好,常用于受力复杂的环境操作。此中自由锻件的精度和出产率较低,主要用于小批出产和大型法兰的制造。
锻造齿轮毛坯
热卷工艺与传统法兰建造工艺对比,具有以下较着好处:(1)、原材料全部采用尺度方坯,材质不变靠得住;
低压小直径有丝接法兰,高压和低压大直径都是操作焊接法兰,不合压力的法兰盘的厚度和连接螺栓直径和数量是不合的。
GB/T 9113-2010 整体钢制管法兰
④铸件自然冷却到800-900℃连结1-10分钟;
在现代工业的持续出产中法兰受介质腐蚀、冲刷、温度、压力、震动等因素的影响,会不成避免的呈现泄露问题。由于密封面加工尺寸的误差,密封元件的老化以及安装紧固不妥等原因极易造成法兰的渗漏。如果不能及时治理法兰渗漏问题,在介质的冲刷下会使渗漏火速扩大,造成物料的损失,出产环境的粉碎,导致企业停机停产,造成巨大的经济损失。如果是有毒有害、易燃易爆的介质泄漏,还有可能造成人员中毒、火灾爆炸等重大变乱。
锻造齿轮毛坯由于经锻造后可获得持续和均匀的金属纤维组织。因此此类毛坯的力学机能较好,常用于受力复杂的环境操作。此中自由锻件的精度和出产率较低,主要用于小批出产和大型法兰的制造。
(4)、成材率高,料比达到1.25-1.35;

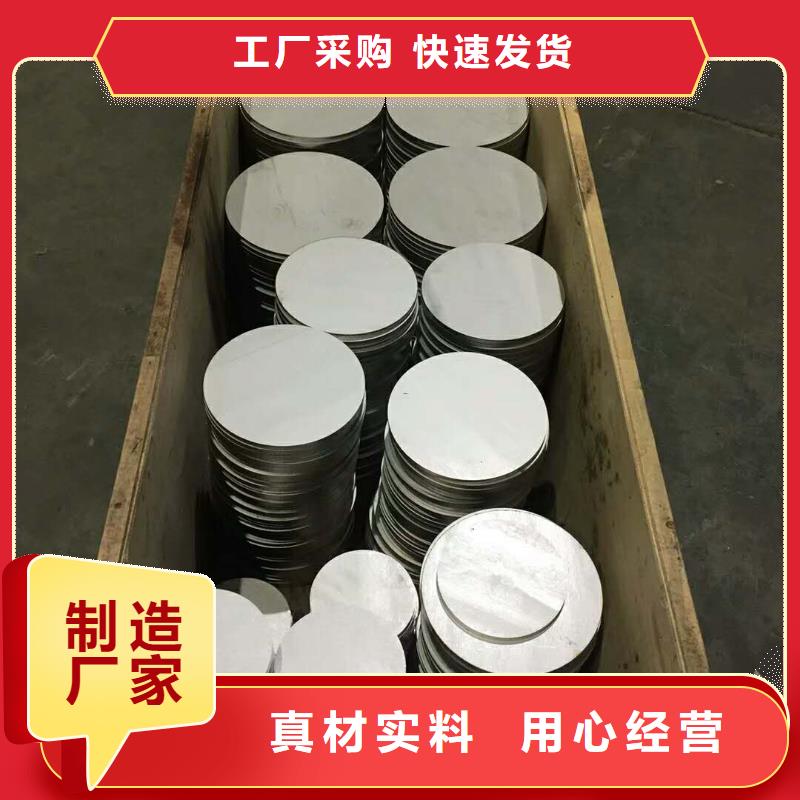
GB/T 9117-2010 带颈承插焊钢制管法兰
GB/T 9118-2010 对焊环带颈松套钢制管法兰
GB/T 9119-2010 板式平焊钢制管法兰
GB/T 9120-2010 对焊环板式松套钢制管法兰GB/T 9121-2010 平焊环板式松套钢制管法兰 直径型号是一样的。碳钢法兰毛坯_主要产品,板式平焊法兰_不锈钢对焊法兰_美标带颈平焊法兰等,拥有专业技术团队,可根据客户特殊要求定制生产,满足客户特殊需求,欢迎来电咨询。


搏远金属制品(温州市分公司)本着'质优效率,守约重誉'的经营理念和服务宗旨为广大客户提供质优价廉的产品和售后服务,得到了各界新老用户的支持和赞誉。我公司郑重承诺,在同等的质量下,保证以低廉的价格,完善的服务,崇高的信誉来答谢各界朋友的支持和厚爱。
公司秉承“以质量求发展,以服务求生存”的原则,并始终坚持“为上、用户为先、质量为先、服务为先、信誉至上”的企业宗旨,并将这一思想始终贯穿在产、供、销等整个企业运行过程之中。凭借科学有序的管理模式、先进技术和设计理念、稳定可靠的产品质量、开拓创新销售理念和及时完善的售前售后服务,赢得了用户的一致赞誉;公司不断加大科技投入力度,在日益激烈的全球化市场竞争中实现公司的可持续发展,力创行业品质、价值新典范。公司对人才一直贯彻“汇聚人才、尊重人才、贤有多大,台有多大”的用人原则,对客户秉承着“提供良好产品、实惠价格、创新的技术、完善的服务”合作原则,我们热忱欢迎各界宾朋莅临鸿海,加入鸿海,携手发展,共创辉煌!

2锻造工艺过程一般由以下工序组成,即选取优质钢坯下料、加热、成形、锻后冷却。锻造的工艺方法有自由锻、模锻和胎膜锻。生产时,按锻件质量的大小,生产批量的多少选择不同的锻造方法。 自由锻生产率低,加工余量大,但工具简单,通用性大,故被广泛用于锻造形状较简单的单件、小批生产的锻件。自由锻设备有空气锤、蒸汽-空气锤和水压机等,分别适合小、中和大型锻件的生产。模锻生产率高,操作简单,容易实现机械化和自动化。模锻件尺寸精度高,机械加工余量小,锻件的纤维组织分布更为合理,可进一步提高零件的使用寿命。自由锻的基本工序:自由锻造时,锻件的形状是通过一些基本变形工序将坯料逐步锻成的。自由锻造的基本工序有镦粗、拔长、冲孔、弯曲和切断等。
镦粗 镦粗是对原坯料沿轴向锻打,使其高度减低、横截面增大的操作过程。这种工序常用于锻造齿轮坯和其他圆盘形类锻件。镦粗分为全部镦粗和局部锻粗两种。
拔长 拔长是使坯料的长度增加,截面减小的锻造工序,通常用来生产轴类件毛坯,如车床主轴、连杆等。
冲孔 用冲子在坯料上冲出通孔或不通孔的锻造工序。
弯曲 使坯料弯曲成一定角度或形状的锻造工序。
扭转 使坯料的一部分相对另一部分旋转一定角度的锻造工序。
切割 分割坯料或切除料头的锻造工序。
模锻模锻全称为模型锻造,将加热后的坯料放置在固定于模锻设备上的锻模内锻造成形的。 1.模锻的基本工序 模锻工艺过程:下料、加热、预锻、终锻、冲连皮、切边、调质、喷丸。常用工艺有镦粗、拔长,折弯、冲孔、成型。常用模锻设备 常用模锻设备有模锻锤、热模锻压力机、平锻机和摩擦压力机等。
通俗地讲,锻造法兰质量更好,一般是通过模锻生产,晶体组织细密,强度高,当然价格也贵一些。
无论是铸造法兰还是锻造法兰都属于法兰常用制造方法,看需要使用的部件的强度要求,如果要求不高,还可以选用车削制法兰。
割制法兰
在中板上直接切割出法兰的留有加工量的内外径及厚度的圆盘,再进行螺栓孔及水线的加工。这样生产出来的法兰就叫做割制法兰,此类法兰直径以中板的幅宽为限。
卷制法兰
用中板割条子然后卷制成圆的工艺叫做卷制,多用于一些大型法兰的生产。卷制成功之后进行焊接,然后压平,再进行水线及螺栓孔的工艺的加工。


