




我们的现场实拍视频将带您走进螺旋管无缝方矩管生产厂家快捷的物流配送产品的世界,让您亲眼见证其优点和特点,为您的购买决策提供有力支持。
以下是:甘肃平凉螺旋管无缝方矩管生产厂家快捷的物流配送的图文介绍


在投入前都要经过严格的理化检验。焊接钢管也称焊管,是用钢板或带钢经过卷曲成型后焊接制成的钢管。焊接钢管生产工艺简单,生产效率高,品种规格多,设备资少,但一般强度低于无缝钢管。焊接钢管按焊缝的形式分为直缝焊管和螺旋焊管。国标螺旋钢管简称9711.1螺旋钢管,9711.2螺旋钢管,材质分类:16Mn材质螺旋钢管,Q345B螺旋钢管,L245螺旋钢管,L360螺旋钢管,X40-X80螺旋钢管,主要用途,污水处理用螺旋钢管,水净化用螺旋钢管,水厂用螺旋钢管,电厂化工企业用螺旋钢管钢管,核电用螺旋钢管,输送可燃性流体用螺旋钢管,输送非可燃性流体用螺旋钢管,国标螺旋钢管,石油部标SY/T5037螺旋钢管。该产品用热轧钢带做原料,经常温螺旋成型,自动埋弧焊工艺焊接而成,产品执行APISPEC5L、EN10217、GB/T9711.1、GB/T9711.2标准。主要用于石油、天然气工业中输送可燃流体和非可燃流体及钢结构。承压流体输送,用螺旋缝埋弧焊钢管SY5036-2000,主要用于输送石油、天然气的管线;承压流体输送用螺旋缝高频焊钢管SY5038-2000,用高频搭接焊法焊接的,用于承压流体输送的螺旋缝高频焊钢管。


九晨钢铁制造(平凉市分公司)所生产的 冷库专用管厂家、螺旋管、镀锌钢板、哈氏合金管、滤砂管、护栏管材产品均为优良的原材料生产, 冷库专用管厂家、螺旋管、镀锌钢板、哈氏合金管、滤砂管、护栏管材产品质量过硬,产品齐全,并且接受加工定制。公司的诚信、实力和产品质量获得业界的认可。欢迎各界朋友莅临参观、指导和业务洽谈。我们始终坚持‘以质量求生存、以信誉求发展’的宗旨,以专业的技术,专业的意识,争创专业的 冷库专用管厂家、螺旋管、镀锌钢板、哈氏合金管、滤砂管、护栏管材产品。以低的价格,为顾客创造很高的效益。我们以专业的服务,欢迎国内外客户来人、来电洽谈。


鹤岗循环水用1320mm螺旋管|诚互利不易出现错边,焊偏和未焊透等缺陷,容易控制焊接质量。c.对钢管进行的质量检查,使钢管生产的全过程均在有效的检测。******之下,有效地保证了产品质量。d.整条生产线的全部设备具备与计算机数据采集系统联网的功能,实现数据即时传输,由******控制室对生产过程中的技术参我公司主要生产:螺旋钢管、螺旋焊管、双面埋弧焊螺旋钢管,螺旋缝埋弧焊螺旋钢管大口径螺旋钢管、厚壁螺旋钢管、双面埋弧焊螺旋钢管、防腐钢管、保温钢管、螺旋管、螺旋焊管等产品。我公司是生产螺旋钢管加强筋焊接工艺,双盘法兰螺旋钢管,法兰焊接螺旋钢管,防腐螺旋焊接钢管大型企业之一,地埋螺旋钢管厂家经过多年发展,在沧州地区形成了较大的规模,螺旋焊接钢管是将低碳碳素结构钢或低合金结构钢钢带按一定的螺旋线的角度(叫成型角)卷成管坯。然后将管缝焊接起来制成。它可以用较窄的带钢生产大直径的钢管。其规格用外径*壁厚表示,焊管应保证水压试验、焊缝的抗拉强度和冷弯性能要符合规定。


大口径螺旋钢管焊缝表面要求大口径螺旋钢管焊缝外形应均匀规整,过渡平缓,焊缝表面不得有断弧、烧穿、裂纹、结疤、折叠、弧坑等缺陷。错边产生原因编辑大口径螺旋钢管错边产生的原因:大口径螺旋钢管在生产时,错边时有发生,其影响因素很多。在生产实践中,往往由干错边超差而使钢管降级。因此分析大口径螺旋钢管错边产生的原因及其措施是很有必要的。1、钢带的镰刀弯是造成钢管错边的主要因素。在螺旋焊管成型中,钢带的镰刀弯会不断地改变成型角,导致焊缝间隙变化,从而产生开缝,错边甚至搭边。严重影响了钢管的质量,故观测钢带卷开卷后的镰刀弯情况,通过控制立辊使圆盘剪能切除部分镰刀弯以及成型角的连续控制和纠偏是在生产过程中减少钢带镰刀弯产生错边的有效办法。2、由于不切边钢带头尾的形状和尺寸精度较差,对接时易造成钢带硬弯而引起错边。3、钢带头尾对接焊接焊缝余高较大时
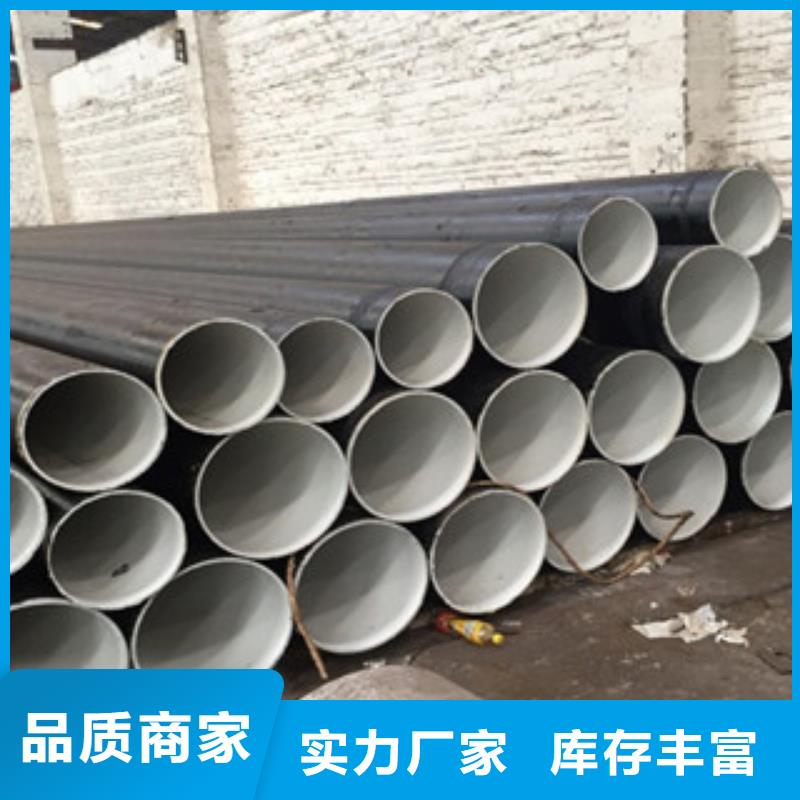

螺旋管主要用于石油、化工、天然气、供热、供水、污水处理、打桩、疏浚、桥梁、钢结构、军工、造船、制药、造纸、给排水、水电站等管道工程领域。与行业标准体系中的中国与国际标准(指的是石油和天然气工业输送管输送1部分:技术条件一级钢管,GB/t9711.1-1997)、螺旋缝埋弧焊接钢管制造更规范逐根复核,作好测量记录,复核无误后方可打桩施工。打桩螺旋管桩运至现场后,吊装时采用一点绑扎起吊,待吊到桩位进行插桩,将打桩螺旋管桩对准事先放出的桩位,确保贯入时准确垂直。1)打桩前,必须在桩头放置特制的桩帽,桩帽上放置用硬木制的减震垫,打桩螺旋管桩吊到桩位进行插桩时,由于桩身及桩帽总自重和桩锤放置在桩顶会自沉,大量贯入土中,待沉至稳定后再行锤击;2)开始打桩时,打桩机会因贯入量大而空打,开始锤击作业时应缓慢地间断试打,直至桩进入地层一定深度为止,不得连续击打。打桩过程中,必须随时校正桩机导向杆及桩的垂直度,并保持桩锤、桩帽与桩在同一纵轴线上;3)打桩螺旋管桩打入1~2m后,应重新校正垂直度,当打至一定深度并经复核打桩质量良好时,再连续进行击打,直至高出水面60cm~80cm停止锤击,进行接桩,再重复上述步骤直至达到设计标高。


