


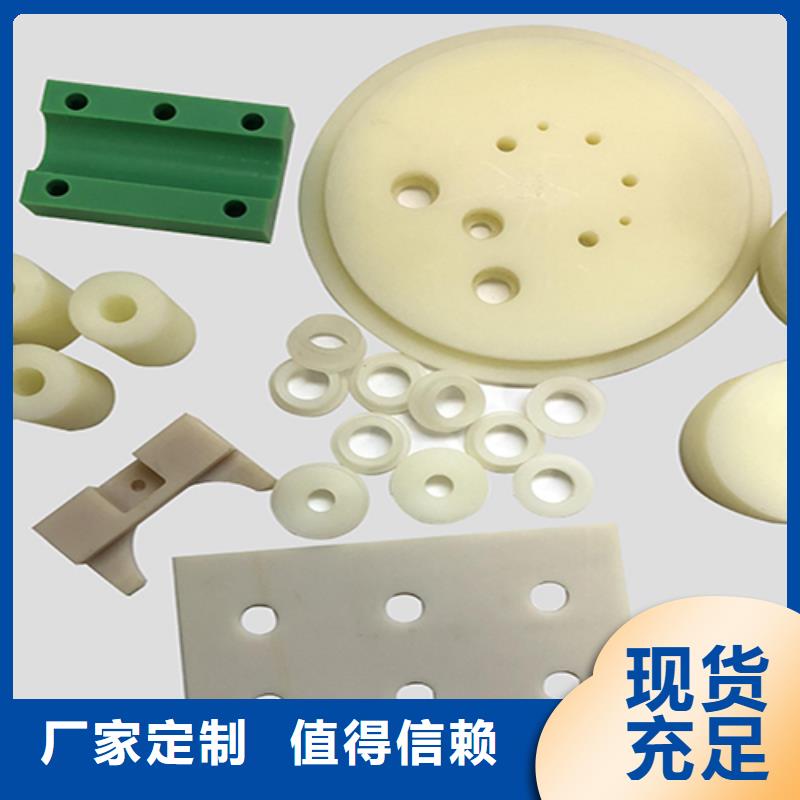

我们的视频却能以直观、生动的方式,让您感受到产品的独特之处。观看视频,让注塑产品塑料异形件注塑厂家库存充足自己向您展示它的卓越品质和出色性能。
以下是:福建南平注塑产品塑料异形件注塑厂家库存充足的图文介绍
福建南平本地注塑产品 产生网状龟裂的原因 1-1 残余应力(过充) 1-2脱模时的力 1-3过大的载荷 、相关联的知识241 龟裂同裂纹看起来很像,但本质上是差异的两种意思,即龟裂不是象空除样的缺陷,因加上的应力在平行方向排列的高分子自身,因而如对其加热,就能返回没有龟裂的状态,用这种方法就能够区分出网壮龟裂和裂纹。2-2高冲击聚乙烯耐冲击性强,聚苯乙烯中分散的像胶粒子成为应力集中点,多数发生了微细的龟裂,这是因为吸收了变形能量。ABS 因非常地细微,龟裂也非常微细,耐冲击更优越。 23鱼势白然地成为势红是不可能的,但同时,因鱼势部的察度只有其他部的 50%60%,就是说有非学微织的间混在里面应老虑到如何加了非常大的力时,这个空隙有扩大的趋向而成为间隙。 2-4 网状龟裂同所谓白化是同一现象.在透明材料中因那能看见条状发光,通常把这称为网状龟裂


福建南平注塑产品 三.解决方法: 3-1即时:下降射出压力 3-2 短期:提高模具型腔光洁度 3-3长期:脱模斜度要足够,脱模销要布置得非常平衡。 四。由于材料得差异 4-1GP 聚苯乙烯得网状龟得长度达到 1~2mm 得 数很少,HIPS 我们观察到非常小的白化现象。 五. 考事项 5-1网状龟裂同裂纹可用墨水涂布后区分出。 、制品白化的方法 产生白化的原因 1-1 脱模时的力(脱模不良) 1-2 过大的负荷 相关的知识 2-1 同上一节网状龟裂同样的原因 2-2由于脱模不良造成脱模销对制品施加过大的力造成白化现象的常见 23 白化指应力白色化,从图上应力属服曲线同裂纹白色化的过程知见,的确要化费能量。白色化后只要加少许的能量就会发生裂纹


福建南平注塑产品 制品气蚀的方法 产生气蚀的原因 1-1 模具内的压力不足 1-2由于材料中有水分和挥发性 1-3 制品厚度过人及不均 相关联的知识 2一1 产牛气蚀(气泡,空孔) 的原因同凹痕相同 2-2 所谓气蚀,指模具内的材料从表面开始固化,对模具内的全部究积来讲材料相对不足,由于这个原因产生了真空状态的孔。一般发牛在制品 厚的地方和注口料处 2-3 透明制品气仙就成问题,不透明制品的场合气蚀没使用上障碍,还有制品内也不宜看创2-4 由士水分以及挥发分产生的气蚀, 般进都扩散创制品的所有部分,气蚀的形状·般较小 二。解决方法:3-1即时:提高射山压力,延长射山保乐时间,由于水分和挥发性分时,充分燥材料,还有,降低加热料简温度3一2 短期:注口料,流边,浇口适当地扩人。 3-3 长期: 制品过厚。 四.由于材料地差异 4一1 结晶性材料以及制品厚的场合


福建南平注塑产品 产生变形的原因 1-1 品的形状,特别是成形收缩率同制品厚度的关系而引起的残留应力。 l-2日于成型条华产生的残余应 1-3脱模时产生的残余应力 1-4由于冷却时间不足而引起变形 .相关联的知识 2-1 制品的变形(翘曲、弯曲、小纹)同产生纹的原因一样即制品内残余内应力。成型的设定条件应朝制品内应力的方向设定。即提高料筒温度、模具温度后,在材料流动性变好的状态下,射出压力不要太高。 22为了减少残余内应力,有进行退火处理,即在热变形温度 10度以下,小时以上的加热就有内应力的效果。但这种方式的退火因费用高而使用的不普遍。 2-3 如果模具的冷却水孔不能对制品进行均匀冷却,也会产生残余应力,这就意味着冷却水孔不能太浅。


铭诺橡塑制品(南平市分公司)是专业从事【[氟橡胶圈]】生产的专业厂家,座落在享有【[氟橡胶圈]】之都-福建南平工业园区内,交通便利,经济繁荣。本公司自创建以来本着开拓、奋斗、进取的精神,对技术工艺精益求精,现已发展成为具有一定规模的【[氟橡胶圈]】专业制造企业,【[氟橡胶圈]】产品畅销全国各地,赢得广大用户的赞誉.
