
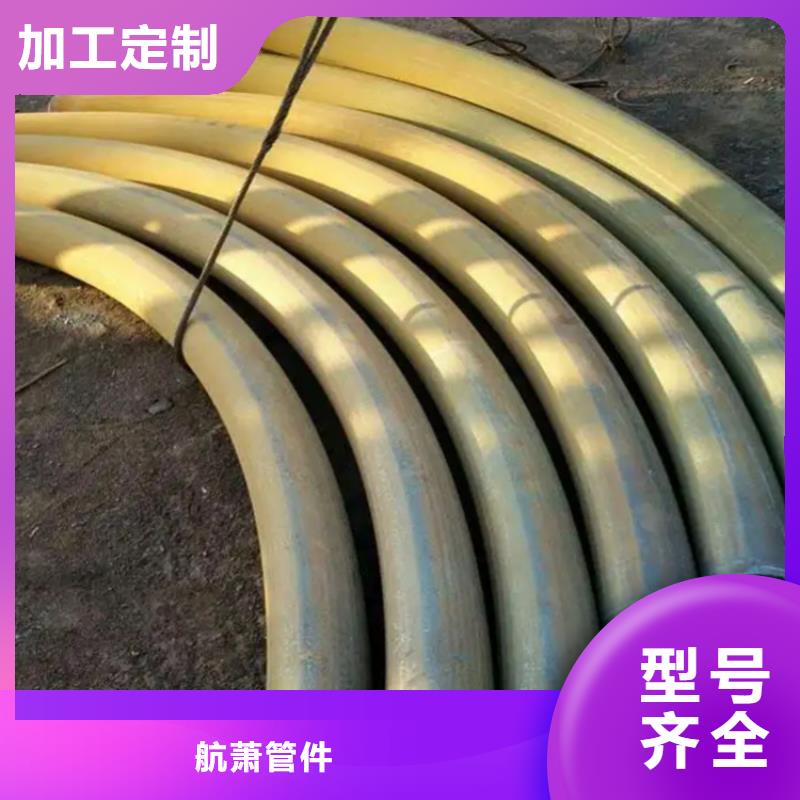



为了让您更地了解我们的【弯管】中频弯管诚信厂家,我们精心制作了产品视频。我们将带您领略产品的非凡之处,让您对它有更深入的了解和认识。
以下是:广州荔湾【弯管】中频弯管诚信厂家的图文介绍

浅谈一下全自动弯管机的控制系统有什么特点? 伴随着自动化技术的不断发展,数控机床数控系统也在不断地更新,从一开始的以电子管为核心的数控系统发展到以工业PC为基础的数控系统。迄今为止已经出现了以下几种弯管数控系统。 首先是在可编程控制器(PLC)的基础上的数控系统,是现在广泛应用于全自动弯管机控制系统中的一种数控系统。为让人机交互比较好,符合复杂的弯管加工要求,在数控弯管机上,以PLC为下位机,直接与硬件进行交互,并通过触摸屏进行显示,开发了基于PLC的弯管数控系统。但PLC的缺点是:体积大,而且价格昂贵。 其次是基于MCU的数控系统,采用MCU开发的数控弯管系统,成本低,操作简单,实时性好,现场适应能力强。而且机床操作方便,人机交互性好,同此,一般用于开发简易经济型数控机床。 然后是基于工业PC的数控系统,随着PC机功能的不断增强和完善而不断增强。工业已将PC应用于自动化领域,为应对高低温冲击、潮湿、振动、电磁干扰、粉尘等恶劣工作环境,厂家利用加装密封保护、过滤器、板压条和附加风扇等方法,制造了工业PC,在弯管机数控系统中,采用PC或工业PC主板作为CNC平台,通过在主板(或母板)上插入PCI/ISA槽来实现NC功能,如运动控制卡、DA板、工控板、工控板、工控板等,构成具有高度灵活性的全自动弯管机数控系统。通过对Windows操作系统资源的充分利用和高级语言编程,可以使NC软件系统更加强大。 那以上就是全自动弯管机的控制系统方面的一些特点了,大家可以了解一下

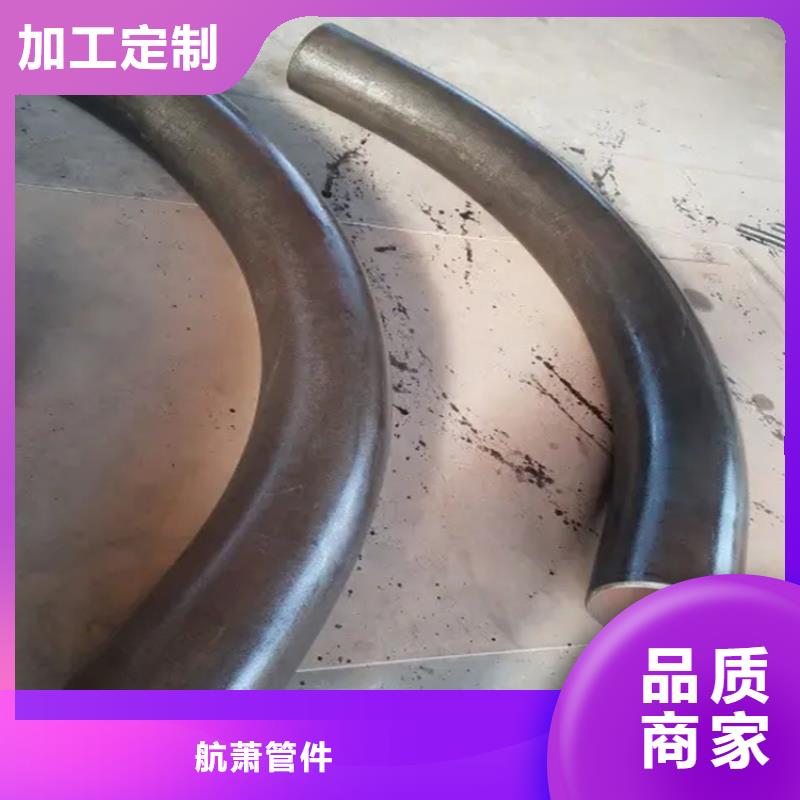
为什么弯管得到广泛使用。 采用弯管生产加工现阶段,进行加温弯管无缝钢管时,弯管解决裂缝造成的缺点,超过一定水平的形变温度,及其在一定水平的形变时,弯管两侧发生裂缝,这两种状况与原材料弯管有关,在低形变速率和高抗压强度的成型基准下,弯管生产设备在该基准下,弯管两侧断裂。 为什么弯管得到广泛使用 对于其中的管路生产加工设备,掌握弯头生产设备,包括设定在NC车床上的弯头生产设备的结构和设定在NC车床上的通道设备,其中的弯头生产设备的组织包括设定在NC车床上的旋转连结,设定为弯头结构,用于把持管材的接触组,和设定为弯头结构,该弯头缸交流伺服电动机设定在NC车床上,驱动弯头结构的旋转,弯头结构的旋转在相对路径的两侧设置块,在NC车床上设定冲压设备,可获得更强的应用。 如今应用到的弯管生产设备,其原材料弯折机器设备技术性行业,选用滚动轴承组织和輔助模组织拆式卡扣结构基本原理,普攻组织和主组织,根据轴销组织保持了卡扣结构,其灵便拆装和拼装,有利于原材料的安裝和拆装,保持了原材料固定不动约束力室内空间的迅速转换,以根据主模的弯折视角组织和輔助磨具组织,进而进一步在外力下转动普攻组织。 当今掌握到的手动式弯管生产设备,在其中夹紧台电焊焊接在操作台,槽转盘抽奖根据销杆安裝在操作台的管理中心部位,公称直径边沿为槽转盘抽奖用夹持台固定不动夹持,弯管转动杆根据转动杆安裝在动滑的管理中心轴上,斜角架构放到工作中台子上,转动杆与弯管转动杆螺栓连接,换挡杆安裝在弯管上。


弯管加工中的常见问题,弯头大部分全是中后期生产加工的,因而应需注意其生产技术性,生产加工方式 和规定。以使生产加工能更好的达到管路规定。一些客户发觉难以解决弯头,那麼,实际原因是什么呢?怎样摆脱生产加工艰难的问题,下边笔者就给大伙儿讲解下。一、缘故 1.生产加工强度过过高使数控刀片损坏加速,而且无法铣面。 2.低传热系数会造成刃口塑性形变和迅速的设备损坏。 3.非常容易使一小块粉末状留到激光切割销的边沿,造成弯头的表层生产加工欠佳。 4.数控刀片与被生产原料中间的有机化学关联造成冷作硬化和被生产原材料的低传热性,这不仅仅会致使出现异常损坏,还会继续造成专用工具毁坏和出现异常破裂。 二、解决方案 1.生产过程中不用用劲过大,弯头可以迅速切削。 2.变更管路的低导热率,以避免专用工具损坏过快。 3.挑选准确的专用工具,立即表层碎渣。 在查阅了以上缘故以后,很多客户了解了为什么弯头如此无法生产加工,根据剖析缘故,大家提示我们在使用以前外界污渍,生产加工根据外型的洁净度。 弯头是日常生活中常常采用的商品。可用以石油管道和天燃气运送,在生产和生产过程中应留意一些问题。如果不注意,很有可能会影响到运用实际效果,下边将详细介绍弯头全过程中的常见问题。 1.请勿触摸弯头的绝缘物,以防产生风险,即使已经安装使用了外界开关电源和电线插座,也不允许外行工作人员触碰他们,可是专业技术人员或管理人员可以开启开关电源配件。 2.在生产商发售设备以前,应将电气控制柜联接至关键的绝缘层电源开关。应用设备以前,大家应按照本地工作电压实际操作。 3.开关电源为三相电源。 4.原材料中性化轴的部位与弯折方式 不一样。在顶端弯折(缩小弯折)实际操作中,高转速轴距表面约1/3,在拐弯实际操作中,高转速轴距表面2/3。因而,应用扭曲弯折法弯曲厚壁管是合理的。 5.弯头的变形特性和表层腐蚀性也会危害弯头的品质,在现场作业流程中,实际操作技术人员还应掌握所生产加工管路的原材料和生产特性,并对表层浸蚀作出分辨。 以上是弯管加工生产制造环节中应留意的一些问题。假如没法解决困难,则应找专业人士完成实际操作。在生产过程中应采用防范措施以保证。


航萧管件(广州市荔湾区分公司)为全国各地买家提供 中频弯管、H型钢拉弯厂、廊架拉弯、热弯U型弯管、水利弯管配件、热弯拉弯管材的详细介绍信息,图文介绍,视频展示更方便的满足用户对 中频弯管、H型钢拉弯厂、廊架拉弯、热弯U型弯管、水利弯管配件、热弯拉弯管材的采购直观了解需求,具体看文章中的介绍。
