

联系我们

不锈钢管合金管您想要的我们都有
更新时间:2026-11-05 21:42:46 ip归属地:铜陵,天气:小雨转阴,温度:13-20 浏览次数:76 公司名称: 龙钢铁(铜陵市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 电议 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 仓库地址 | 天津 |
| 是否定做 | 是 |
| 质量等级 | |
| 长度 | 6-12 |
| 表面 | 光滑 |
| 是否现货 | 是 |
| 用途 | 广泛 |
| 范围 | 不锈钢管合金管供应范围覆盖安徽省、合肥市、马鞍山市、蚌埠市、黄山市、阜阳市、亳州市、六安市、巢湖市、铜陵市、淮北市、淮南市、芜湖市、安庆市、滁州市、宿州市、宣城市、池州市 铜官山区、狮子山区等区域。 |




不锈钢管焊接施工技术
1.焊接要点Ⅰ.底层焊接时,坡口两侧粘贴的白胶布应反帖,否则焊前须用丙酮清洗干净。
II.焊接时选用较少的线能量,焊丝前端(受热端)须处于气体保护中,以连续送丝为宜,断续送丝,不锈钢焊管同时应避免用焊丝搅拌熔池。焊接全过程均宜采用短弧焊接,控制好层间温度。收弧时将弧坑填满,且滞后30S停气,防止热裂纹产生。
III.所用钨极应避免与熔池和焊丝接触,尽可能缩短电弧长度,防止焊缝夹钨。
IV.保证合适的焊接速度。速度慢,焊缝金属线能量较大,使焊缝金属合金元素烧损较多,焊接热影响区产生过热组织,故晶粒粗大,不锈钢焊管焊接接头物理性能下降;速度快,熔池保护不好,熔池金属冶金反应差,焊缝温度偏低,焊缝边缘熔合不好,易产生弧坑裂纹。
2, 焊接施工管理施工人员应使用专用手套,组对时采用夹具固定,收弧时注意填满弧坑,防止产生弧坑裂纹,不锈钢焊管焊接部位设置档风板挡风,焊缝宽度差在在1~2毫米为宜,余高要求为0~1.6毫米,焊缝表面不得有裂纹,未焊透咬边,表面气孔,夹渣等缺陷,对焊缝进行射线探伤,角焊缝进行渗透。
3, 焊接质量情况现场施焊的焊缝经射线探伤检查,不锈钢焊管一次合格率,焊缝表面质量检查达到合格要求。


龙钢铁(铜陵市分公司)拥有精良的加工,和检测设备,先进的 螺旋管、船用钢板、预埋件、船舶钢管、观察窗板材、钢制波纹管生产工艺,雄厚的技术力量,高素质的员工队伍,按照国际标准、标准、行业标准设计制造 螺旋管、船用钢板、预埋件、船舶钢管、观察窗板材、钢制波纹管产品,本着以质量求生存,以服务求发展的经营理念,竭诚为用户提供优质的 螺旋管、船用钢板、预埋件、船舶钢管、观察窗板材、钢制波纹管产品和优良的服务。

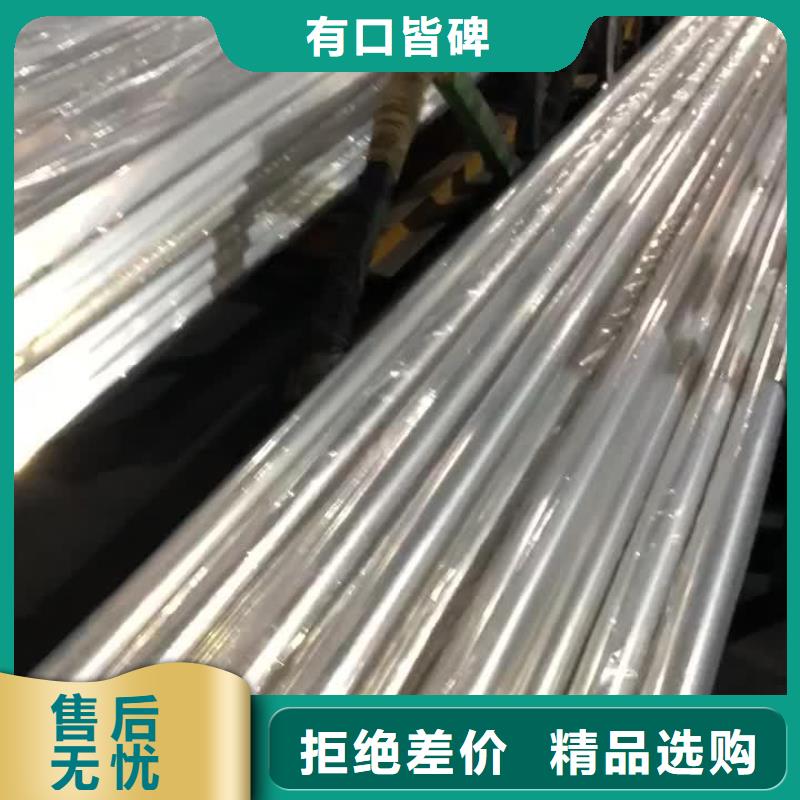
1、碳钢管:是用钢锭或实心圆钢经穿孔制成毛管,然后经热轧、冷轧或冷拨制成。
2、不锈钢管:是一种中空的长条圆形钢材。
3、无缝钢管:由整块金属制成的,表面上没有接缝的钢管。
二、特点不同
1、碳钢管:碳钢管分热轧和冷轧(拔)钢管两类。热轧碳钢管分一般钢管,低、中压锅炉钢管,高压锅炉钢管、合金钢管、不锈钢管、石油裂化管、地质钢管和其它钢管等。
2、不锈钢管:在不锈钢管标准中,布氏硬度用途广,往往以压痕直径来表示该材料的硬度,既直观,又方便。但是对于较硬的或较薄的钢材的钢管不适用。
3、无缝钢管:根据生产方法,无缝管分热轧管、冷轧管、冷拔管、挤压管、顶管等。按照断面形状,无缝钢管分圆形和异形两种,异形管有方形、椭圆形、三角形、六角形、瓜子形、星形、 带翅管多种复杂形状。 直径达650mm,小直径为 0.3mm。


