



精心打磨的产品视频已准备就绪,它将带您深入无缝钢管,精拉无缝钢管实体厂家的魅力世界,让您重新发现产品的无限可能。
以下是:商丘宁陵无缝钢管,精拉无缝钢管实体厂家的图文介绍


热连轧无缝钢管内结疤缺陷是存在于钢管内表面,类似于黄豆粒大小的凹坑,结疤内大部分有呈灰褐色或灰黑色的异物。内结疤的影响因素有:除氧化物剂、喷吹工艺、芯棒润滑等因素。下面就随无缝钢管厂家小编来看一下如何控制无缝钢管的内表面缺陷: 1、除氧化物剂 氧化物要求在芯棒预穿时处于熔融状态。其力度等严格要求。 1)除氧化物剂粉末粒度一般要求在16目左右。 2)除氧化物剂中硬脂酸钠的含量要达到12%以上,以使其能在毛管内腔中充分燃烧。 3)根据毛管内表面面积确定除氧化物剂的喷吹量,一般为1.5-2.0g/dm2,不同直径、长度的毛管喷吹得除氧化物剂量是不同的。 2、喷吹工艺参数 1)喷吹压力应与毛管直径、长度相配合,既保证吹扫有力,燃烧充分,又不能有未完全燃烧的除氧化物剂被气流从毛管内吹走。 2)吹扫时间应根据毛管直接、长度进行调节,以毛管内没有悬浮的金属氧化物再被吹出为标准。 3)喷嘴高度应根据毛管直径进行调节,以保证对中良好。每个班次要清理一次喷嘴,长时间停机要拆下喷嘴进行清洗。为保证除氧化物剂在毛管内壁均匀吹扫,在喷吹除氧化物剂工位使用选装装置,并配以旋转气压。 3、芯棒润滑 芯棒润滑效果不好或芯棒润滑剂温度过低,会产生内结疤。为了提高芯棒温度,可采取只一次冷却水冷却的办法。生产过程中需要严格控制芯棒的温度,保证喷涂润滑剂前芯棒表面温度在80-120℃,芯棒温度不能长时间高于120℃,以保证预穿前其表面的润滑剂干燥并致密,操作工应经常检查芯棒润滑状况。


鼎利精密无缝钢管厂家(商丘市宁陵县分公司)是一家专业承接 涂塑钢管厂家产品生产加工企业。在 涂塑钢管厂家的生产领域,能为顾客提供服务。公司现有经验丰富的专业技术员,拥有先进生产设备公司创建伊始,便以“强化员工的品质意识为根本、以产品质量为生存、以提高客户满意度为中心”的经营理念。公司一直以“诚信、务实、热情、创新、快捷”的工作作风、运用先进的生产设备、及科学的管理为顾客提供满意的产品与服务,历经近十年培育 ,已深受国内外客户商好评与信赖。


16mn无缝钢管热镀锌的锌液温度以控制在450~460’C范围内为 温度。当温度偏高时,会增加热耗,缩短钢质锌锅的使用寿命,加快锌渣和锌灰的生成,影响镀锌斛蚕塑圃层的质量。当温度偏低时,会影响16mn无缝钢管镀锌的能力,而且因锌液流动性降低使锌层堆积加厚不均匀。 有经验的热镀锌工作者是通过观察热镀锌的反应现象来控制浸镀时间的:“把16mn无缝钢管进入浸锌液中直到‘沸腾’现象停止,然后不耽误地马上提出来,这样就可以得到大多数用途所要求的锌层厚度”。 多数研究结果表明,纯锌层下面的锌一铁合金层的厚度与浸锌时间有关,而纯锌层的厚度与16mn无缝钢管的提出速度有关。一些生产多年的高压线铁塔厂、金属结构厂、钢管热镀锌厂和汽车零部件热镀锌厂的浸锌工艺时间一般为30~60s。 大口径无缝管市场的终端成交尽管有小幅的放量,但跟去年同期相比相差甚远;且钢价远低于去年同期水平;需求无法释放,说明下游行业在经济转弱的情况下,对钢材的采购方式发生了改变,相对谨慎的执行按需采购的策略,以避免不必要的损失。下游终端的采购始终保持谨慎观望的态度,直接弱化此前钢厂和大口径无缝管钢贸商联手挺价的热情,在成交疲软的影响下,只能选择盘整消化。

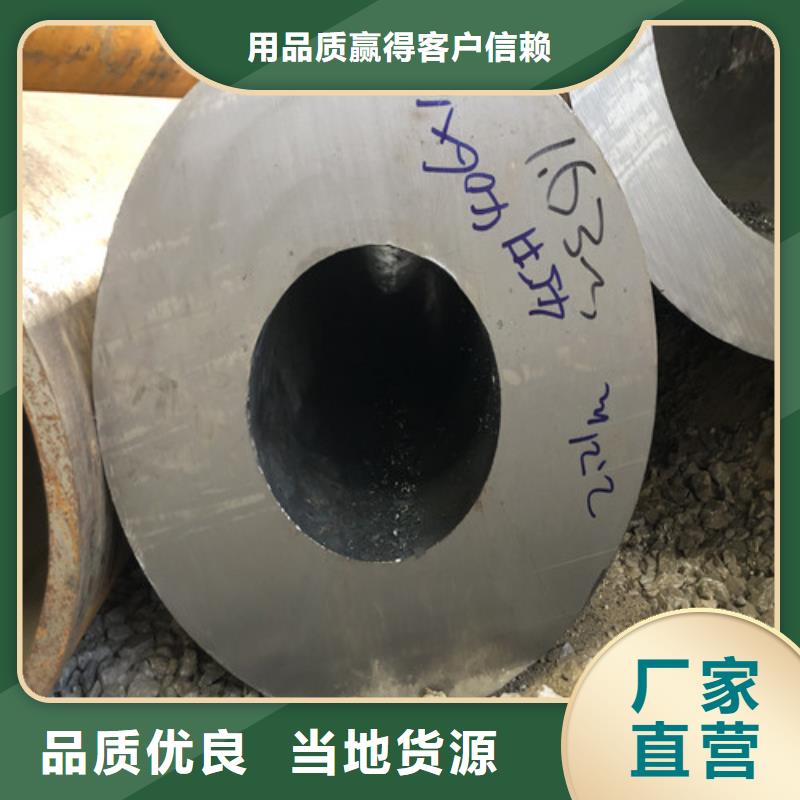
厚壁无缝钢管的生产方法 大致分为斜轧法(孟内斯曼法)和挤压法。 斜轧法(孟内斯曼法)是先用斜轧辊将管坏穿孔,然后用轧机将其延伸。这种方法生产速度快,但对管坯的可加工性要求较高,主要适用于生产碳素钢和低合金钢管。 挤压法则是用穿孔机将管坯或钢锭穿孔,再用挤压机挤压成钢管,这种方法比斜轧法效率低,适用于生产高强度合金钢管。 斜轧法和挤压法都必须先将管坯或钢锭加热,生产的厚壁16mn无缝钢管称为热轧管。用热加工法生产的钢管有时候可根据需要再进行冷加工。冷加工有两种方法:一种是冷拔法,就是将16mn厚壁无缝钢管通过拔管模拉拔,使钢管逐渐变细、伸长;另一种方法是冷轧法,它是将孟内斯曼兄弟发明的热轧机应用于冷加工中的方法。16mn厚壁无缝钢管的冷加工,可以提高钢管的尺寸精度和加工光洁度,改善材质的机械性能等。


