


联系我们
当前位置:
鑫创荣业商贸(黑河市逊克县分公司) >逊克当地频道中心
紫铜管-紫铜管厂家案例
更新时间:2026-10-27 01:29:30 ip归属地:黑河,天气:多云转小雪,温度:-4-4 浏览次数:37 公司名称: 鑫创荣业商贸(黑河市逊克县分公司)
以下是:黑河市逊克县紫铜管-紫铜管厂家案例的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 70/米 |
| 发货期限 | 1 |
| 供货总量 | 10000 |
| 运费说明 | 1 |
| 小起订 | 1 |
| 质量等级 | A |
| 是否厂家 | 是 |
| 产品材质 | T2 TP2 |
| 产品品牌 | 鑫创有色 |
| 产品规格 | 齐全 |
| 发货城市 | 天津 |
| 产品产地 | 天津 |
| 加工定制 | 市 |
| 产品型号 | 齐全 |
| 可售卖地 | 全国 |
| 产品重量 | 121 |
| 产品颜色 | 红色 |
| 质保时间 | 121 |
| 外形尺寸 | 1 |
| 适用领域 | 导电 |
| 是否进口 | 是 |
| 质量认证 | A |
| 产品功率 | 导电 |
| 工作温度 | 621 |
| 材质 | T2 |
| 厂家 | 鑫创有色 |
| 盘管 | 软态 |
| 直管 | 硬态 |
| 铜含量 | 9999 |
| 可定做 | 是 |
| 范围 | 紫铜管-紫铜管案例供应范围覆盖黑龙江省、黑河市、逊克县、爱辉区、嫩江市、孙吴县、北安市、五大连池市等区域。 |
以下是:黑河市逊克县紫铜管-紫铜管厂家案例的图文视频




【鑫创荣业商贸】持续拓展产品矩阵,现有孙吴紫铜带、嫩江紫铜棒、五大连池紫铜排、北安压花铝板、爱辉镀锡铜绞线等,满足不同场景需求。在黑河市逊克县本地采买紫铜管-紫铜管厂家案例到鑫创荣业商贸(黑河市逊克县分公司),无论您是个人用户还是企业采购,我们都将竭诚为您服务。品质保证,价格优惠,厂家直销,欢迎有需要的客户来电。联系人:宋经理-【15822889027】。 黑龙江省,黑河市,逊克县 逊克县,境内分布有大小河流123条。2020年7月29日,入选2019年重新确认卫生乡镇(县城)名单。
紫铜管-紫铜管厂家案例的详细视频已经上传,通过视频,您可以更深入地了解产品的功能和特点。
以下是:黑河逊克紫铜管-紫铜管厂家案例的图文介绍


铜在焊接过程中,有易氧化、易变形、易蒸腾(如锌等)、易生成气孔等不良现象,给焊接带来困难。因而焊接铜管时,有必要合理挑选焊接工艺,正确运用焊具和焊件,严厉遵守焊接操作规程,不断提高操作技能,才干取得优质的焊缝。 铜管道的焊接DN 小于等于25 的管道选用无铅锡铜合金焊接衔接。DN 大于25 时选用无铅低银磷铜焊接衔接。
8.1 焊接工序
1)将钢管结尾及七口用钢棉清洁洁净。不要用砂布或砂纸清洁,因为会影响清洁的接口而导致很差的焊接效果。 2)管子清洁完毕,应当即涂上焊药助熔剂涂在接口部分和卡口里隙。要将足够的熔剂薄薄地涂敷在合作面上,并马上拼装,这样尘埃和脏物才不会污染毛细空隙 3)将管完全刺进到卡口的顶端,滚动管子上的套管以确保接头上的熔剂敷均匀,并承认管子完全刺进承插口底部,然后擦去剩余的焊药,接头就拼装好能够加热了。 4)一般运用氧-作为气源,LPG 焊进行加热。焊火焰应对着衔接处然后对整个衔接部分进行继续加热。这样能够避免部分加热过量。 5)焊吹口不宜过小,避免使热量过于会集。焊接时吹管应与铅管笔直,不停地移动火焰,以避免部分过热和熔剂在增加钎料前碳化 6)先加热铜管再加热接头,直到被加热部分变成暗红色,此刻 钎料与管子触摸时,钎料就应该熔化, 7)移开火焰。假如钎料没有熔化,应继续加热接头,再试一次。依造毛细效果将熔化的钎料吸入套管口,直到套管口上呈现一个完好的钎料环移开火焰。 8)特别留意火焰不要与钎料直触摸摸,应是接头处的热量熔化钎料。为清洁铜管,焊药必定具有必定程度的腐蚀性,在钎焊完结之有必要加以清洁。所谓的“自清洁”熔剂有游离,因为它们的腐蚀性,一般状况下并不引荐运用9)焊接时只需加足充溢毛细空隙的钎料就能够了,钎料过多只会在接头底部构成小球,或许跑进管子里边。 10)小口径管子,当运用钎料时,钎料的长度大允等于管子地直径就足以添满焊口了。
8.2 焊接过程:
1) 将焊接的部分完全清洁洁净。2) 去掉铜管结尾一切的毛刺3)用钢棉或砂布将接头部分清洁洁净4)确保铜管结尾有恰当并且光滑的套插部分5)焊接紫铜合金时,将火焰调至中性。6) 用焊围着接头部分的四周来回移动以便使接头部分均匀受热。跟着套插的部分受热翘起,它会扩张并脱离铜管,然后焊料距离。7)将焊接的接头部分加热,当到过的温度时,焊条会馆 化并掉下一小部分,将火焰移开约两寸,将火焰沿焊接部分米回移动,以便继续加热,8)按淡红色的指示参加焊条直到焊接完结中止,让其围着接头部分漫流直到接口处构成一圈细的焊缝不同的方位
9.整理
焊接完结后,先让工件在末遭到任何移动之前冷却下来使钎料凝结,并用湿布和热水擦洗管子外壁以铲除去一切残留的熔剂,假如熔剂残留在体系中会对铜管构成部分腐蚀。
10.阀门装置:
10.1 装置前,应仔细查看核对类型与规格,是否契合规划要求。查看阀杆和阀盘是否灵敏,有无卡阻和倾斜现象阀盘有必要封闭紧密。 10.2 装置前,有必要先对阀门进行强度和紧密性实验,不合格的不得进行装置。阀门实验规则如下: 1)低压阀门应从每批(同制造厂、同规格、同类型、一起到货)中查看10%,至少一个,进行强度和紧密性实验。若有不合格,再查看20%,如仍有不合格则需逐一查看。 2)高、中压阀门和运送有毒(有毒、刷毒物质的规则见 劳作总局颁布的《压力容器督查规程》)及甲、乙类火灾物质(见《建筑规划防火规范》)的阀门均应逐一进行强度和紧密性实验。 3)阀门的强度和紧密性实验使用洁清水进行,当作业介质为轻质石油产品或温度大于120℃的石油蒸馏产品的阀门,使用火油进行实验。 4)阀门的强度实验应按下列规则进行: a 公称压力小于或等于32MPa 的阀门其实验压力为公称压力的1.5 倍; b 公称压力大于或等于32MPa 的阀门其实验压力按表 1-68; c 实验时刻少于5 分钟,壳体、填料无渗漏为合格。 5)除蝶阀、止回阀、底阀、节流阀外的阀门,紧密性实验一般应以公称压力进行,在不能够断定公称压力时,也可用1.25 倍的作业压力进行实验,以阀瓣密封面不漏为合格。公积压力小于或等于2.5MPa 的给水用的铸铁、铸铜闸阀答应有不超越表1-69 的渗漏量。 6)公称压力小于1MPa,且公称直径大于或等于600mm的闸阀可不独自进行水压强度和紧密性实验。强度实验在体系试压时按管道体系的实验压力进行,紧密性实验可用色印办法对闸板密封面进行查看,按合面应接连。 7)对焊阀门的紧密性实验独自进行,强度实验一般可在体系实验时进行。 8)紧密性实验不合格的阀门,须崩溃查看并重作实验。 9)合金钢阀门应逐一对壳体进行光谱分析,复查原料。合金钢及高压阀门每批取10%,且不少于一个,崩溃查看阀门内部零件,如不合格则需求逐一查看。 10)崩溃查看的阀门质量应契合下列要求: a 合金钢阀门的内部零件进行光谱分析,原料正确; b 阀座与阀体结合结实; c 阀芯与阀座的结合杰出,并无缺点; d 阀杆与阀芯的衔接灵敏、牢靠; e 阀杯无曲折、锈蚀,阀杆与填料压盖合作适度,螺纹无缺点; f 阀盖与阀体接合杰出;垫片、填料、螺栓等完全,无缺点。 11)阀件查看工序如下: a 拆开阀门(阀芯不从阀杆上卸下); b 清洗、查看悉数零件并光滑活动部件; c 拼装阀门,包含装置垫片、密封填料及查看活动部件是否灵敏好用; d 修整在拆开、装置时所发现的缺点; e 要求斜体阀门有必要到达规范的要求。
11.工程质量要求及查验标准


鑫创荣业商贸(黑河市逊克县分公司)是一家专注于 黄铜板产品研究、开发、生产及销售的高科技技术型企业。公司依托雄厚的技术力量并与多家科研单位及高等院校建立了密切的合作关系,公司具备先进的生产工艺及严格的生产管理制度,研发和生产了各种 黄铜板。


1.铜管工艺流程:
铜管调直→切开→弯管→螺纹衔接→法兰衔接→焊接→钨极氩弧焊→预热和热处理→支架及管道穿墙装置→补偿器装置→阀门装置→脱脂→试压→管道油清洗
2.管道装置施工前应具有的条件及留意事项:
2.1 规划施工图和其它技能文件完备。已断定施工组织规划 2.2 施工人员应了解建筑结构构成,吊顶高度,管井内管道数量,断定管位。 2.3 技能培训,了解铜管、管件规格敷设办法,衔接办法及其它操作关键。 2.4 管材、管件、支吊架、焊条、焊膏、保温材料和专用东西已备妥,能保正常正常施工。 2.5 管道在装置前,应对材料外观质量,和管件的合作公役进行仔细查看。受污染的管材,管件表里尘垢应完全整理洁净。 2.6 管道装置施工中应留意事项
1)施工过程中应访止污物污染管材、管件、特别是强酸、强碱和有机溶剂。 2)管材表面注明的标准、规格、商标、类型、出厂日期等符号应面向外侧的夺目方位。 3)小于28mm 口径铜客为半硬管,可运用专用手动东西曲折(15°--180°),能够不必或少用管件。 4)装置过程中发作管口变形,有必要用专用东西恢复后方可装置。
3.管道安置和敷设
3.1 铜管安置必需复合规划要求。 3.2 将预制好的管段按编号装置在管道支架上,将承口朝来水方向顺次刺进承口。 3.3 铜管调直运用木锤轻击管壁,调直后将管道固定在管架上进行焊接。 3.4 敷设在回填土内,应选用带聚乙烯护套的铜管,在敷设和回填时,触摸面表面部位不得有坚固物体存在。 3.5 埋地进户管应分室内和室外两阶段进行,先装置室内,伸出墙外边150—200mm,待土建室外施工时再进行室外铜管装置与衔接。 3.6 进户管在室外依据建筑物沉降量状况,穿越部分应有固定支承,应采纳水平折弯进户。 3.7 室外铜管管顶覆土深度不该小于200mm,穿越路途部位不小于500mm。 3.8 铜管在室内穿出地坪处应有不小于150mm 的护套管,其根部应窝嵌在地坪架空层内。 3.9 铜管浇注在钢筋混凝土结构的梁、板柱、墙内,有必要选用带聚乙稀护套的铜管,或装备金属护套管。嵌墙敷设应洞墙水平或笔直敷设。 3.10 管接头与水箱之间应装设适宜的垫板或钝边垫圈以涣散一切荷载。 3.11 吊顶,地坪架空层和地板木搁栅等处暗设时,应选用带有组合式金属防护板的管夹,能够钉子意外穿构成损害的风险。 3.12 楼板中,能够将其铺设在预留或开凿的凹槽中。槽壁与管外壁距离不该小于8mm,槽深不得小于管外壁和毛墙面距离3m,槽口应规整顺通。 3.13 曲折管段应随管道弯转,其弯转半径应与铜管转半径相符。 3.14 管道穿越楼板、屋面、墙、梁、柱时越部分应设固定支承点和套管。 3.15 板梁和层面梁上开槽或钻孔管道不宜穿越建筑物沉降缝,弹性缝,当必定要穿越时,在穿越部位应设置防沉降或防弹性办法。穿越管的架起 3.16 管道穿越楼板,屋面混凝土墙板及水池水箱池壁,应按规划要求合作土建预留孔洞或预埋套管,预留孔洞内径宜大于铜管外径60mm,预埋套管的内径宜大于铜管外径30mm,在管道与套管与孔洞的空地部位应选用软性填料填实。 3.17 管道的支承物与管道紧固部位不得损害管壁。管道不得用作拉攀,吊件运用
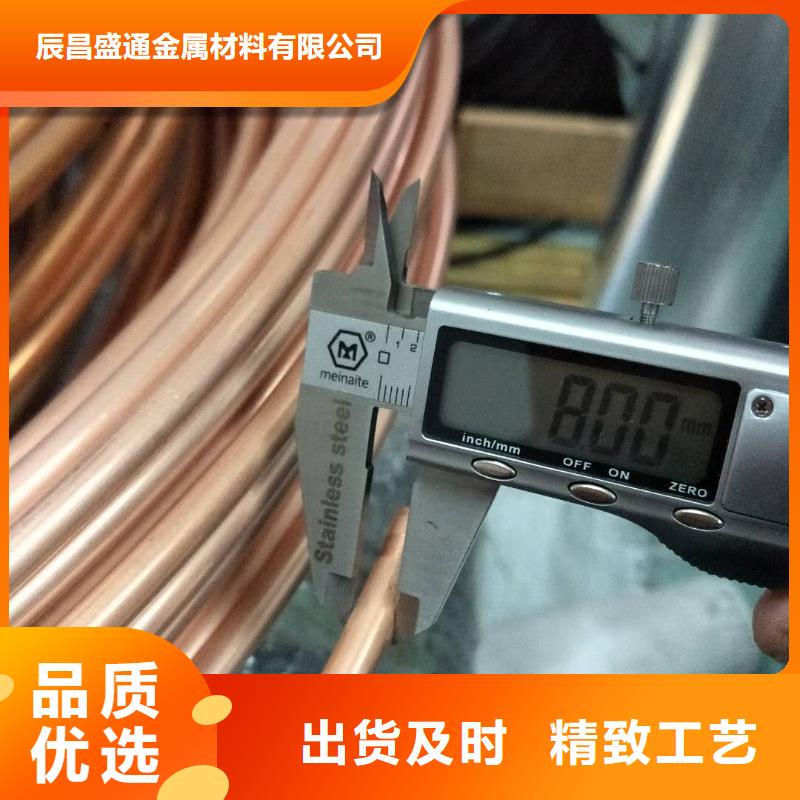


铜管件是咱们现在装饰傍边常常会运用的材料,用它能够传输冷热水和热交换配件。铜管件的材料十分多,像铅黄铜管,紫铜管,黄铜管等,这些产品各有各的优点和优势。不过现在铜管件出产供应商十分多,出产出来的浅黄铜管,紫铜管等质量有好有坏,挑选铜管件的时分,怎么分辩铜管件质量的好坏?是很多人十分关怀的问题。
分辩铜管件质量的好坏的方法:
咱们能够先调查一下铜管件的外面的表面,能够用一些比较尖的东西刮一下,要是铜管件的质量比较好的话,就会有一条深线发生,由于好的铜管件是用比纯的铜出产出来的,铜的延伸性十分的好。所以这种比较好的材料不打分是用在军工业出产或者是一些比较特其他职业傍边。咱们还能够在铜管件里边的表面上划一下,把划出来的原料和刚才在外面划出来的材料进行彼此比较,要是相同的,那就是说整个原料都还比较好的。要是色彩是不同的或者是有其他东西,那就是这种铜管件的原料是比较差的了,或许里边加了其他像铁这些东西。
别的咱们能够用力地来折铜管件,要是很简单就弯掉的就是比较好的,要是折的十分困难,或者是折弯了后会有裂纹的话,尤其是在铜管件里边,那么这种铜管件的质量就比较差

选购紫铜管-紫铜管厂家案例来黑河市逊克县找鑫创荣业商贸(黑河市逊克县分公司),我们是厂家直销,产品型号齐全,确保您购买的每一件产品都符合高标准的质量要求,选择我们就是选择品质与服务的双重保障。联系人:宋经理-【15822889027】,地址:[黑河市逊克县经济技术开发区1号路东]。