
更新时间:2026-11-06 02:04:53 ip归属地:黔东南,天气:小雨,温度:12-15 浏览次数:12 公司名称: 龙丽金属材料(黔东南市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 180 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 无缝钢管 | 国标 |
| 无缝钢管 | 国标 |
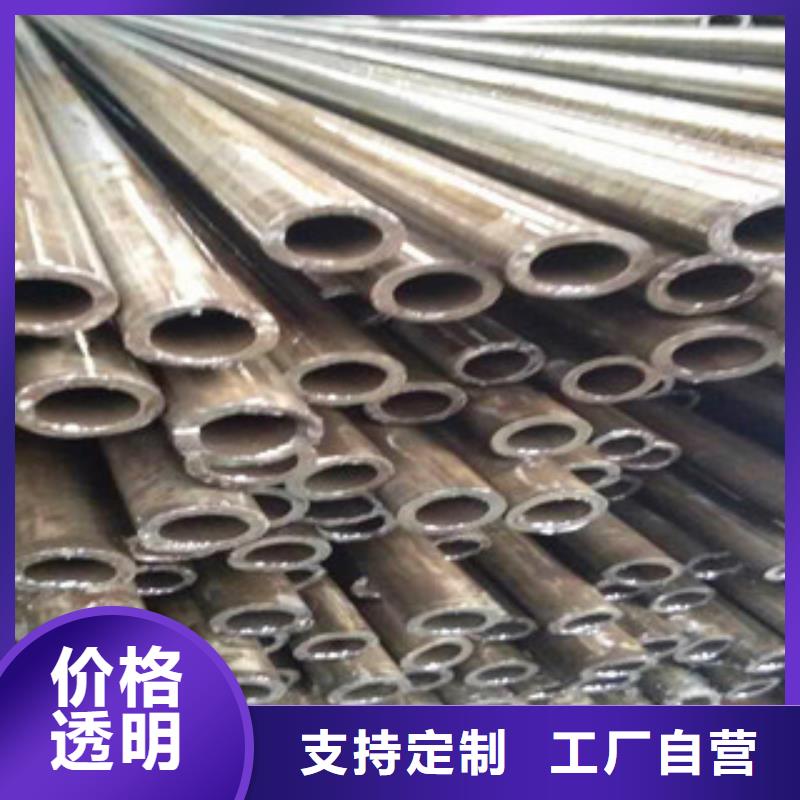
| 范围 | 精密无缝钢管精拉无缝钢管供应范围覆盖贵州省、贵阳市、遵义市、安顺市、铜仁市、六盘水市、毕节市、黔西南市、黔南市、黔东南市 凯里市、黄平县、施秉县、三穗县、镇远县、岑巩县、天柱县、锦屏县、剑河县、黎平县、榕江县、从江县、雷山县、麻江县、丹寨县等区域。 |





热轧精密钢管生产工序介绍:
1.热轧(挤压无缝精密钢管):圆管坯→加热→穿孔→三辊斜轧、连轧或挤压→脱管→定径(或减径)→冷却→矫直→水压试验(或探伤)→标记→入库
轧制无缝管的原料是圆管坯,圆管胚要经过切割机的切割加工成长度约为1米的坯料,并经传送带送到熔炉内加热。钢坯被送入熔炉内加热,温度大约为1200摄氏度。燃料为氢气或乙炔。炉内温度控制是关键性的问题.圆管坯出炉后要经过压力穿孔机进行穿空。一般较常见的穿孔机是锥形辊穿孔机,这种穿孔机生产效率高,产品质量好,穿孔扩径量大,可穿多种钢种。穿孔后,圆管坯就先后被三辊斜轧、连轧或挤压。挤压后要脱管定径。定径机通过锥形钻头高速旋转入钢胚打孔,形成精密钢管。精密钢管内径由定径机钻头的外径长度来确定。精密钢管经定径后,进入冷却塔中,通过喷水冷却,精密钢管经冷却后,就要被矫直。精密钢管经矫直后由传送带送至金属探伤机(或水压实验)进行内部探伤。若精密钢管内部有裂纹,气泡等问题,将被探测出。精密钢管质检后还要通过严格的手工挑选。精密钢管质检后,用油漆喷上编号、规格、生产批号等。并由吊车吊入仓库中。

诚实守信是龙丽金属材料(黔东南市分公司)的核心价值观,是企业文化的基石,是我们的崇高品质,是我们建基立业之本。我们倡导的诚信观,诚信于公司、诚信于客户、诚信于员工、诚信于社会。如果您想了解更多有关 薄壁无缝钢管、碳素无缝钢管、16Mn无缝钢管、42CrMo无缝钢管、2507无缝钢管、换热器无缝钢管产品,可点击在线咨询,也可拨打我们页面联系电话,我们真诚为您解答每一个疑问。


精密钢管生产方式:
(2)半连续和连续拔管。各种直线式拔管机都是间歇工作的,拔完一根管后需等待小车返回才能拔下一根管。因此研究出半连续和连续式拔管。半连续冷拔管有两种形式。一种是采用双移动拔管小车(图4),拔管小车固定在运动链上,并沿具有一定形状的导轨运行。上层的拔管小车把前一根管子拔出后,下层的拔管小车到达中心架前并夹住后一根管进行拔制。另一种是拔制时移动双拔管模的半连续拔管机

连续式拔管机有履带式的(图6)和双小车往复运动式的。履带式拔管机由前端装有拔管模的几个机架组成。机架上下两侧都装有环链,环链轴上装着履带节,用来压紧管子强迫送入拔管模。这种连续式拔管机可进行无芯棒和长芯棒拔制,与普通拔管机相比可提高产量3倍;存在的问题是在无芯棒拔制时易产生纵向壁厚不均,使用固定模阻力大、能耗高、产品表面质量较差以及脱棒困难。此外还有双小车往复运动的连续拔管,用于无芯棒拔制,见连焊连拔精密管。

精密钢管生产方式:
4)超声波振动拔管。
(5)卷筒拔管。
(6)管材温拔。
(7)管材旋转模冷拔。
(8)反拉力拔管。
(9)扭转拔管,即在拉拔的同时使管子产生扭转的拔制过程。拔后的管子平直度好,可以省略矫直工序。拔制过程如图8所示。管料1拔制时通过置于中心架2上的椭圆模3(用于防止管子转动)和工作模4。借助于拔管小车6上的夹头5的旋转对出变形区后的管子施加扭矩,使它产生扭转,管子因扭转而防止了弯曲。
在纵轧或斜轧定径机上对空心荒管进行的不带芯棒的小变形量的纵轧或斜轧,目的是使荒管获得规定的外径尺寸。纵轧定径机的架数一般为5~12架,多为单独驱动的二辊式连轧机,工作机架与地平面呈45。布置,相邻机架互呈90。布置。增加定径机架数可扩大产品规格,给生产带来了方便。斜轧定径在二辊或三辊式定径机上进行,一般多配置在三轧斜轧管机组(见热轧无缝管机组)中。与纵轧定径相比较,斜轧定径的精密钢管外径精度高,椭圆度小,更换规格品种方便,不需要换辊,只要调整轧辊间距即可;缺点是生产率低。