
联系我们

当前位置:
鑫邦源特钢(东营市分公司) >
东营本地行业频道
镀锌钢管输送管厂家案例
更新时间:2026-11-01 03:55:58 ip归属地:东营,天气:多云转晴,温度:6-17 浏览次数:72 公司名称: 鑫邦源特钢(东营市分公司)
以下是:山东省东营市镀锌钢管输送管厂家案例的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 电联/吨 |
| 发货期限 | 1-3天 |
| 供货总量 | 99999 |
| 运费说明 | 电联 |
| 小起订 | 1 |
| 质量等级 | 一级 |
| 是否厂家 | 是 |
| 产品材质 | Q235B |
| 产品规格 | 规格齐全 |
| 发货城市 | 山东 |
| 产品产地 | 山东 |
| 加工定制 | 可 |
| 可售卖地 | 全国 |
| 产品重量 | 过磅 |
| 产品颜色 | 热镀锌 |
| 外形尺寸 | 按需定制 |
| 适用领域 | 燃气 消防 |
| 是否进口 | 否 |
| 质量认证 | 国标 |
| 产地 | 山东 |
| 品牌 | 鑫邦源 |
| 价格 | 以当天报价为准 |
| 范围 | 镀锌钢管输送管供应范围覆盖山东省、枣庄市、东营市、济宁市、菏泽市、滨州市、聊城市、潍坊市、德州市、泰安市、临沂市、烟台市、威海市、莱芜市、日照市、淄博市、青岛市、济南市 河口区、垦利区、利津县、广饶县等区域。 |
以下是:山东省东营市镀锌钢管输送管厂家案例的图文视频
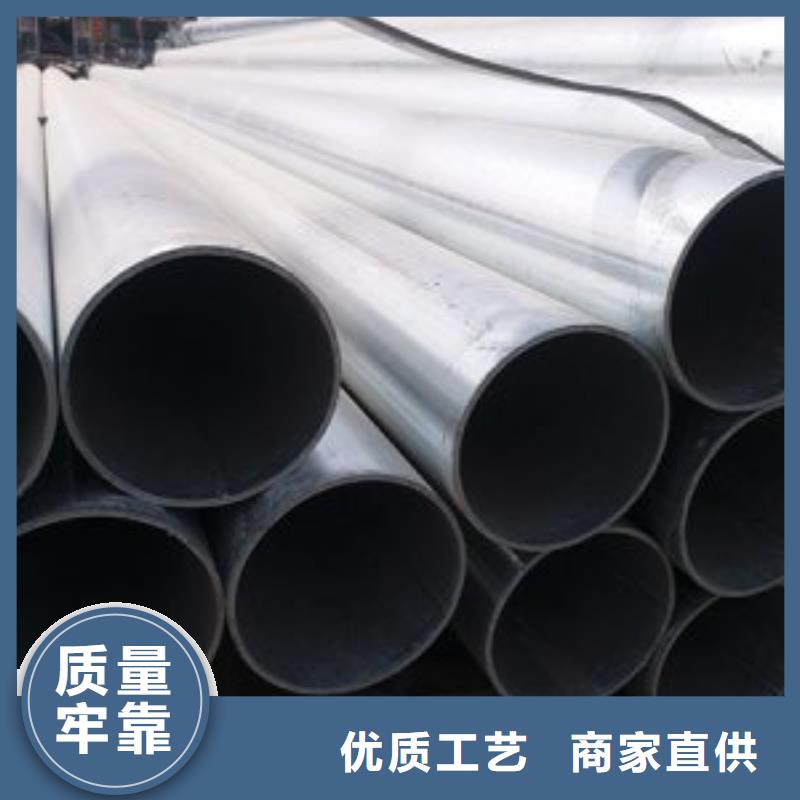



【鑫邦源】为您提供河口Q355B无缝管、垦利冷镀锌钢管、临沂X60管线管、枣庄A335P91合金管、德州低温锅炉管、日照低温输送管、淄博热扩镀锌钢管等多元产品与服务。镀锌钢管输送管厂家案例,鑫邦源特钢(东营市分公司)专业从事镀锌钢管输送管厂家案例,联系人:颜经理,电话:【052788266222】,以下是镀锌钢管输送管厂家案例的详细页面。 山东省,东营市 东营市,山东省辖地级市,别称油城、东方湿地之城、黄河水城,位于山东省北部,东、北临渤海,西与滨州市毗邻,南与淄博市、潍坊市接壤,地势沿黄河走向自西南向东北倾斜,属暖温带大陆性季风气候,总面积8243平方千米。截至2022年10月,全市辖3个区、2个县。截至2022年末,全市常住人口220.9万人。
为了让您更地了解我们的镀锌钢管输送管厂家案例产品,只需花费一分钟时间,您就能发现更多令人心动的细节和优势,为您的购物体验增添更多惊喜。
以下是:山东东营镀锌钢管输送管厂家案例的图文介绍

镀锌带焊管以其壁厚大、材质好、加工工艺稳定,成为目前国内外大型油气输送工程的 钢管。在镀锌带焊管接接头中,焊缝和热影响区是容易产生各种缺陷的地方,而焊接咬边、气孔、夹渣、未熔合、未焊透、焊瘤、烧穿、焊接裂纹是主要焊接缺陷形式,也常常是使直缝埋弧焊管发生质量事故的起源。
镀锌带焊管质量控制措施为:
1、焊接前质量控制
1)首先要把好原材料质量关,经检验合格后方能正式进入施工现场,坚决杜绝使用不合格钢材。
2)其次是对焊接材料的管理。检查焊接材料是否为合格产品,储存和烘焙制度是否执行,发放的焊接材料表面是否清洁无锈,焊条的药皮是否完好、有无霉变。
3)再次是焊接区清洁管理。检查焊接区的清洁质量,不得有水、油、铁锈和氧化膜等污物,这对防止焊缝外部缺陷的产生有重要作用。
4)选择合适的焊接方法,应实行先试焊、后施焊原则。
2、焊接中的质量控制
1)根据焊接工艺规程复核焊丝和焊剂的规格是否正确,防止错用焊丝和焊剂而造成焊接质量事故。
镀锌带焊管焊接质量控制措施
2)对焊接环境进行监督,当焊接环境不好(温度低于0℃、相对湿度大于90%)时应采取相应措施后进行焊接。
3)预焊前先检验坡口尺寸,包括间隙、钝边、角度及错口等是否符合工艺要求。
4)在埋弧自动内外焊接过程中选用的焊接电流、焊接电压、焊接速度等工艺参数是否正确。
5)监督焊接人员在埋弧自动内外焊接时充分利用钢管管端引弧板长度,加强内外焊接时引弧板的使用效率,这有助于提高管端焊接质量。
6)监督焊接人员在补焊时是否先将熔渣清理干净、是否已彻底处理接头,坡口处是否有油、铁锈、渣、水、漆等污物。


镀锌钢管是一种焊接钢管,一般采用Q235碳钢制成。其表面为镀锌白色,又称白铁管。表面无镀锌的焊接钢管为普通焊接钢管。镀锌焊接钢管常用于输送洁净介质,如供水、洁净空气等。螺纹连接是钢管连接的一种常用方式。工厂有两种焊管,一种是有螺纹的,另一种是无螺纹的。一般情况下,每根焊管的长度为4-9m,无螺纹,每根焊管的长度为4-12m。螺纹连接是指各种带螺纹的管件和带螺纹的管端相互配合并拧紧。法兰连接中,平焊法兰、对焊法兰、管道连接均焊接。焊接时,管道与法兰保持垂直,允许偏差为:公称直径≤80mm时,允许值为±1.5mm;公称直径为1 ()()~ 250mm时,许用值为±2mm;名义上的当直径为3 [)(j-350mm,允许偏差为±2.5mm;当公称直径为4 [)(]- 5()(]mm时,允许偏差为±3mm。

鑫邦源特钢(东营市分公司)可定制各种型号 冷轧精密钢管、无缝管、低温无缝钢管、低温合金管、小口径合金钢管、冷拔输送管大量现货,当天即可发货,欢迎咨询。

镀锌无缝钢管厂告诉你不同环境下的使用年限
热浸镀锌工艺是一种相对稳定可靠的钢表面处理方案,可抵抗环境腐蚀。影响热浸镀锌的因素很多,如钢基材的组成、表面状态(如粗糙度)、基材的内部应力、几何尺寸等。其中,基材的厚度对镀锌厚度有很大影响。热浸镀锌,钢管越厚,热浸镀锌的厚度越厚。以4.5mm厚镀锌无缝管为例,说明了不同环境下的使用寿命。
如果无缝管基材的厚度为4.5mm,可根据gbT13192-2002热浸镀锌规格进行已知。
根据标准要求,基材为4.5mm,局部厚度不得小于55米,平均厚度不得小于70米。从1964年到1974年,根据日本进行的大气暴露试验结果,它是热浸镀锌协会。
如果按照标准,平均厚度为 70 m,则锌含量为 70x7.2 = 504g/m2,在四个不同环境下的使用寿命约为:
重工业区:12.57年,年腐蚀度40.1;
沿海地区:46.66年,年腐蚀率10.8。
在郊区,年腐蚀率为5.4,93.33;
市区:28.8年,年腐蚀度17.5;
镀锌钢管输送管厂家案例_鑫邦源特钢(东营市分公司),固定电话:【052788266222】,移动电话:【052788266222】,联系人:颜经理,山东省东营市经济开发区钢管城2排5号。