
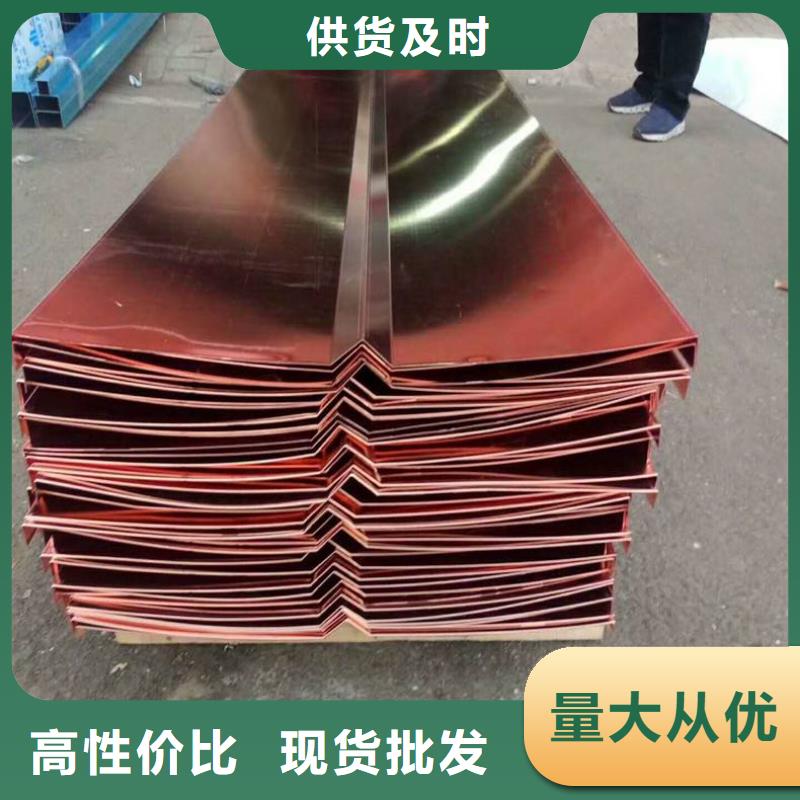



对于紫铜止水中埋式橡胶止水带一站式采购商家产品,我们倾注了无尽的心血和热情。而我们的视频,正是我们向您展示这一成果的方式。
以下是:湖南邵阳紫铜止水中埋式橡胶止水带一站式采购商家的图文介绍
对接接头板厚小于3毫米时,不开坡口;板厚为3~10毫米时,开V型坡口,坡口角度为60~70;板厚大于10毫米时,开X型坡口,坡口角度为60~70;为避免未焊透,一般不留钝边。根据板厚和坡口尺寸,对接接头的装配间隙在0.5~1.5毫米范围内选取。
紫铜手工氩弧焊,通常是采用直流正接,即钨极接负极。为了气孔,保证焊缝可靠的熔合和焊透,必须焊接速度,消耗量,并预热焊件。板厚小于3毫米时,预热温度为150~300℃;板厚大于3毫米时,预热温度为350~500℃。
10月份国内无缝管市场虽有小涨,但整体包塑紫铜管市场多数时候保持平盘为主旋律,山东地区尤其临沂管厂失去了紧随管坯价格荡漾的振波,上游管坯拉涨,管厂平淡观望,管坯下降管厂则有跟降,整个管厂显得真闷不已。因上合组织于6月9-10日在青岛召开,山东钢厂限产消息不断,但具体实施距离较近炼钢厂影响不大。
而临沂地区钢厂焦化企业限产11日,有所限产,而管厂则影响较大,自5月底本地管厂就从罗庄区到经济区和临沭县管厂均停产8-12日,影响产量10万吨左右,本地管厂库存下降,常用规格紧俏,但管厂亦仅仅趁机上调50元。
紫铜手工氩弧焊,通常是采用直流正接,即钨极接负极。为了气孔,保证焊缝可靠的熔合和焊透,必须焊接速度,消耗量,并预热焊件。板厚小于3毫米时,预热温度为150~300℃;板厚大于3毫米时,预热温度为350~500℃。
10月份国内无缝管市场虽有小涨,但整体包塑紫铜管市场多数时候保持平盘为主旋律,山东地区尤其临沂管厂失去了紧随管坯价格荡漾的振波,上游管坯拉涨,管厂平淡观望,管坯下降管厂则有跟降,整个管厂显得真闷不已。因上合组织于6月9-10日在青岛召开,山东钢厂限产消息不断,但具体实施距离较近炼钢厂影响不大。
而临沂地区钢厂焦化企业限产11日,有所限产,而管厂则影响较大,自5月底本地管厂就从罗庄区到经济区和临沭县管厂均停产8-12日,影响产量10万吨左右,本地管厂库存下降,常用规格紧俏,但管厂亦仅仅趁机上调50元。


在铝板制造过程中,涂装是一道相当重要的工序。涂装质量的好坏,会直接影响到铝板整体的装饰效果。在制造铝板时,因为涂装马虎了事而导致铝板外观差强人意的例子并不少见。要知道,铝板在现在的家居市场建材中占据了主流。
如果因涂装而导致外观性能变差,很大程度上铝板就会作废而难以使用。在了解了铝板涂装有多重要的情况下,我们在日常涂装时就更要避免因外在因素和操作原因而导致的外观变差。通常来说,涂装铝板效果差很可能是出于以下4种原因。
下面中旺铝材就为大家主要讲解一下关于铝板涂装优劣的原因,也可以让大家在涂装铝板时避免出现这些问题。是国内成立较早的铝板厂家,主营:高精超平铝板,氧化铝板、6061铝板、5083铝板、6082铝板等各牌 铝板。1.涂装材料和铝板涂装质量不好时我们可以先找找内因,比如涂装铝板所用的涂料或者是铝板本身的质量。
如果因涂装而导致外观性能变差,很大程度上铝板就会作废而难以使用。在了解了铝板涂装有多重要的情况下,我们在日常涂装时就更要避免因外在因素和操作原因而导致的外观变差。通常来说,涂装铝板效果差很可能是出于以下4种原因。
下面中旺铝材就为大家主要讲解一下关于铝板涂装优劣的原因,也可以让大家在涂装铝板时避免出现这些问题。是国内成立较早的铝板厂家,主营:高精超平铝板,氧化铝板、6061铝板、5083铝板、6082铝板等各牌 铝板。1.涂装材料和铝板涂装质量不好时我们可以先找找内因,比如涂装铝板所用的涂料或者是铝板本身的质量。


定位:“ 遇水膨胀橡胶止水带、国标防水板、乳化沥青木丝板、背贴式止水带400mm、建筑橡胶止水带、中埋式橡胶止水带和 遇水膨胀橡胶止水带、国标防水板、乳化沥青木丝板、背贴式止水带400mm、建筑橡胶止水带、中埋式橡胶止水带解决方案的服务商。
使命:“提供前沿的 遇水膨胀橡胶止水带、国标防水板、乳化沥青木丝板、背贴式止水带400mm、建筑橡胶止水带、中埋式橡胶止水带,服务超出客户的期望,不辜负客户的信任。
企业愿景:“成为员工自豪的企业,成为客户信赖的企业,成为社会尊重的企业。
价值观:“平等地尊重每一位员工,永远都把真相告诉公众,诚实守信是基本的准则。
经营宗旨:“员工满意、客户满意、股东满意、社会责任。
经营理念:“投入才有回报,信任才有忠诚,敬业才有尊重,主动才有创新。


想要保证涂装能够顺利进行,不仅要根据涂装产品的膜厚,还要根据不同的铝板体系,将涂装设定在一定的粘度范围内,才可以产品质量。是国内成立较早的铝板厂家,主营:高精超平铝板,氧化铝板、6061铝板、5083铝板、6082铝板等各牌 铝板。
1.紫铜止水板的气焊将紫铜止水板接头对接,搭接接头和丁字接头尽量少采用。气焊可采用两种焊丝,一种是含有脱氧元素的焊丝,如丝201、202;另一种是一般的紫铜丝和母材的切条,采用气剂301作助熔剂。气焊紫铜时应采用中性焰。
2.紫铜止水板的手工电弧焊采用紫铜焊条铜107,焊芯为紫铜(T2、T3)。焊前应清理焊接处边缘。焊件厚度大于4毫米时,焊前必须预热,预热温度一般在400~500℃左右。用铜107焊条焊接,电源应采用直流反接。焊接时应当用短弧,焊条不宜作横向摆动。
焊条作往复的直线运动,可以改善焊缝的成形。长焊缝应采用逐步退焊法。焊接速度应尽量快些。多层焊时,必须层间的熔渣。焊接应在通风良好的场所进行,以防止铜中现象。焊后应用平头锤敲击焊缝,应力和改善焊缝质量。
3.紫铜止水板的手工氩弧焊采用的焊丝有丝201(紫铜焊丝)和丝202,也采用紫铜丝,如T2。焊前应对工件焊接边缘和焊丝表面的氧化膜、油等脏物都必须清理干净,避免产生气孔、夹渣等缺陷。清理的方法有机械清理法和化学清理法。
1.紫铜止水板的气焊将紫铜止水板接头对接,搭接接头和丁字接头尽量少采用。气焊可采用两种焊丝,一种是含有脱氧元素的焊丝,如丝201、202;另一种是一般的紫铜丝和母材的切条,采用气剂301作助熔剂。气焊紫铜时应采用中性焰。
2.紫铜止水板的手工电弧焊采用紫铜焊条铜107,焊芯为紫铜(T2、T3)。焊前应清理焊接处边缘。焊件厚度大于4毫米时,焊前必须预热,预热温度一般在400~500℃左右。用铜107焊条焊接,电源应采用直流反接。焊接时应当用短弧,焊条不宜作横向摆动。
焊条作往复的直线运动,可以改善焊缝的成形。长焊缝应采用逐步退焊法。焊接速度应尽量快些。多层焊时,必须层间的熔渣。焊接应在通风良好的场所进行,以防止铜中现象。焊后应用平头锤敲击焊缝,应力和改善焊缝质量。
3.紫铜止水板的手工氩弧焊采用的焊丝有丝201(紫铜焊丝)和丝202,也采用紫铜丝,如T2。焊前应对工件焊接边缘和焊丝表面的氧化膜、油等脏物都必须清理干净,避免产生气孔、夹渣等缺陷。清理的方法有机械清理法和化学清理法。


