

联系我们
当前位置:
炬晟特钢(抚州市金溪县分公司) >金溪本地行业News
cr12mov金属热处理多种规格库存充足
更新时间:2026-11-05 15:50:26 ip归属地:抚州,天气:多云转小雨,温度:15-21 浏览次数:58 公司名称: 炬晟特钢(抚州市金溪县分公司)
以下是:抚州市金溪县cr12mov金属热处理多种规格库存充足的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 面议/kg |
| 发货期限 | 当天 |
| 供货总量 | 1000KG |
| 运费说明 | 协商 |
| 发货城市 | 全国 |
| 产品产地 | 赣州 |
| 材质 | cr12mov |
| 规格 | 齐全 |
| 表面 | 毛料 光料 精料 板料 |
| 仓库 | 赣州 |
| 范围 | cr12mov金属热处理供应范围覆盖江西省、抚州市、金溪县、临川区、南城县、黎川县、南丰县、崇仁县、乐安县、宜黄县、资溪县、东乡区、广昌县等区域。 |
以下是:抚州市金溪县cr12mov金属热处理多种规格库存充足的图文视频




【炬晟】持续拓展产品矩阵,现有广昌模具热处理加工、宜黄金属热处理、东乡金属热处理等,满足不同场景需求。cr12mov金属热处理多种规格库存充足,炬晟特钢(抚州市金溪县分公司)专业从事cr12mov金属热处理多种规格库存充足,联系人:陈经理,电话:【18552715028】,以下是cr12mov金属热处理多种规格库存充足的详细页面。 江西省,抚州市,金溪县 金溪县地图形如灵芝,历史上曾因出金产银,山间溪水色泽如金,而得“金溪”之名。金溪历史悠久,荣膺江西十大文化古县、中国传统建筑文化旅游目的地称号。金溪县除了县城格局保存完好的金溪古城外,金溪赣派建筑群被誉为“一座没有围墙的古村落博物馆”。206国道、316国道在金溪县城交汇,抚吉高速公路、济广高速公路贯穿全境。
cr12mov金属热处理多种规格库存充足的详细视频已经上传,我们的视频将带您领略产品的独特设计、卓越品质以及出色性能,让您对它有更深刻的认识和了解。
以下是:抚州金溪cr12mov金属热处理多种规格库存充足的图文介绍

cr12mov金属与高速旋转的砂轮接触时,由于摩擦,温度急剧升高,被砂轮切削下来的颗粒以高速度抛射出去,同空气摩擦,温度继续升高,发生激烈氧化甚至熔化,因而在运行中呈现出一条条光亮流线。这种被氧化颗粒的表面生成一层氧化铁薄膜;而颗粒内所含的碳元素,在高温下极易与氧结合成一氧化碳,又把氧化铁还原成铁,铁再与空气氧化,又被碳还原;如此多次重复,以致颗粒内聚积愈来愈多的一氧化碳气,在压力足够时便冲破表面氧化膜,发生爆裂,形成爆花。流线和爆花的色泽、数量、形状、大小同试样的化学成分和物理特性有关,这就是鉴别的依据。;常用钢铁材料的火花特征 碳是钢铁材料火花的基本元素,也是火花鉴别法测定的主要成分。由于含碳量的不同,其火花形状不同 1.碳素钢火花的特征 ①160;通常低碳钢火花束较长,流线少,芒线稍粗,多为一次花,发光一般,带暗红色,无花粉。 ②160;中碳钢火花束稍短,流线较细长而多,爆花分叉较多,开始出现二次、三次花,花粉较多,发光较强,颜色橙。; ③160;高碳钢火花束较短而粗,流线多而细,碎花、花粉多,又分叉多且多为三次花,发光较亮。


cr12mov线切割过程,开裂。请问是何原因?如何采取措施避免?Cr12MoV Cr12Mo1v1 热处理后,无论是磨削还是线切割,经常会开裂。有时 磨削结束 搁置 表面开裂。 我们一般热处理1010℃淬火,160-180回火 二次 一般硬度要求在HRC58-62之间 开裂原因:1低温回火.模具中残余淬火应力仍很大 2低温回火.残奥很多在磨削及电加工时残奥转变产生应力 解决方法 :1.1025-1050淬火500-520回火减少残余应力及残奥 2.深冷处理减少残奥再做一次180度低温回火 线切割开裂 一般都是由于线切割速度不当、冷却效果不好等造成…… 当然,不排除材料本身问题, 如 遇到夹杂导致开裂情况。 以上 这种情况估计是由于热处理应力造成,增加回火温度或回火时间,用高淬高回能够避免开裂。 高温淬火产生的应力太大了,你用160-180的温度回火,应力肯定是不干净的,要求便面硬度的话,就适当提高温度并且多做两次回火,如果不要求可以考虑把回火温度提高到350~450之间。


炬晟特钢(抚州市金溪县分公司)长期致力于 模具热处理的革新与开发,在生产实践当中积累了丰富的专业知识。吸收探索世界新发展动态优势,设计开发一系列高新智能 模具热处理产品。踏实进取,开拓创新,充分利用高新技术,百折不挠地勇攀质量高峰,努力打造成为国际 模具热处理产品,专业制造与诚信的服务,期待与全世界友人及同行进行广泛的合作与交流。


cr12mov型钢含有很高的C和Cr,导热性很差,加热速度要缓慢均匀,大锻件必须采用预热加热或以阶梯加热方式控制加热速度,钢件在炉膛的位置适当,有时还要反复翻转,以使受热尽量均匀。 1. 锻造温度 Cr12型钢锻造加热温度为1100~1150℃,始锻温度为1060~1080℃,终锻温度为900~850℃。由于其锻造温度范围窄,除小锻件外,一般均需两火以上,到达终锻温度时,应立即入炉,进行二火加热。 2.锻造工艺方法 2.1 “两轻一重”打法 即坯料温度高于1050℃时轻打,在1050~900℃重打,低于900℃时轻打。这种方法可避免出现裂纹和锻“酥”,因为高温时,钢的基体塑性很好,重打虽可加速成形而不易打裂,但难以将Cm打碎;低温时重打会造成开裂或打“酥”,在1050℃~900℃时,基体强、硬度较高,于此范围重打,易获得Cm碎化均匀的效果。 2.2 锻造比 锻造比大于3,若Cm偏析严重,则应使锻比大于6。初锻时,控制变形量每次不超过5%,这样可使外围得到轻度变形,并锻合内部缺陷,以提高塑性。为防止锻裂,锻造时还应注意棱角处的温度不低于800℃,有工厂还将砧铁等工具预热到150~400℃,忌用冷砧、冷钳与热锻件接触,因接触部位易出现裂纹。


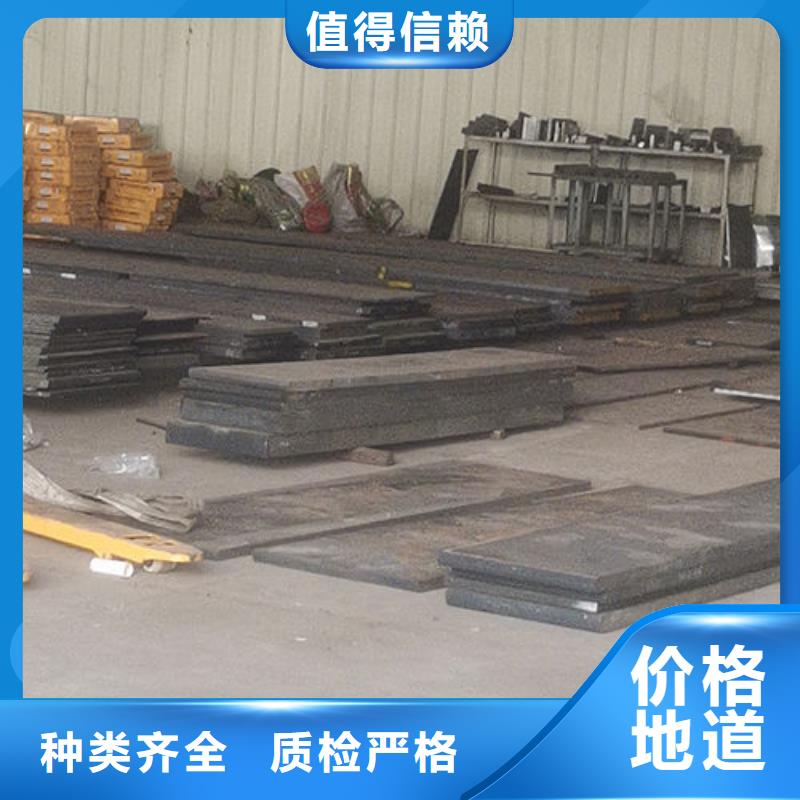
选购cr12mov金属热处理多种规格库存充足来抚州市金溪县找炬晟特钢(抚州市金溪县分公司),我们是厂家直销,产品型号齐全,确保您购买的每一件产品都符合高标准的质量要求,选择我们就是选择品质与服务的双重保障。联系人:陈经理-【18552715028】,地址:[抚州市金溪县赣州市经开区金龙路北侧]。