云 发 布-





纵横机械制造(许昌市分公司)始终坚持以市场和用户需求为导向,以完善的管理体系和质量保证体系为基础,通过与国内外专业研究机构开展广泛的学研合作,开展 隧道逃生管道、紧衬衬塑管、DN800 逃生管道、衬塑管件、给水衬塑管道、钢衬PO管技术开发和系统集成服务,使公司产品走向系列化。凭借优厚的技术实力及研发创新的产品实力,在全国二十多个省、市、自治区形成销售网络, 隧道逃生管道、紧衬衬塑管、DN800 逃生管道、衬塑管件、给水衬塑管道、钢衬PO管产品遍布电厂、化工厂、钢铁厂、造纸、环保等多领域。


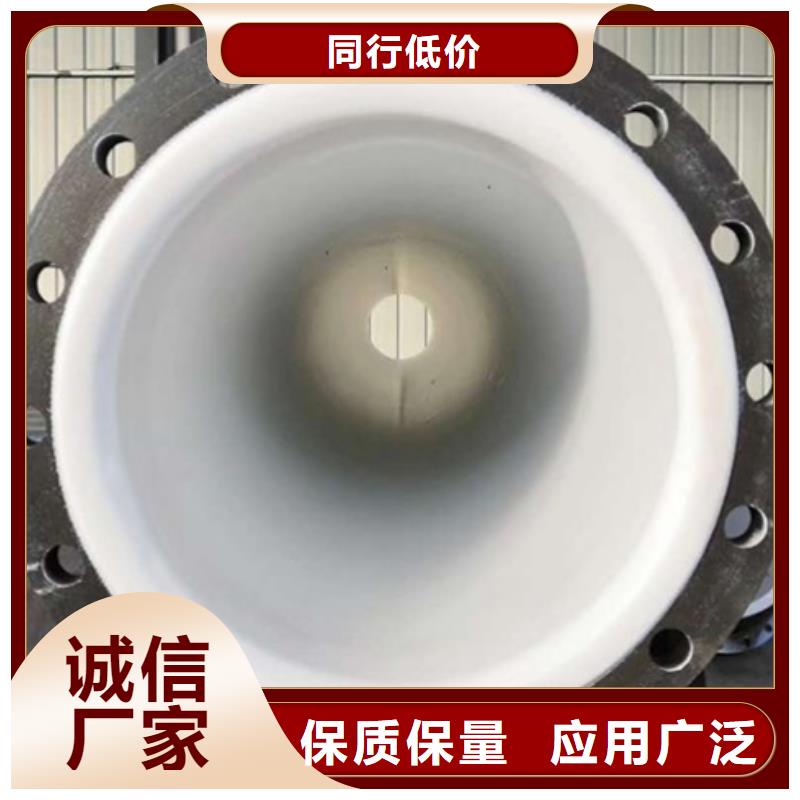
公司内衬聚乙烯PO弯头公称通径≥500mm的较大口径钢衬塑直管与管件,在钢件内壁点焊1.5~2.5mm金属钢丝网,以保证衬塑件的厚度和较高耐剥离强度与良好的防开裂。内衬聚乙烯PO弯头适用于输送酸、碱液体或气体。广泛应用于化工、湿法冶炼、制药、化纤、烟气脱硫、钢铁酸洗、化学污水处理等行业。
衬塑弯头(内衬聚乙烯PO弯头)遵循规范:
执行标准: Q/PBF02-2006、HG/T20538-92、DL935-2005(或按合同要求)
衬塑管道公称压力PN: PN≤2.5MPa ANSl l50Lb/JIS l0K
钢衬塑弯头法兰尺寸 End Flange: HG20592~HG20635-97 GB/T9113.1—2000 GB/T9119—2000 SH3406-96 ANSIBl6.5 (或按合同要求)
压力试验Text参照GB/Tl3927/APl 598
(内衬聚乙烯PO弯头)衬里层检验:测厚仪、电火花检测仪。


盐酸管道选择防腐衬塑管道
耐盐酸的管道材料很多,管道布置方式也很多,但是没有一劳永逸的方法管道不出问题,施工设计要充分考虑潜在的风险,可以分段加装阀门和检修泄放管道,要加装牢固的托架,非金属材料要防光老化,金属外层材料要防止腐蚀氧化,安装阀门分段控制事故条件下大量盐酸泄露的问题。根据我厂多年现场施工经验,建议 钢衬塑管道,找个靠谱的衬塑管道厂家就好。我们曾经遇到的一个客户现场条件为31%的盐酸,长约1.5公里,管径为200,材质为钢衬PE,为什么选择碳钢衬塑管道呢?原因是这样的:
一般塑料管道(如PVC、PP等)在这样长距离的情况下容易出现变形;而一些衬钢网的工程塑料管道在施工熔接过程中,往往出现这样那样的人为因素,造成管道泄露或熔接不到位使钢网暴露而出现产品污染等情况,因此应选用碳钢内衬塑管道来输送盐酸较好,理由如下:
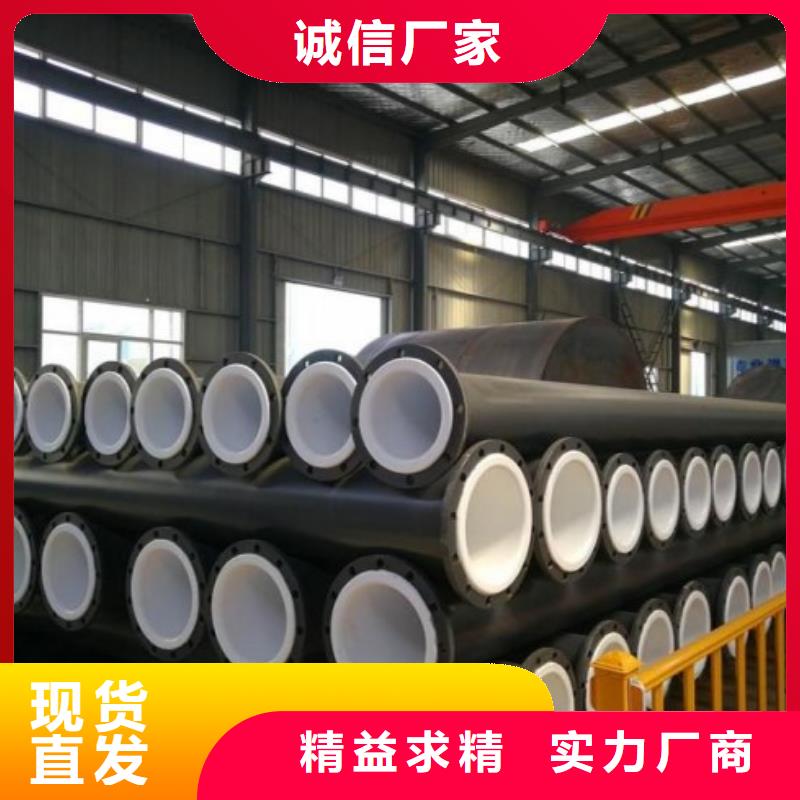
衬塑钢管是以普通碳素钢管作为基体,内衬化学稳定性优良的热塑性塑料管,经
冷拉复合或滚塑成型,它既有钢管的机械性能,又有塑料管的耐腐蚀,缓结垢,不易生长生物的特点,是输送酸、碱、盐、有腐蚀性气体等介质的理想管道。内衬食品级聚丙烯,能用于食品、医药及饮水等行业。
衬塑管道厂家衬塑钢管特点:
1.具有优良的物理性能
2.具有极好的耐腐蚀性能
3.机械强度与钢管相同
4.卫生、不积垢,不滋生生物、保证流体品质
5.耐化学腐蚀、耐土壤和海洋生物腐蚀,耐阴极剥离
6.安装工艺成熟、方便快捷
7.耐候性好,适用沙漠、盐碱等苛刻环境
8.管壁光滑、提高输送效率、使用寿命长


碳钢衬塑复合管的表面制作对焊接的要求
1.在外部钢管的转角和接管部位是焊接难度高的,此部位要应尽量保证焊接要求。保证焊缝达到饱满状态,并将其细致打磨成钝角,形成圆弧过渡,焊接部位不得有毛刺和棱角现象。
2.在角焊缝的圆角部位,焊角部位,其焊角高度应大于5mm,一般凸出角应大于或等于3mm,内角应大于或等于10mm.
3.在清理组对卡具时,严禁损伤基体母材。施焊过程中严禁在基体母材上引弧。
4.在对复合管道的壳体进行焊接时,好采用双面对焊的焊接方法。这就要求我们工人的技术水平,焊缝要平整(磨平或圆滑过渡)、无气孔、焊廇和夹渣现象,且焊缝的高度不得大于2mm。在焊接完成后,还要彻底焊接带来的飞溅物。
5.钢管在焊接的时候必须采用连续焊,且焊缝不得出现裂缝或连续咬边的情况,咬肉深度不能超过0.5mm。
碳钢衬塑复合管在生产时要注意哪些事项:
一、不得有铁锈、木块、纸屑等有害杂质,必要时需过筛。
二、管道长度在500mm以上的需在衬塑防腐设备滚动辊上衬塑,到温度达到衬塑温度即可加料。
三、加料前应先把法兰密封面成型工装加紧在法兰上,加料采用专用加料管,加料应均匀一致。在停车情况下加料,加料后立即转动。
四、衬塑时间一般为2~15分钟,一般管径越大、壁厚越大时间越长,DN150以下控制在5分钟以内。
五、衬塑防腐设备的滚动辊圆周速度宜控制在40转/分以内,但不低于2转/分,一般管径越大速度越慢。
六、停转时,卸下密封面工装后次找平并冷却塑层,直至密封面光亮,光滑,凝固。冷却时必须转动,防止可能因温度局部过高而流淌影响使用及美观。
七、衬塑防腐设备的法兰拐角等较厚地方可采取湿布、喷雾等方法在外部快速降温。局部降温速度不宜太快,冷却水等不得接触衬层,防止衬层收缩过大,引起分层或剥离。时间一般不超过2min,且滚动架上转速应低于30转/分。
八、表面稍粗糙或平面度稍起伏,可用火焰或加热炉均匀加热,但避免因局部温度过高或燃烧而成黄色。