以下是:曲靖市马龙区珩磨管_120镀铬棒标准工艺的产品参数
| 产品参数 |
|---|
| 产品价格 | 5500/吨 |
|---|
| 发货期限 | 1-2天 |
|---|
| 供货总量 | 不限 |
|---|
| 运费说明 | 电议 |
|---|
| 小起订 | 0.1吨 |
|---|
| 质量等级 | |
|---|
| 是否厂家 | 是 |
|---|
| 产品材质 | 20# |
|---|
| 产品品牌 | 安达 |
|---|
| 产品规格 | 25-150 |
|---|
| 发货城市 | 聊城 |
|---|
| 产品产地 | 聊城 |
|---|
| 加工定制 | 可加工定制 |
|---|
| 产品型号 | 45 |
|---|
| 可售卖地 | 全国 |
|---|
| 产品重量 | 过磅 |
|---|
| 产品颜色 | 金属色 |
|---|
| 质保时间 | 2年 |
|---|
| 外形尺寸 | 圆棒 |
|---|
| 适用领域 | 油缸气缸机械加工 |
|---|
| 是否进口 | 否 |
|---|
| 工作温度 | 20-30 |
|---|
| 颜色 | 有色金属 |
|---|
| 材质 | 20#/45#/16Mn/27SiMn/304不锈钢 |
|---|
| 厂家地址 | 山东聊城 |
|---|
| 品牌 | 安达 |
|---|
| 范围 | 珩磨管_120镀铬棒供应范围覆盖云南省、曲靖市、马龙区、麒麟区、陆良县、师宗县、罗平县、富源县、会泽县、沾益区、宣威市等区域。 |
|---|
以下是:曲靖市马龙区珩磨管_120镀铬棒标准工艺的图文视频
【安达珩磨管】以匠心打造多元场景产品,涵盖
罗平绗磨管、
师宗精拔杆、
会泽缸筒、
麒麟调质活塞杆、
陆良304不锈钢珩磨管等。
珩磨管_120镀铬棒标准工艺,
珩磨管液压机械(曲靖市马龙区分公司)为您提供
珩磨管_120镀铬棒标准工艺的资讯,联系人:
高经理,电话:
【13184177133】。 云南省,曲靖市,马龙区 2017年,马龙区被命名为园林县城、批农业可持续发展试验示范区。2019年1月25日,入选2018年度全国“平安农机”示范县。2019年2月2日,被中医药管理局评为县级全国基层中医药工作先进单位。2021年,马龙区全年实现地区生产总值(GDP)1096190万元,同比增长13.6%。
【全新视界!】珩磨管_120镀铬棒标准工艺产品视频,带你领略产品新风尚!
以下是:曲靖马龙珩磨管_120镀铬棒标准工艺的图文介绍

曲靖马龙珩磨管油缸管绗磨管油缸管结构及技术要求介绍油缸管结构及技术要求介绍1、 结构分析:1、 φ50mm×770mm本身的圆度公差为0.005mm。2、左端M39×2-6g螺纹精密油缸钢管φ50mm中心线同轴度公差为φ0.05mm。3.1:20锥轴与精密油缸钢管φ50mm中心线的同轴度公差为φ0.02mm。4.1:20锥面本身的圆跳动公差为0.005mm。5.1:20锥面着色检查,接触面积不小于80%。5、 φ50mm×770mm表面氮化,氮化层深度0.2~0.3mm,表面硬度62~65hrc。2、 技术要求分析:1、油缸管采用45#钢制作,表面镀铬,φ50mm×770mm部分经调质处理。表面渗氮后,芯部硬度为28~32hrc,表面渗氮层深度为0.2~0.3mm,表面硬度为62~65hrc。这样,精密油缸钢管不仅具有一定的韧性,而且具有良好的耐磨性。2、油缸管正常使用时承受交变载荷,φ50mm×770mm处密封该设备来回摩擦其表面,因此需要高硬度和珩磨管


您的满意是我们的追求,珩磨管液压机械(曲靖市马龙区分公司)将竭诚为您服务!
公司宗旨:为客户创造价值,为员工创造机会,为社会创造效益。
公司使命:为客户解决“减少人工,降低成本,提率,品质”及提高国内 304不锈钢珩磨管研发水平和广泛应用为使命。
品牌定位:努力打造 304不锈钢珩磨管行业的标杆品牌。
质量方针:创新是根本,质量是生命。
管理理念:以人为本,科学管理。
企业精神:诚信、务实、开拓、创新。


曲靖马龙企业旺旺珩磨管绗磨管油缸管珩磨管所用的焊条、焊剂应与所焊管材相匹配,其牌号必须有明确的依据资料,有产品合格证,且在有效使用期内。焊条、焊剂在使用前应按其产品说明书规定烘干,并在使用过程中保持干燥,在当天使用。焊条药皮应无脱落和显著裂纹。珩磨管珩磨加工后表面质量好,有利于润滑油的存储及油膜的保持,有较高的表面支承率,因而能承受较大载荷,耐磨损,从而提高了产品的使用寿命;加工范围广,主要加工各种圆柱形孔,用专用珩磨头,还可加工圆锥孔、椭圆孔等。


曲靖马龙企业旺旺珩磨管绗磨管油缸管有一种过程控制方法能缩短珩磨时间,珩磨管易于让在整个齿面上保持理论上的线接触。因此减少了磨具与工件的点接触。尽管这可能有悖于产生较大残余压应力的要求,但应力依然会使之保持理论线接触。连续改变接触条件会产生良好的动态特性,不会因摆动角度使机床部件产生严重颤振。珩磨过程中,单面线接触珩磨时这类动态特性会对机床产生严重影响。为减小这种影响,要尽可能地采用双面线接触。系列化生产中,数控珩磨机由此而引发的对珩磨过程中利用机床运动链实施齿面修形过程的限制,可予忽略。但在工装中要建立轮廓修形。关于单面或双面接触,所涉及的或是磨具齿面,或是工件齿面。在加工过程中有一个以上的齿在保持接触。这就表示珩齿过程是一种连续接触的转动过程。这是使齿轮低噪声运行的一项很重要的决定性因素。
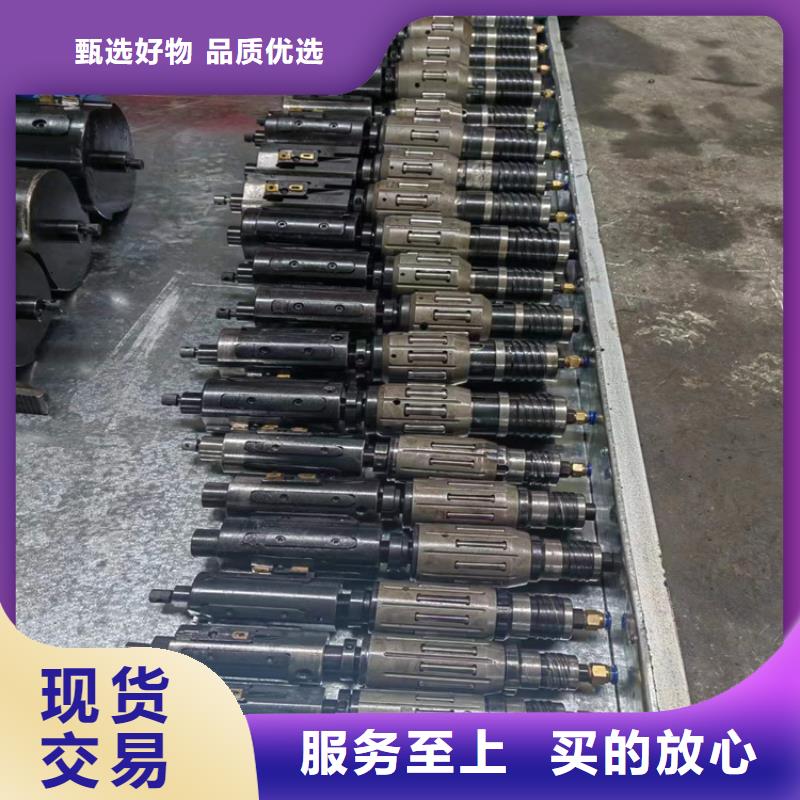
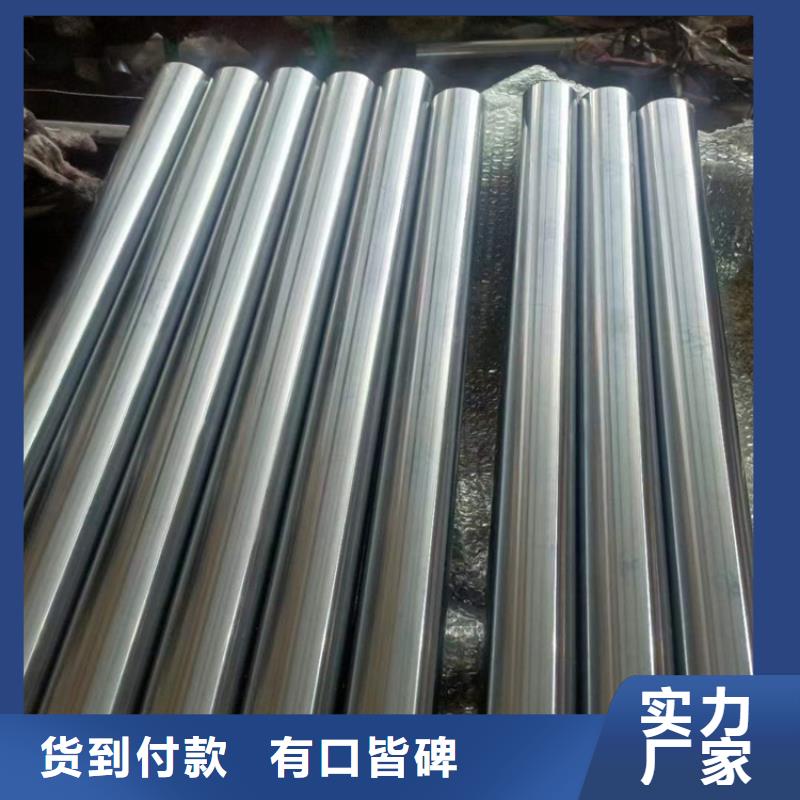

珩磨管_120镀铬棒标准工艺,珩磨管液压机械(曲靖市马龙区分公司)为您提供珩磨管_120镀铬棒标准工艺产品案例,联系人:高经理,电话:【13184177133】。