云 发 布-


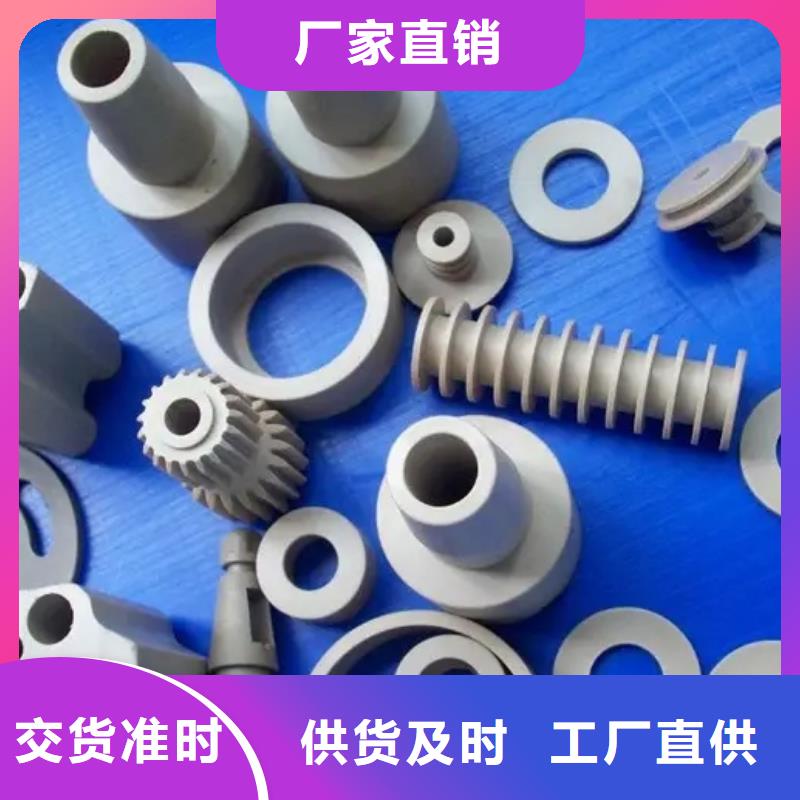

我们的注塑产品塑料把手注塑加工产地直供视频现已上线,从细节到整体,从外观到性能,让您了解它的每一个方面。
以下是:上饶铅山注塑产品塑料把手注塑加工产地直供的图文介绍
铭诺橡塑制品(上饶市铅山县分公司)合作理念
团队至上 互为主次
铭诺橡塑制品(上饶市铅山县分公司)把团队精神奉为员工合作的核心,但在公司的发展战略和目标实施过程中,每个员工无论职务大小,都可以发表自己的见解,直述自己的意见,而在具体事情的实施上,所有的员工都是你的配合者,从而使公司的发展更,目标更明确。


上饶铅山注塑产品 产生变形的原因 1-1 品的形状,特别是成形收缩率同制品厚度的关系而引起的残留应力。 l-2日于成型条华产生的残余应 1-3脱模时产生的残余应力 1-4由于冷却时间不足而引起变形 .相关联的知识 2-1 制品的变形(翘曲、弯曲、小纹)同产生纹的原因一样即制品内残余内应力。成型的设定条件应朝制品内应力的方向设定。即提高料筒温度、模具温度后,在材料流动性变好的状态下,射出压力不要太高。 22为了减少残余内应力,有进行退火处理,即在热变形温度 10度以下,小时以上的加热就有内应力的效果。但这种方式的退火因费用高而使用的不普遍。 2-3 如果模具的冷却水孔不能对制品进行均匀冷却,也会产生残余应力,这就意味着冷却水孔不能太浅。


上饶铅山注塑产品 0 防止模具粘滞弯折的方法 模具产生粘滞弯折的原因 模具刚性不足 由于射出压力模具的膨胀鼓起 相关联的知识 241 型腔由于射出压力的作用多少会膨胀一点,如果是在模具恢原状,但是实际上模具内的压力仍保持高的状态下使制品冷却固化,模具在恢复原状时用很大的力反作用于模具,使得模具不得不开启一点。 解决方法: 3-1 即时:对射出压力进行管理,不要上升到应设定的值以上。 3-2 长期的: 设置凹槽,强制调整。 四、由于材料的差异; 4-1、刚性大的材料难办一点。 五 、参考事项: 5-1、因对模具进行试模时容易发生,在模具上附加上千分表,一边监视一边慢升高射出压力,用这种方法比较好(图 A 5-2、产生粘滞膨胀的模具,从注射机卸下分解,用加热方法使制品软化后取下5-3、是由于刚性不足的模具,从外侧用夹板进行强化夹紧。


上饶铅山注塑产品 07 (8)型腔的厚度同填充长度,大体上成直线比例。 5-3 填充 长度 (L)同型腔的厚度(T)的比值L/T 为成型材料流动性的标准L/T 比值 材料 PVC(硬)150-100 PVC (软)240-160 PC150-100 PA6320-200 PS200-220 PP280-160 280-200 、制品银条痕的方法 产生银条的原因 1-1 材料中的水分和挥发性液体的气化 1-2 材料的分解 1-3 材料的剪切


上饶铅山注塑产品 相关联的知识 2-1 材料中含有微量的水分,除了引起银条痕外,波流纹,白化,气泡等成型不良现象也会发生。对材料的流动性和热劣化等也有很坏的影响。 2-2 从料筒流向注嘴口流边、浇口的材料,如果温度变化的梯度太大,容易凡是材料的剪切。 2-3当模具的气体逸出场所变差的时候,也会发生银条痕。 解决的方法 3-1 即时:对材料完全燥。(用高温短时间干燥来做效果不好,普遍是以 85。C温度干燥 4 个小时)提高模具温度,降低加热料筒温度,对料简注射嘴进行保温。 3-2 短时间的:使流边变粗 3-3 长期的:避免设计制品厚度的差异,在制品厚度厚的地方附加上浇口