欢迎您来到石家庄 德玛科技信息(遵义市红花岗区分公司)、祝您体验愉快! 咨询热线:13833466981
当前位置:   石家庄 德玛科技信息(遵义市红花岗区分公司) > 红花岗当地行业新闻News

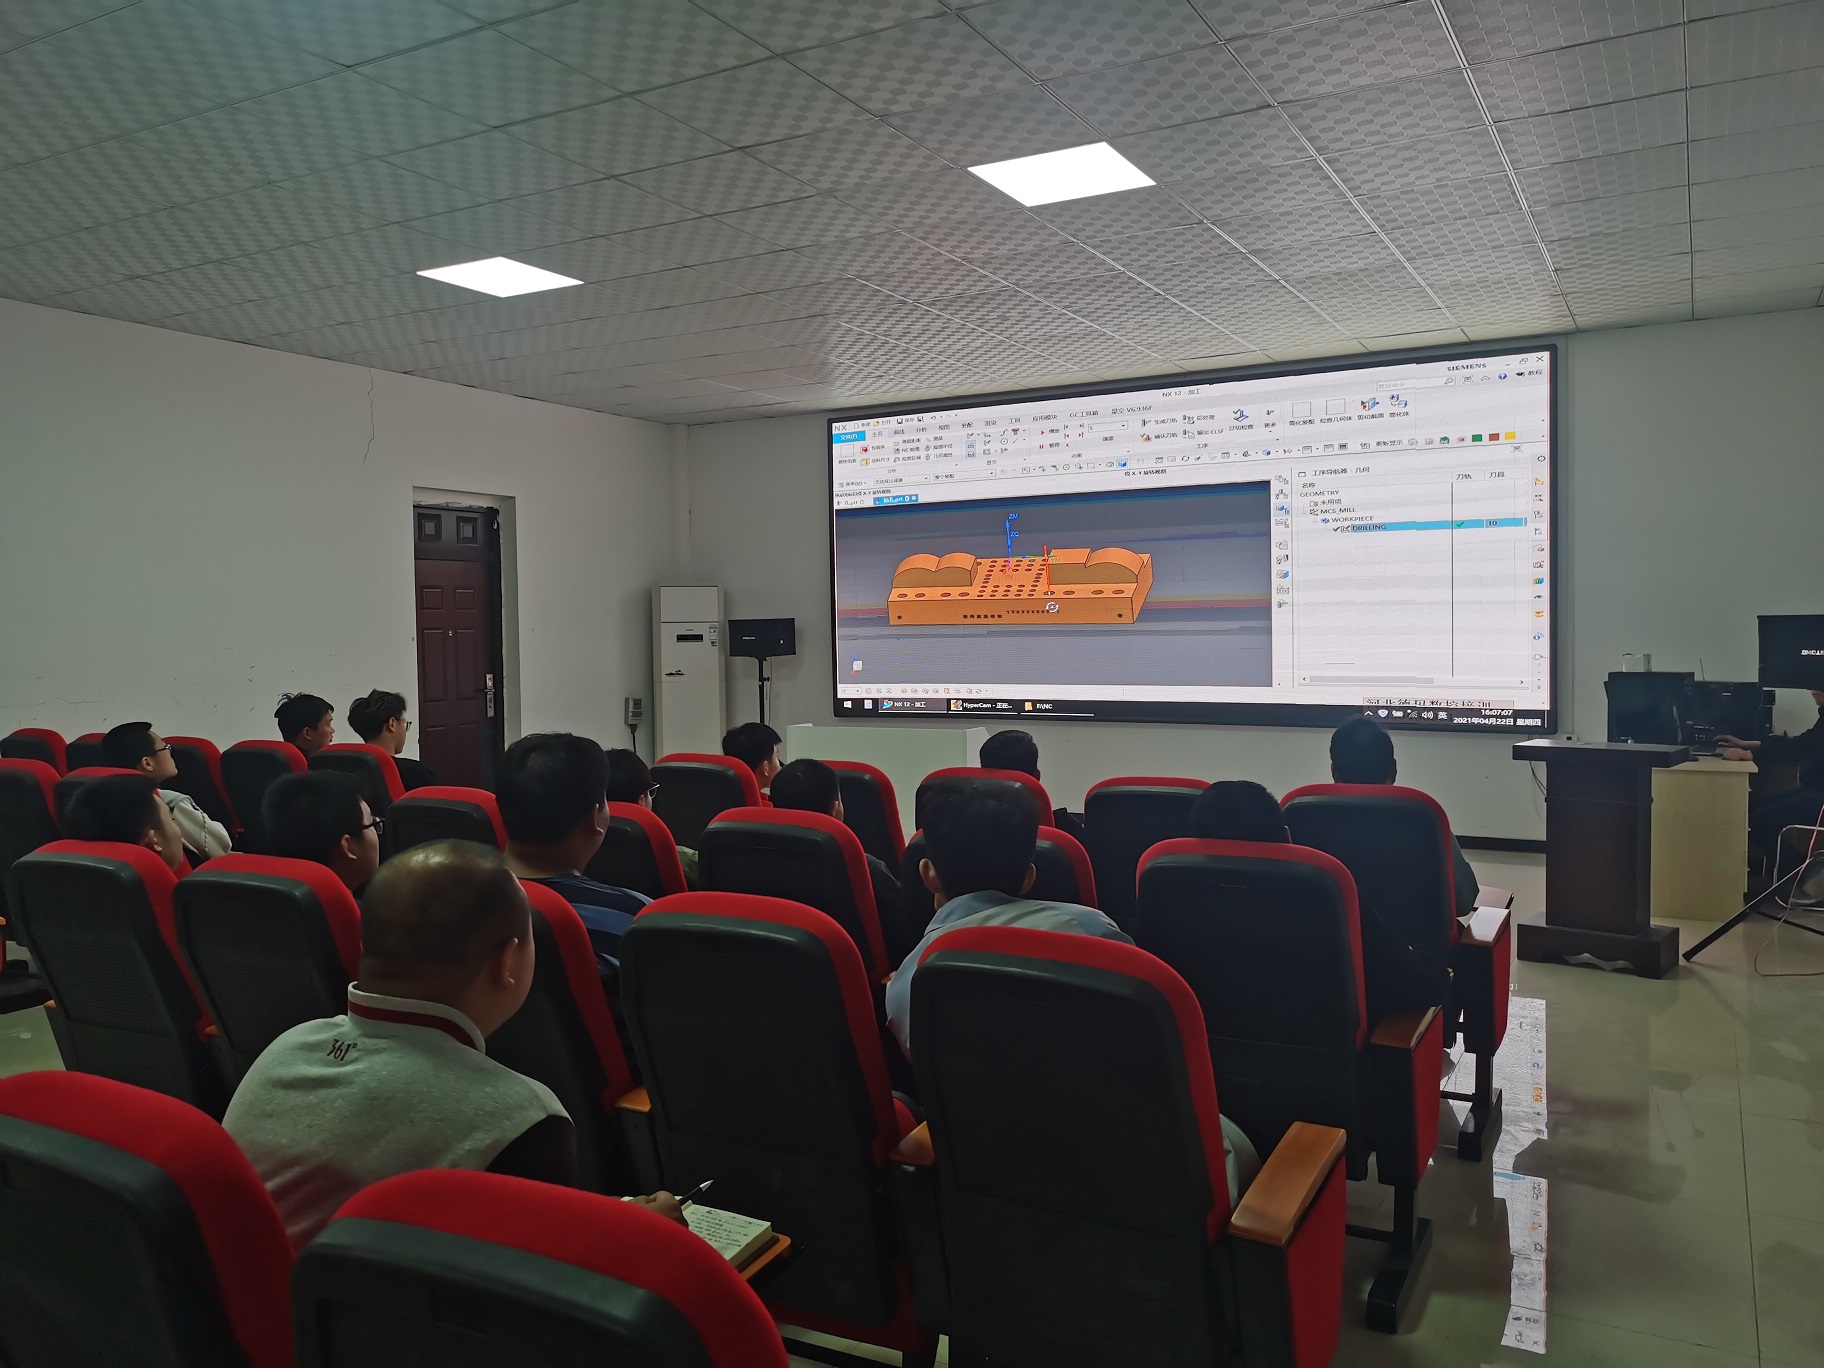
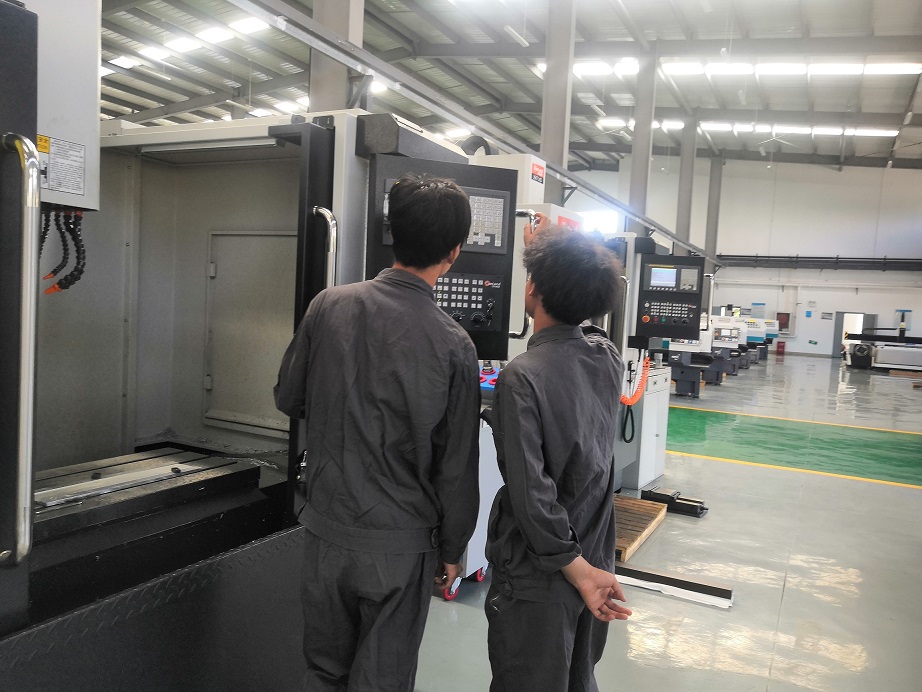
数控编程培训数控培训工厂现货供应

更新时间:2026-11-01 08:41:23 ip归属地:遵义,天气:小雨,温度:12-19 浏览次数:40    公司名称:石家庄 德玛科技信息(遵义市红花岗区分公司)

以下是:遵义市红花岗区数控编程培训数控培训工厂现货供应的产品参数
产品参数
产品价格面议/个
发货期限随到随学
供货总量9999
运费说明包邮
小起订1
产品产地石家庄+
加工定制是
河北德玛数控培训包教会
河北德玛数控培训学会为止
河北德玛数控培训自办工厂
河北数控数控培训边学边练 真机实践
范围数控编程培训数控培训工厂现货供应服务网络覆盖贵州省、遵义市、红花岗区、汇川区、桐梓县、绥阳县、正安县、凤冈县、湄潭县、余庆县、习水县、赤水市、仁怀市等区域。
以下是:遵义市红花岗区数控编程培训数控培训工厂现货供应的图文视频
数控编程培训数控培训工厂现货供应
  • 数控编程培训数控培训工厂现货供应
  • 数控编程培训数控培训工厂现货供应
  • 数控编程培训数控培训工厂现货供应
  • 数控编程培训数控培训工厂现货供应
  • 数控编程培训数控培训工厂现货供应
【德玛】持续拓展产品矩阵,现有习水机床工时单价核算、凤冈圆弧尺寸程序修改、桐梓螺纹配合尺寸预留等,满足不同场景需求。您是想要在遵义市红花岗区采购高质量的数控编程培训数控培训工厂现货供应产品吗?德玛科技信息(遵义市红花岗区分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的数控编程培训数控培训工厂现货供应产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:李老师-【13833466981】,地址:《遵义市红花岗区城铁轨道职业技工学校》。 贵州省,遵义市,红花岗区 红花岗区为贵州省遵义市辖区,是遵义市的中心城区之一,历来是遵义市的政治、经济、文化中心和交通枢纽,原为县级遵义市。地处北纬27°33′-27°48′、东经106°41′-107°33′之间,位于贵州省北部,北倚娄山,南临乌江,位居直辖市重庆和省会贵阳之间,处于西南出海通道重庆至贵阳黄金分割点上,是连接“黔中经济圈”“黔北经济带”和“成渝经济圈”的重要节点城市,向南到省会贵阳市约129公里,向北到直辖市重庆约251公里。根据第七次人口普查数据,截至2020年11月1日零时,红花岗区常住人口为971337人。

我们为您呈现的数控编程培训数控培训工厂现货供应产品视频,旨在让您更直观地感受产品的各项功能和特点。请您抽出片刻时间观看


以下是:遵义红花岗数控编程培训数控培训工厂现货供应的图文介绍
cnc数控编程培训
德玛科技信息(遵义市红花岗区分公司)
保障 品质保障 售后无忧

cnc数控编程培训的详细介绍

加工定制 拒绝差价


厂家直销, cnc数控编程培训、数控机床操作培训、cnc五轴编程培训、加工中心五轴编程培训、加工中心编程培训、ug加工编程培训价格更加合理。让客户满意是我们的宗旨。我们公司愿与各界朋友建立和发展经济贸易合作关系。


河北德玛数控编程培训学校整理快速入门数控加工中心编程的方法 数控加工中心的综合加工能力较强,工件一次装夹后能完成较多的加工内容,加工精度较高,就中等加工难度的批量工件,其效率是普通设备的5~10倍,特别是它能完成许多普通设备不能完成的加工,对形状较复杂,精度要求高的单件加工或中小批量多品种生产更为适用。下面是小编整理的快速入门数控加工中心编程的方法介绍,大家一起来看看吧。 一、编程入门 概念一、指令分组:将功能类似的指令分成一组,同一组的G代码不能同时出现在同一行程序段里。 概念二、程序段程序段是程序的基本组成部分,程序段由不同的指令组合而成。以下是我们学校在授课过程中必须要讲的指令,了解编程的基本方法后,掌握这些指令你就能进行编程了。 概念三、常用指令类型指令的格式为英文字母+数字构成。 如G54G_X_Y_Z_F_S_T_M_ G_G代码 X_Y_Z_机床的直线轴 F_进给速度 S_主转转速 T_刀具指令 M_辅助功能 常用的M代码 M3主转正转 M4主转反转 M5主转停转 如:M3S600主轴正转,转速600r/min M06换刀指令 如T1M06就是换一号刀 以下重点讲G代码01组G代码用于控制刀具的运动。 G00快速点定位G00X_Y_Z_; 刀具以快速度移动至以值指令(G90)或增量值指令(G91)所指定的工件坐标系中的位置,移动速度由机床参数所指定。 G01直线插补G01X_Y_Z_F_ G02顺时针圆弧插补指令格式:G02X_Y_Z_R_F_/G03X_Y_Z_I_J_K_F G03逆时针圆弧插补指令格式:G03X_Y_Z_R_F_/G03X_Y_Z_I_J_K_F_ X_Y_Z_圆弧的终点坐标 R_圆弧的半径 I_圆弧的终点相对于刀具所在位置 X向的位置 J_圆弧的终点相对于刀具所在位置 Y向的位置 K_圆弧的终点相对于刀具所在位置 Z向的位置 F_进行速度 F的定义方式有两种:G94每分钟进给(刀具每分钟移动速度mm/min)/G95每转进给(主轴每旋转一转刀具移动的距离mm/r) G代码刀具的长度补偿G43长度补偿指令 如G43H01在换刀点刀尖到工件Z向零点的距离为H01,什么是H01? H01就是偏置值,也就是我将刀尖到工件Z向零面的距离写在偏置表里的H01处。 G54号工件坐标系,我们将工件零点的位置,写到坐标系列表中。 G54只是列表中常用的位置。其他的还有G55G56G57G58G59等等,他们的意义和G54相同。 打孔、镗孔、铰孔时用的G代码。 G81格式为G81X_Y_Z_R_F_; X_Y_孔位坐标(也就是孔的位置) Z_孔的深度 R_高底,也就是高具移动到什么位置时开始进给运动? F_进给速度。 G80固定循环结束 代码还有很多,G81G83G84G85G86G87G73G74G76等等。每个一指令的动作都不太一样,但掌握一个了,其它的看一下说明也就明白了。就是G84和G76稍有点复杂,有明白的地方可以提问,有时间帮你们在线答疑。


点击查看德玛科技信息(遵义市红花岗区分公司)的【产品相册库】以及我们的【产品视频库】

在遵义市红花岗区采购数控编程培训数控培训工厂现货供应请认准德玛科技信息(遵义市红花岗区分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:李老师-【13833466981】)。