以下是:潍坊市昌邑市数控编程培训数控培训应用领域的产品参数
以下是:潍坊市昌邑市数控编程培训数控培训应用领域的图文视频
【德玛】以匠心打造多元场景产品,涵盖
昌乐零件加工成本计算、
高密文创产品数控雕刻、
寒亭硬质合金刀具参数、
诸城宏程序批量生成刀路、
坊子螺旋桨五轴编程等。
数控编程培训数控培训应用领域,
德玛科技信息(潍坊市昌邑市分公司)为您提供
数控编程培训数控培训应用领域产品案例,联系人:
李老师,电话:
【13833466981】。 山东省,潍坊市,昌邑市 昌邑市,山东省潍坊市代管的县级市,位于山东半岛西北部,潍河下游,莱州湾畔,介于北纬36°25′ ~37°08′,东经119°13′ ~119°37′之间,东与烟台莱州市、青岛平度市以胶莱河为界,南与高密市毗连,西与坊子区、寒亭区为邻,北濒莱州湾,属市域总面积1627.5平方千米。截至2022年12月,昌邑市辖3个街道、6个镇。2022年末,昌邑市常住人口53.71万人,户籍人口57.53万人。
深入了解数控编程培训数控培训应用领域产品,一部视频就够了,快来观看!
以下是:潍坊昌邑数控编程培训数控培训应用领域的图文介绍
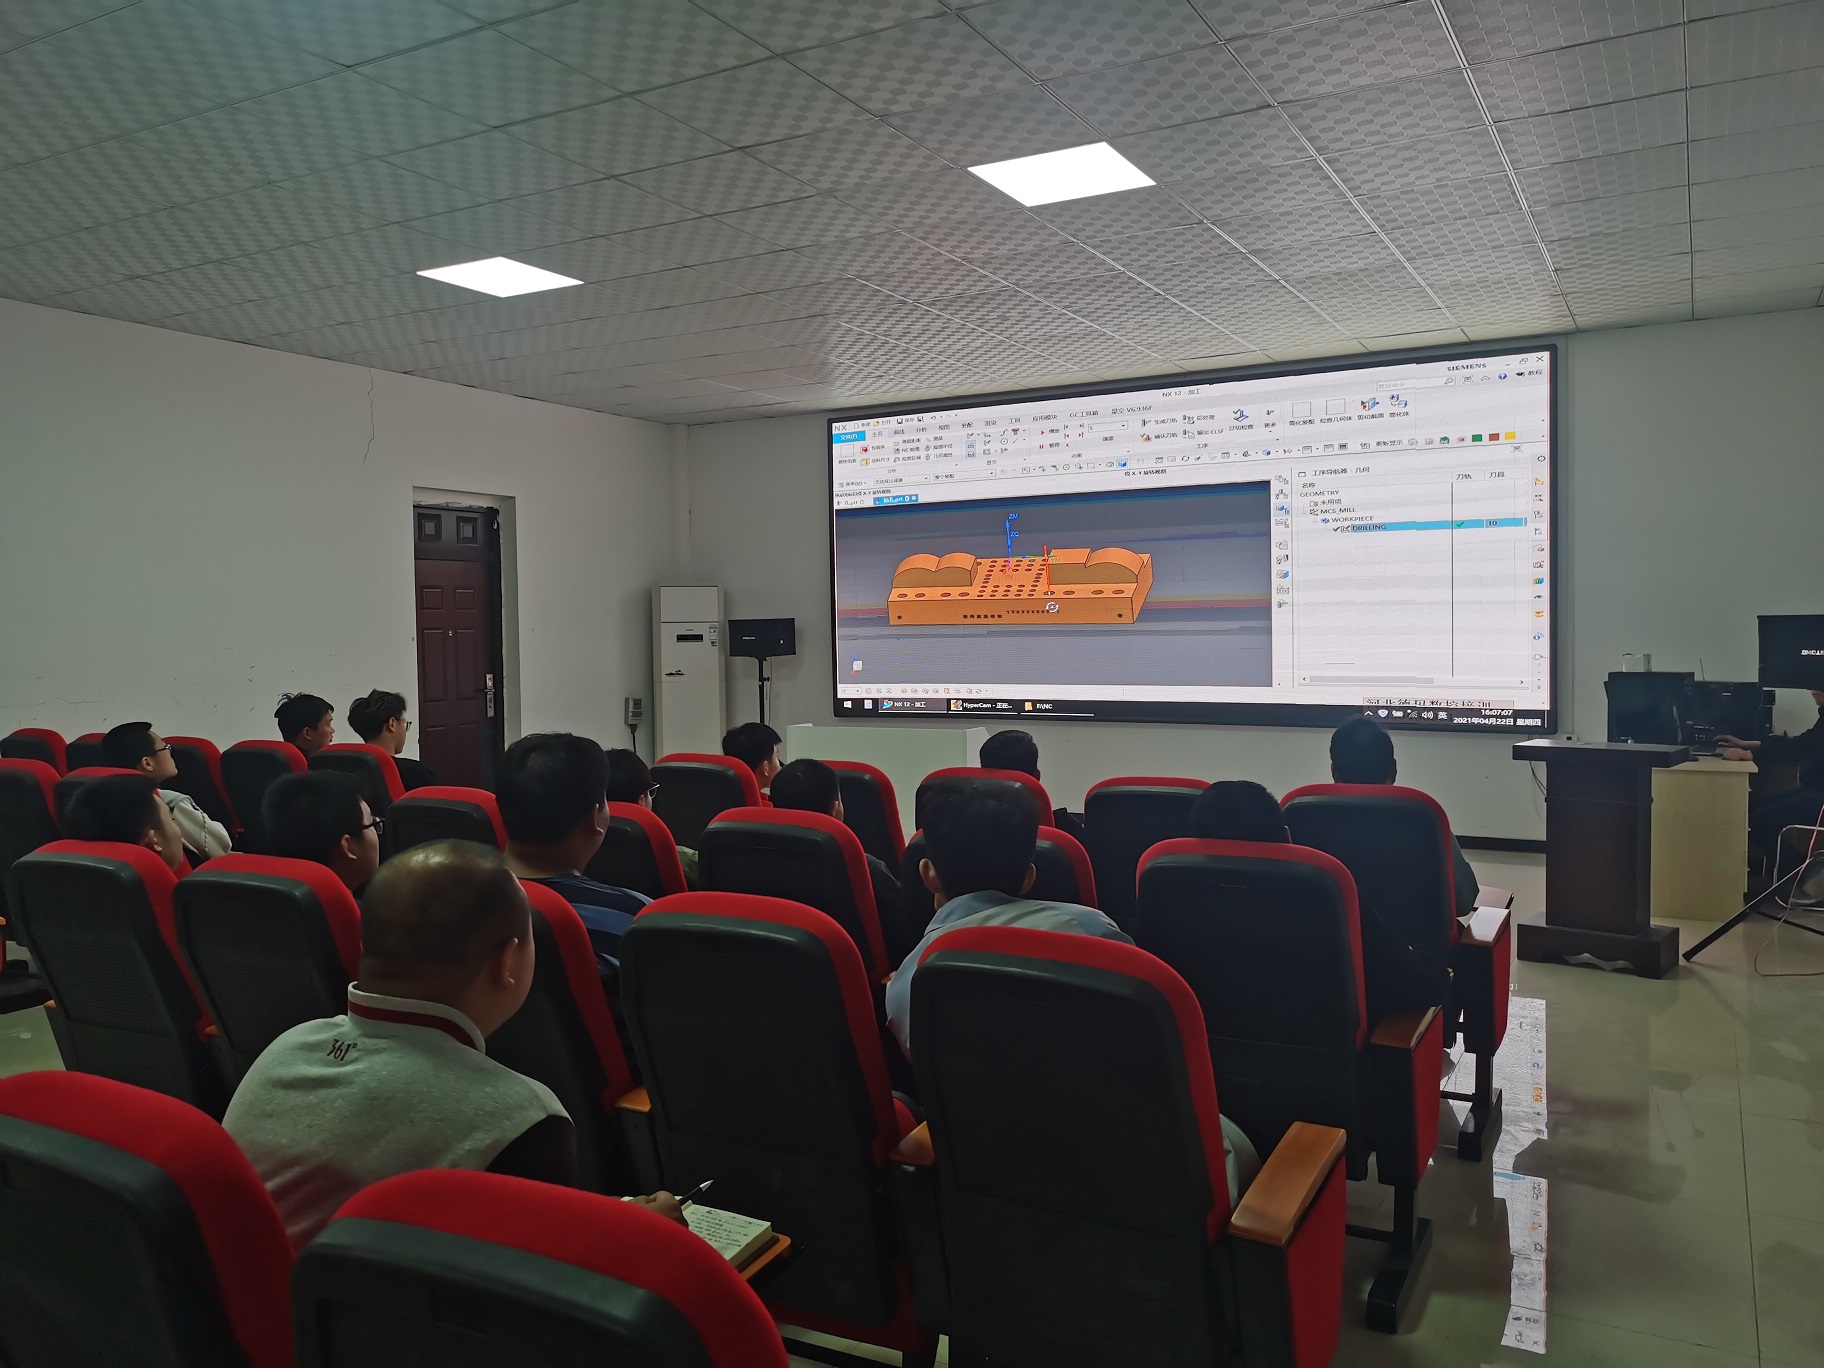
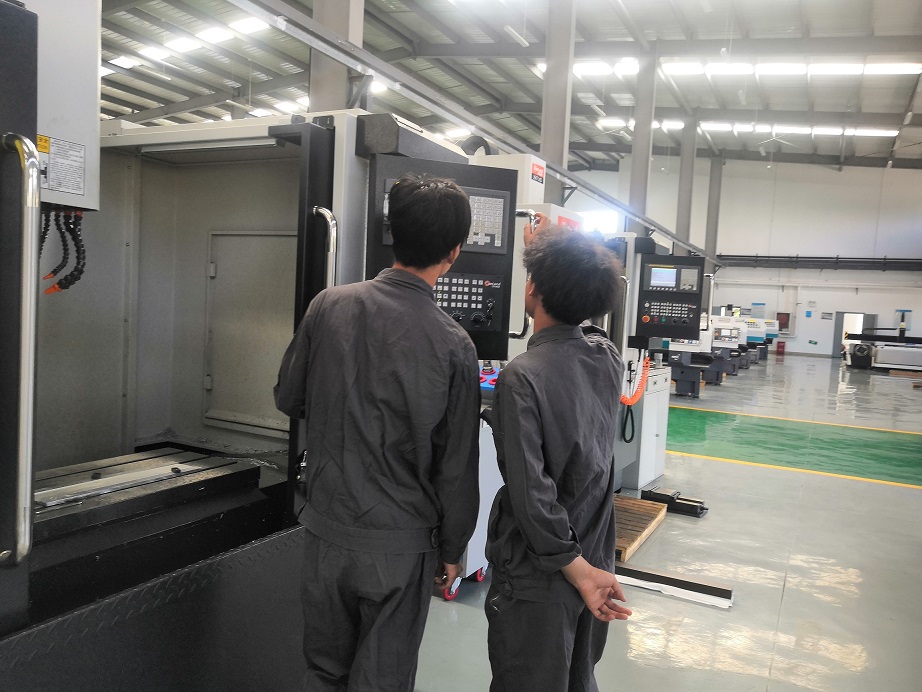
德玛科技信息(潍坊市昌邑市分公司)位于城铁轨道职业技工学校,交通十分便利。我厂从事 cnc数控编程培训、数控机床操作培训、cnc五轴编程培训、加工中心五轴编程培训、加工中心编程培训、ug加工编程培训的研发、生产、施工。通过多年来的不断创新和发展,产品已形成高品质的 cnc数控编程培训、数控机床操作培训、cnc五轴编程培训、加工中心五轴编程培训、加工中心编程培训、ug加工编程培训系列,更有一支的技术队伍和生产队伍。我厂产品质量稳定、信誉良好。我厂始终坚持诚信务实的经营宗旨,把客户的要求放在重要位置,以优质的产品、完善的服务与各界新老朋友真诚合作、共同发展、共创辉煌!


对于几何形状复杂的零件需借助计算机使用规定的数控语言编写零件源程序,经过处理后生成加数控编程培训工程序,称为自动编程。随着数控技术的发展,先进的数控系统不仅向用户编程提供了一般的准备功能和辅助功能,而且为编程提供了扩展数控功能的手段。FANUC6M数控系统的参数编程,应用灵活,形式自由,具备计算机高级语言的表达式、逻辑运算及类似的程序流程,使加工程序简练易懂,实现普通编程难以实现的功能。数控编程同计算机编程一样也有自己的"语言",但有一点不同的是,现在电脑发展到了以微软的Windows为优势占领全球市场。数控机床就不同了,它还没发展到那种相互通用的程度,也就是说,它们在硬件上的差距造就了它们的数控系统一时还不能达到相互兼容。所以,当我要对一个毛坯进行加工时,首先要以我们已经拥有的数控机床采用的是什么型号的系统.
河北德玛数控编程培训学校整理数控机床一般采用直流或交流主轴伺服电动机实现主轴无级变速。交流主轴电动机及交流变频驱动装置(笼型感应交流电动机配置矢量变换变频调速系统),由于没有电刷,不产生火花,所以使用寿命长,且性能已达到直流驱动系统的水平。甚至在噪声方面还有所降低。因此,目前应用较为广泛,主轴传递的功率或转矩与转速之间的关系。当机床处在连续运转状态下,主轴的转速在437~3500r/min范围内,主轴传递电动机的全部功率11kW,为主轴的恒功率区域Ⅱ(实线),在这个区域内。主轴的输出扭矩(245Nm)随着主轴转速的增高而变小,主轴转速在35~437r/min范围内。


河北德玛数控编程培训学校整理工艺步骤:对于螺纹孔的加工采用钻导引孔→→钻孔→倒角→攻螺纹的工序进行加工。先用中心钻在孔的中心位置钻出引导孔,命心钻刀具号为T12;再用Φ8mm钻头钻盲孔,钻头刀具号为T13;再进行倒角,倒角刀刀具号为T14;用绅锥对孔位进行攻螺纹.丝锥刀具号为T15。加工前设定好各把刀具的长度补偿值到机床的相应刀具长度补正OFFSET。 程序编制: 主程序: 00097 G54G90G0X0Y0; T12M6; S1800M3M8; G43H12Z50.; M98P0197; T13M6; S800M3M8; G43H13Z50.; M98P0297; T14M6; S500M3M8; G43H14Z50.; M98P0397; T15M6; S200M3M8; G43H15Z50.; M98P0497; M05; M30; 点中心子程序: 00197 G81X60.Y0R1.Z-3.F60; M98P1197; M99; 钻孔子程序: 00297 G83X60.Y0R1.Z-20.Q5.F50; M98P1197; M99; 倒角子程序: 00397 G81X60.YOR1.Z-6.F60; M98P1197; M99; 攻螺纹子程序: 00497 G84X60.Y0R1.Z-15.F10; M98P1197; M99; 孔位的子程序: 01197 X30.Y51.962; X-30.Y51.962; X-60.Y0.; X-30.Y-51.962; X30.Y-51.962; M99; 关键词:孔加工,攻螺纹G84 技术要点:攻螺纹指令G84,在攻螺纹加工中,进给时主轴反转;退出时主轴反转; 左旋螺纹指令G74,在攻螺纹加工中,进给时主轴反转,退出时主轴正转。 攻螺纹的指令格式与钻孔G81相似。 提示:执行攻螺纹指令(G84/G74)时,主轴的转向由系统自动启动。 技巧:利用数控加工中心进行孔的加工时,对于同一组点进行多项加工,如小心钻定位孔加工、钻孔加工、攻螺纹加工。可以利用调用子程序的方式将点位作为一个子程序,在孔加工中调用即可,而无需在每一项加工中输入点的坐标位置。 警告:在攻螺纹过程要求主轴转速与进给成严格的比例关系,因此,编程时要求根据主轴的转速汁算进给率,而且在加工过程中也不能对主轴转速和进给作调整。 个人观点:加工中心用于孔系加工是常用的一种用途。加工中心编程时可以调用子程序,用子程序指定一段加工,而在主程序中写清主要步骤,在编制程序时可以按所使用的刀具、加工特性编成一系列的子程序。

在潍坊市昌邑市采购数控编程培训数控培训应用领域请认准德玛科技信息(潍坊市昌邑市分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:李老师-【13833466981】)。