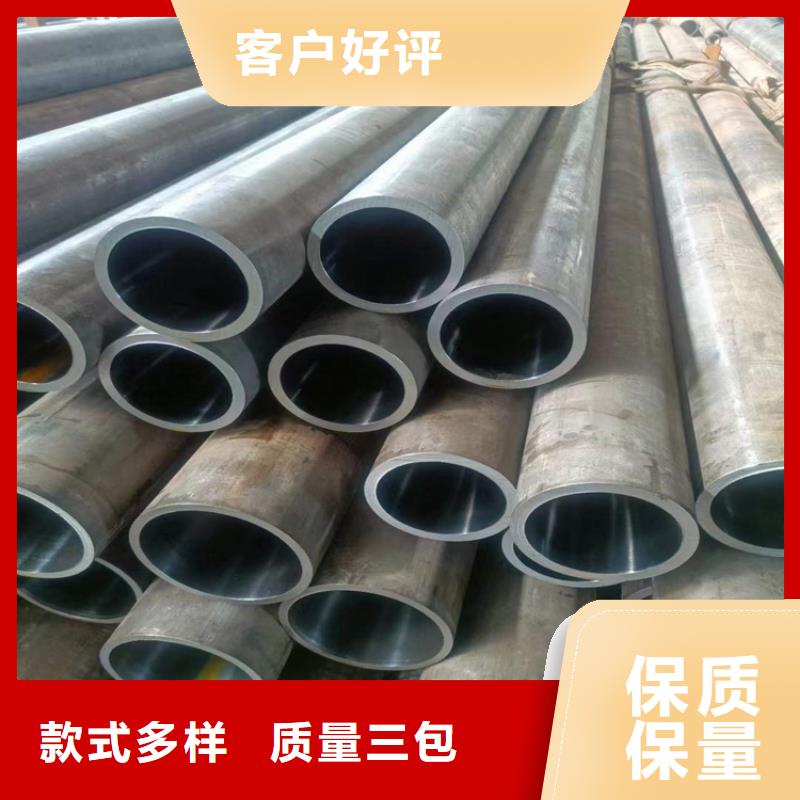
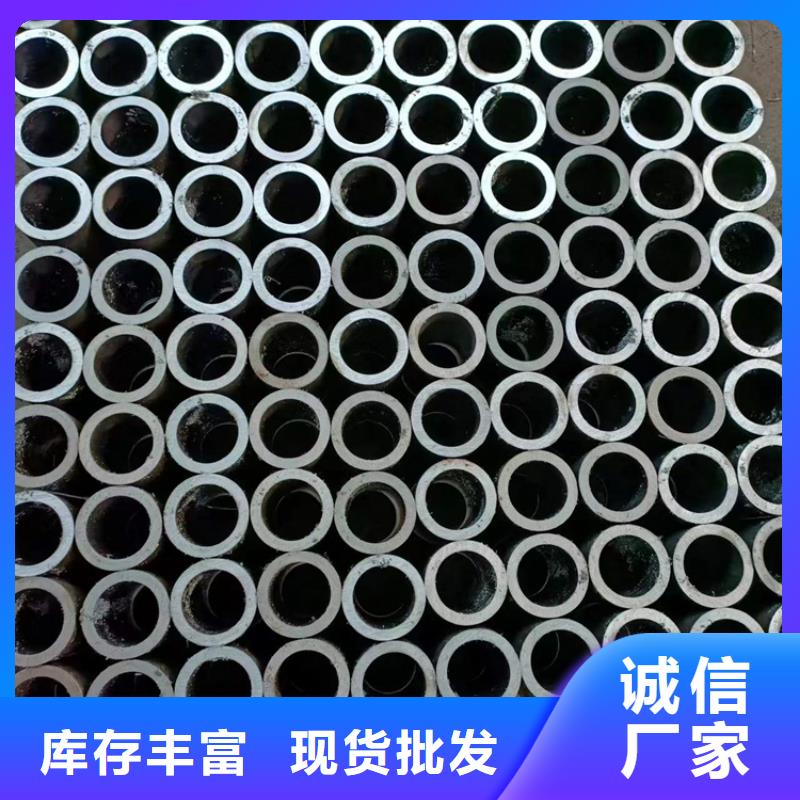
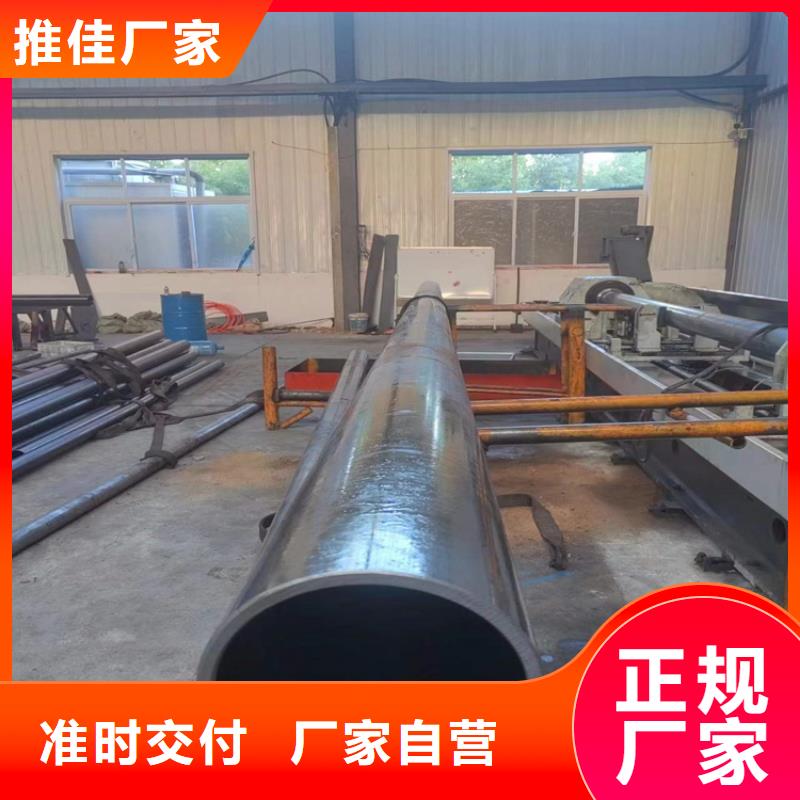
以下是:大理市祥云县珩磨管镀铬棒用心做好每一件产品的产品参数
| 产品参数 |
|---|
| 产品价格 | 5500/吨 |
|---|
| 发货期限 | 1-2天 |
|---|
| 供货总量 | 不限 |
|---|
| 运费说明 | 电议 |
|---|
| 小起订 | 0.1吨 |
|---|
| 质量等级 | |
|---|
| 是否厂家 | 是 |
|---|
| 产品材质 | 20# |
|---|
| 产品品牌 | 安达 |
|---|
| 产品规格 | 25-150 |
|---|
| 发货城市 | 聊城 |
|---|
| 产品产地 | 聊城 |
|---|
| 加工定制 | 可加工定制 |
|---|
| 产品型号 | 45 |
|---|
| 可售卖地 | 全国 |
|---|
| 产品重量 | 过磅 |
|---|
| 产品颜色 | 金属色 |
|---|
| 质保时间 | 2年 |
|---|
| 外形尺寸 | 圆棒 |
|---|
| 适用领域 | 油缸气缸机械加工 |
|---|
| 是否进口 | 否 |
|---|
| 工作温度 | 20-30 |
|---|
| 颜色 | 有色金属 |
|---|
| 材质 | 20#/45#/16Mn/27SiMn/304不锈钢 |
|---|
| 厂家地址 | 山东聊城 |
|---|
| 品牌 | 安达 |
|---|
| 范围 | 珩磨管镀铬棒供应范围覆盖云南省、大理市、祥云县、宾川县、弥渡县、永平县、洱源县、剑川县、鹤庆县等区域。 |
|---|
以下是:大理市祥云县珩磨管镀铬棒用心做好每一件产品的图文视频
【安达珩磨管】持续拓展产品矩阵,现有
宾川304不锈钢珩磨管、
永平活塞杆、
鹤庆调质镀铬棒、
洱源缸筒等,满足不同场景需求。
珩磨管镀铬棒用心做好每一件产品,
珩磨管液压机械(大理市祥云县分公司)为您提供
珩磨管镀铬棒用心做好每一件产品产品案例,联系人:
高经理,电话:
【13184177133】。 云南省,大理白族自治州,祥云县 2022年,祥云县生产总值预计完成216.83亿元,增长2%;规模以上工业增加值增长7%;规模以上固定资产投资完成124.2亿元,增长1%;社会消费品零售总额实现78.79亿元,增长1%;扣除留抵退税因素,一般公共预算收入10.01亿元,同口径下降10.9%;一般公共预算支出30.22亿元,增长3%;城镇居民人均可支配收入45808元、农村居民人均可支配收入16931元,分别增长7%和9%。
为了给您提供更的珩磨管镀铬棒用心做好每一件产品产品信息,解锁珩磨管镀铬棒用心做好每一件产品产品新体验,视频带你玩转每个细节!
以下是:大理祥云珩磨管镀铬棒用心做好每一件产品的图文介绍
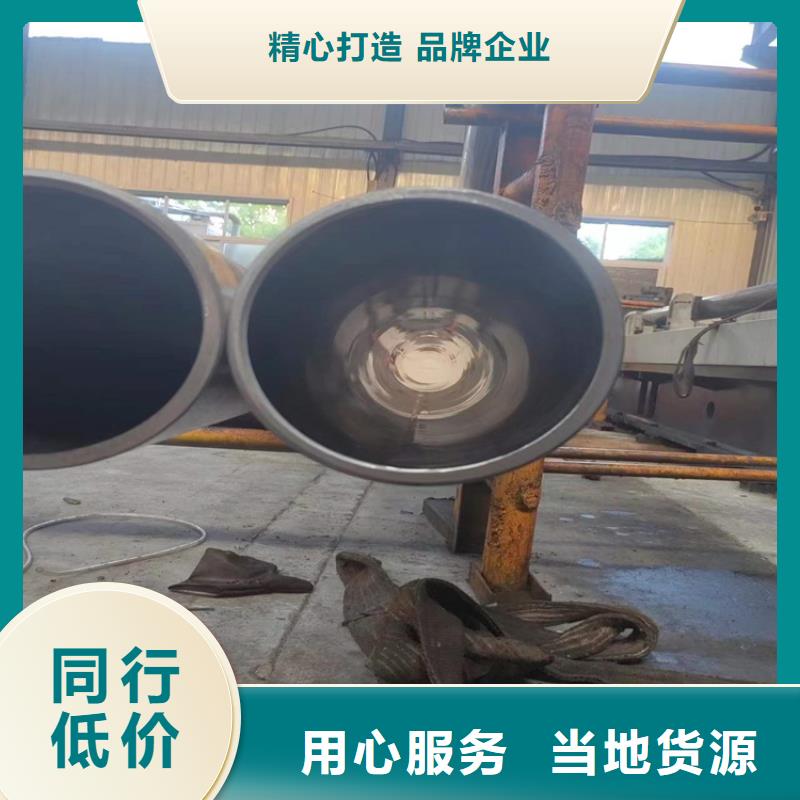

大理祥云珩磨管油缸管绗磨管对珩磨管珩磨工具的简单介绍,以及其光洁度的指导,希望大家能从中受益,并来进一步了解该产品,同时这些也是我们日后进行研究工作的理论基础。
什么是滚压绗磨管 绗磨管采用滚压加工,由于表面层留有表面残余压应力,有助于表面微小裂纹的封闭,阻碍侵蚀作用的扩展。从而提高表面抗腐蚀能力,并能延缓疲劳裂纹的产生或扩大,因而提高绗磨管疲劳强度。通过滚压成型,滚压表面形成一层冷作硬化层,减少了磨削副接触表面的弹性和塑性变形,从而提高了绗磨管内壁的耐磨性,同时避免了因磨削引起的烧伤。滚压后,表面粗糙度值的减小,可提高配合性质。 大口径绗磨管滚压加工是一种无切屑加工,在常温下利用金属的塑性变形,使工件表面的微观不平度辗平从而达到改变表层结构、机械特性、形状和尺寸的目的。因此这种方法可同时达到光整加工及强化两种目的,是磨削无法做到的。绗磨管无论用何种加工方法加工,在零件表面总会留下微细的凸凹不平的刀痕,出现交错起伏的峰谷现象,


优良的 304不锈钢珩磨管产品性能在长期的市场销售中受到众多合作客商的好评与青睐,已与众多大中型企业建立长期的合作关系。“重诚信、严质量”是我公司坚持的在发展宗旨,珩磨管液压机械(大理市祥云县分公司)真诚期待与四海客商、携手发展、合作共赢!


大理祥云本地企业旺旺珩磨管绗磨管油缸管为了提率,珩磨管的生产都是机械化方式了,将珩磨头与机床主轴采用浮动连接,以保证余量均匀。由于砂条很长,珩磨时工件的凸出部分先与砂条接触,接触压力较大,使凸出部分很快被磨去,直至修正到工件表面与砂条全部接触。因此,珩磨能够修正前道工序产生的几何形状误差和表面波度误,但不能修正轴线位置误差。要想使珩磨管获得良好的珩磨效果,除选用先进的珩磨工具及正确选用磨条材料和粒度外,珩磨时采用工艺参数对加工质量和生产率也有很大的影响。比如说适当增加珩磨的往复运动速度,除了提高工效外,还能改善表面质量。

jiuye
大理祥云企业旺旺珩磨管绗磨管油缸管但如果间隙超过0.16mm的话,珩磨管就会与活塞杆发生偏磨,使得衬套单边受力,导致油缸泄漏,活塞杆带油。除了这一方面的间隙,还有支承衬套外径与油缸缸筒内径接触,其理想的设计间隙为0.1-0.19mm,过小或过大也会造成珩磨管受损。从上述分析可见,珩磨管的装配间隙对油缸质量至关重要,而装配间隙应以支承衬套来调整,才能符合实际要求而达到理想的作业效果。再来说到的是珩磨管支承衬套所用的材料,通常来说有尼龙和聚甲醛两种,前者的强度、刚性、耐热性以及成型工艺性都较好,但吸水性和收缩率较大,尺寸稳定性差,还会受受温度影响;而后者具有良好的综合性能,包括抗拉强度、冲击韧性、刚度、疲劳强度、抗蠕变性能和尺寸稳定性等等,但就是加热易分解,成型困难。根据对上述两种材料的特性分析可知,油缸的工作温度才是确定选用何种材料作支承衬套的关键所在,一般工作温度下使用尼龙就可以了,但对于要在高温下工作的油缸来说,聚甲醛作为珩磨管的支承衬套才是理想选择。
珩磨管镀铬棒用心做好每一件产品_珩磨管液压机械(大理市祥云县分公司),固定电话:【13184177133】,移动电话:【13184177133】,联系人:高经理,大理市祥云县辽河路燕山路交叉口南500米东首。