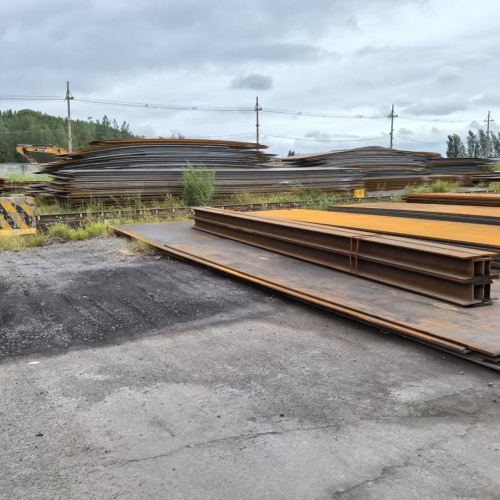


想一睹不锈钢复合板复合板压力容器用真材实料加工定制产品的真实风采吗?我们的现场实拍视频将带您亲临现场,带你感受不锈钢复合板复合板压力容器用真材实料加工定制产品的独特之处!
以下是:鞍山台安不锈钢复合板复合板压力容器用真材实料加工定制的图文介绍
惠宁金属制品(鞍山市台安县基地-附近)秉承“质量效益,诚信共赢、创新”的核心价值观,建设物流增值链,做好的服务,本着信誉优先,薄利多销的原则,以优质的服务,灵活的经营模式开拓市场;公司与各 不锈钢复合板厂家、2507不锈钢复合板、钛合金加碳钢复合板厂的长期稳定的合作关系,保证了公司为新老客户提供过硬的 不锈钢复合板厂家、2507不锈钢复合板、钛合金加碳钢复合板产品和优质的服务,努力打造行业中的营销体系。


鞍山台安不锈钢复合板 316L不锈钢复合板生产厂家,快速不摆动焊接,过渡层焊接完成后,用砂轮机清理干净药皮及表面,再用A022(Φ3.2)焊条焊接复层,焊接电流90-110A,焊接电压20-22V,可轻微摆动。
4、检验
4.1、焊接完成后,应按JB4730《压力容器无损检测》的要求进行局部射线检测,检测比例为各条焊接接头长度的,以Ⅱ级合格。复层焊接接头应进行着色探伤检查,焊接接头表面不得有明显的裂纹、夹渣、气泡等表面缺陷。
4.2、设备检验合格后,对所有不锈钢表面焊缝进行酸洗钝化处理。公司接某项目部委托制造的设备主筒体使用不锈钢复合钢板材料,由于材质的特殊性,在下料、卷制和焊接要求与普通材质的技术要求不论在难度上还是在技术要求上都很高。为保证工程保质保量完工,特编写施工技术方案。
二、编写依据
⑴《钢制压力容器焊接工艺评定》JB/T4708-2000
⑵《钢制压力容器焊接规程》JB/T4709-2000
⑶ 焊接工艺评定:


鞍山台安不锈钢复合板 316L不锈钢复合板生产厂家 可做探伤表面抛光贴膜当产品设计图样及技术条件无明确规定时,基层侧焊缝的咬边深度不得大于0.5mm,咬边长度不得大于该焊缝全长的10%,且不得大于100mm。复层一侧不得有咬边缺陷。
5.5.2 当产品技术条件要求进行焊接工艺评定,或要求提供产品焊接试板的性能以及技术条件规定时,还要进行力学性能试验、焊缝的无损探伤、金相检验等。
5.6、返修
当发现焊接接头有不允许存在的缺陷时,应将缺陷干净,并按GB/T8165返修工艺要求进行返修。
(一)钢板拼接
3.1焊前准备
3.1.1不锈钢复合钢板及其配套使用材料必须具有出厂质量证明书,材料入厂后进行检查和验收,压力容器材料必须进行复验,确认所购材料符合规定标准要求并对板材进行超声波探伤,合格后方可投入生产。
3.1.2复合钢板下料
3.1.2.1下料划线