



多年的不懈努力和历练,使建贸机械钢筋切断加工设备(宿迁市沭阳县分公司)拥有一大批经验丰富的 镦粗机销售、12型钢筋弯箍机设计、安装技术人员及管理人员。通过与国内外同行的广泛交流与学习,积累了丰富的经验,掌握了先进的 镦粗机销售、12型钢筋弯箍机技术和设计理念,使用户在满足佳使用条件下实现低得投资成本,从而实现投资小化,收益大化。
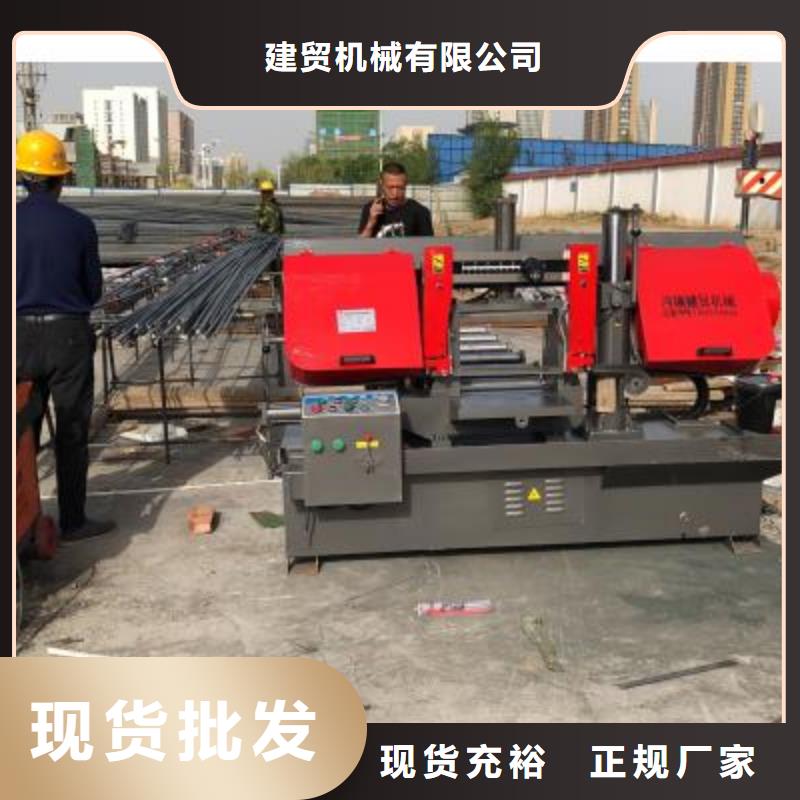

主要技术参数
1、 锯削范围(高*宽) ¢420×450 mm
2、带锯条规格(长*宽*厚)4750×41×1.3mm
3、锯切速度25-75 M/min
4、进给速度 无级调速
5、主电机功率4.0KW
6、油泵电机功率1.5KW
7、水泵电机功率0.04KW
卧式数控金属带锯床基本特点
1)液压送料,龙门带锯床定制,一次送料长度为400mm,龙门带锯床定制,可往复送料。可根据用户要求选定长度。
2)带锯条快速接近工件并自动转入工进锯切速度,抬锯高度随工件大小自动调整,在自动循环过程中可省去很多空车时间。
3)自动计数并显示锯切段数及送料长度。
4)通过设定送料机构的定尺挡块的位置来设定长度,而定尺挡块的位置由数字位置显示器准确地显示出来。
5) 采用光栅尺定位,定位精度高,工件误差小于0.2mm。
6) 具有锯条断带停机等防护,龙门带锯床定制,操作更,龙门带锯床,避免操作人员意外。
建贸的锯床产品是高质量的工具。为了确保蕞佳性能和使用寿命, 建议选择适当锯条、正确的磨合以及合理的操作程序是极其重要的。


带锯床修补有许多不正确的当地,产生了许多修补误区,增加了许多的修补本钱。修补是康复带锯床技能功能,扫除毛病及毛病隐患,延长锯床运用寿数的有用手法。当时国内带锯床在修补中还存在着许多技能问题。这些问题的存在,导致带锯床修补质量不高。
带锯床在运用进程中不免会呈现电动机过热的景象,这对电动机的绝缘是很晦气的。会加快绝缘资料的老化,缩短电动机运用寿命,而且还也许因绝缘体损坏导致各种事端。因此,对带锯床电动机过热毛病的查看、查看和防护,是非常首要的。
一、电压超越或低于锯床电动机额定电压答应值,在额定负载下简略发热,温升增高,三相电源电压相间不平衡,使电动机额定发热,呈现这种发热状况的处理方法即是调整电压。
二、起动过于频频,应削减起动次数。
三、电动机外部接线有错,应查看纠正。
四、立式带锯床切开资料所需力大,配备电动机的功率小些,负载过大。应减轻负载或换用大功率的电动机。机床有机械毛病而导致过载,应查看设备,扫除毛病。
五、环境温度太高,应改进通风、冷却条件或替换耐热等级更高的电动机。

2、工件大而锯齿太小
3、锯带线速度太慢
4、进给太猛
5、切边或切边角
6、锯带卡壳、工件松动
7、锯带齿向安反
8、工件材质有问题,如硬块起皮
9、锯带张力太小
10、导向块松动卡带
11、锯带宽度选择有误
12、导向块磨损
13、锯带线速度太快
14、钢丝刷功能不当
15、切削液太少
16、锯床振动 1、重新选择与工件匹配的锯齿
2、减小进给量
3、适当增加线速度
4、正确选择下刀位置
5、避开边角处下刀
6、检查液压传动和夹紧装置,保证虎钳夹紧工件正常
7、重新安装锯带
8、检查工件硬度,确定加工条件
9、适度增大张力
10、检查导向块使其与锯带宽度相符
11、确定实际带宽,更换正确宽度锯带
12、更换导向块
13、适当降低线速度
14、调整钢丝刷位置
15、增加切削液流量,喷嘴对正锯口
16、检查带轮的偏磨耗,导臂松弛,要进行调整


