联系我们

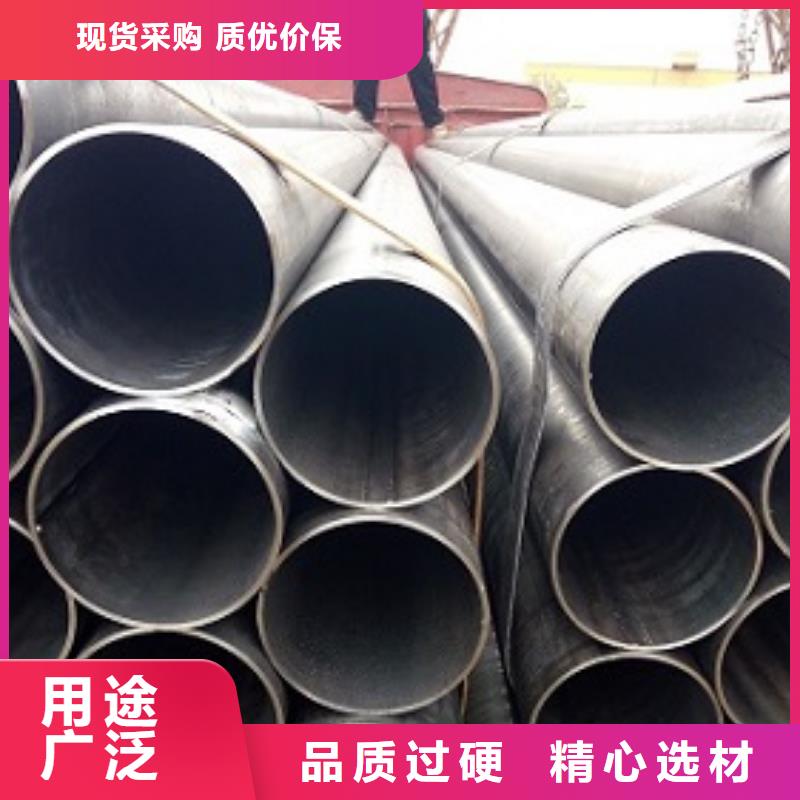
焊管镀锌方管质保一年
更新时间:2026-10-27 05:04:07 ip归属地:百色,天气:多云,温度:22-32 浏览次数:347 公司名称: 亿铭泰(百色市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 470 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 范围 | 焊管镀锌方管供应范围覆盖广西省、桂林市、南宁市、柳州市、梧州市、北海市、钦州市、贵港市、玉林市、百色市、贺州市、河池市、来宾市、崇左市、防城港市 右江区、田阳区、田东县、平果市、德保县、靖西市、那坡县、凌云县、乐业县、田林县、西林县等区域。 |




酸洗用酸有硫酸、盐酸、磷酸、硝酸、铬酸、 和混合酸等。常用的是硫酸和盐酸。
酸洗工艺主要有浸渍酸洗法、喷射酸洗法和酸膏除锈法。一般多用浸渍酸洗法,大批量生产中可采用喷射法。
市面上出售的工业浓硫酸通常含H2SO475%~97% (质量分数),也可以选用褐色工业硫酸溶液,它含H2SO475%~78%(质量分数)。
注意事项
钢铁零件一般在10%~20%(体积)硫酸溶液中酸洗,温度为40℃。当溶液中含铁量超过80g/L,硫酸亚铁超过215g/L时,应更换酸洗液。常温下,用20%~80%(体积)的盐酸溶液对钢铁进行酸洗,不易发生过腐蚀和氢脆现象。由于酸对金属的腐蚀作用很大,需要添加缓蚀剂。清洗后金属表面成银白色,同时钝化表面,提高不锈钢抗腐蚀能力。采用浓度为5%~20%的硫酸水溶液,工件表面氧化皮和粘附盐类的工艺称为硫酸酸洗法。
为了硅藻土载体表面吸附,减少色谱峰拖尾,载体在使用前需进行酸洗或碱洗处理。酸洗是把载体用6mol/L盐酸浸煮2h或浓加热浸煮30min,过滤,用水洗至中性,烘干。酸洗可除去表面上的铁、铝、钙、镁等杂质,但不能除去硅醇基。酸洗载体适宜于分析酸性样品

本公司坚持“诚为本、誉至上、科技兴厂、质量立业、追求卓越、致力发展、服务顾客、回报社会”的原则,建设以管理为基础,以顾客为中心,以科技为先导,以改进为动力的质量、誉型企业。公司设有完整的质量把关系统和客户服务系统,合格率达,努力达到客户满意。
众顺钢材有限公司主要销售直缝管,直缝钢管,直缝焊管,大口径直缝焊管,Q235B直缝焊管,直缝焊接钢管,Q345B直缝钢管。公司先后自动焊以及高端质量的德国JCOE大口径厚壁直缝钢管技术,专业销售直缝钢管线多条,具有科技含量高,销售范围广。


冷拔管是在力作用下,通过一定形状、尺寸的模具拔制而成的,模具尺寸精度、表面质量直接影响成品的尺寸精度和质量。
模具设计要注意以下几个方面:
(1)内、外模具定径尺寸的确定应考虑冷拔后成品的回弹量,一般硬度低、变形量小的材料,其回弹量小,硬度高、变形量大的材料,其回弹量大;
(2)模具的表面要有较低的粗糙度要求,一般取值比成品低一到两级;
(3)模具材料选用高强耐磨材料。
退火热处理分为完全退火,不完全退火和去应力退火,扩散退火,球化退火,再结晶退火。退火材料的力学性能可以用拉伸试验来检测,也可以用硬度试验来检测。许多钢材都是以退火热处理状态供货的,钢材硬度检测可以采用洛氏硬度计,测试HRB硬度,对于较薄的钢板、钢带以及薄壁钢管,可以采用表面洛氏硬度计,检测HRT硬度.把钢加热到临界点Ac1以上或以下的一定温度,保温一段时间,随后在炉中或埋入炉中或导热性较差的介质中,使其缓慢冷却以获得接近平衡状态的稳定的组织。①改善或钢铁在铸造、锻压、轧制和焊接过程中所造成的各种组织缺陷以及残余应力,防止工件变形、开裂;


镀锌无缝管、DN125镀锌钢管、给水镀锌钢管、DN20镀锌钢管、5寸镀锌钢管、高压镀锌钢管产品质量: 我公司 镀锌无缝管、DN125镀锌钢管、给水镀锌钢管、DN20镀锌钢管、5寸镀锌钢管、高压镀锌钢管产品都严格遵守“出厂产品合格,不合格产品不出厂”的原则,高质量的产品是企业发展的根本,在严把质量关的同时,还可根据客户要求定制。只有不断的提高 镀锌无缝管、DN125镀锌钢管、给水镀锌钢管、DN20镀锌钢管、5寸镀锌钢管、高压镀锌钢管产品的质量,才能满足客户的要求,企业也得以发展。
良好的信誉: 讲信誉是商业道德的基本规范之一,“信誉”作为中国企业走向世界的准入证,是市场经济的血管和命脉。一直以来,“信誉”代表了我公司的市场名誉,得到了广大客户的认可。
满意的售后服务: 满意的售后服务是提高企业形象的重要指标,只有售后服务紧跟到位,才能不断把亿铭泰(百色市分公司)的形象推向新的台阶,才能受到更多客户的信赖与支持。


1.板探:用来制造大口径埋弧焊直缝钢管的钢板进入生产线后,首先进行全板超声波检验;
2.铣边:通过铣边机对钢板两边缘进行双面铣削,使之达到要求的板宽、板边平行度和坡口形状;
3.预弯边:利用预弯机进行板边预弯,使板边具有符合要求的曲率;
4.成型:在JCO成型机上首先将预弯后的钢板的一半经过多次步进冲压,压成"J"形,再将钢板的另一半同样弯曲,压成"C"形,形成开口的"O"形
5.预焊:使成型后的直缝焊钢管合缝并采用气体保护焊(MAG)进行连续焊接;
6.内焊:采用纵列多丝埋弧焊(多可为四丝)在直缝钢管内侧进行焊接;
7.外焊:采用纵列多丝埋弧焊在直缝埋弧焊钢管外侧进行焊接;
8.超声波检验Ⅰ:对直缝焊钢管内外焊缝及焊缝两侧母材进行的检查;
9. X射线检查Ⅰ:对内外焊缝进行的X射线工业电视检查,采用图象处理系统以保证探伤的灵敏度;