

更新时间:2026-11-06 00:29:29 ip归属地:恩施,天气:阴转小雨,温度:11-19 浏览次数:86 公司名称:聊城 搏远金属制品(恩施市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 214 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 材质 | 235 16mn 20# 45# 20CR 40CR等 |
| 产地 | 聊城 |
| 规格 | 齐全 |
| 颜色 | 黑色金属 |
| 范围 | 法兰毛坯冲压法兰毛坯供应范围覆盖湖北省、武汉市、宜昌市、黄石市、襄阳市、荆州市、十堰市、荆门市、鄂州市、孝感市、咸宁市、随州市、恩施市、黄冈市 利川市、建始县、巴东县、宣恩县、咸丰县、来凤县、鹤峰县等区域。 |




[城市搏远金属制品(恩施市分公司)专业从事 风电法兰毛坯、法兰毛坯加工余量、环形锻件高度、齿圈毛坯铣齿、异形件报告、法兰毛坯螺栓孔的研究、销售及售后为一体的综合型企业。一直以来,公司在发展中不断完善生产管理,扩大生产规模,拥有一批高素质的专业人才及完 善的生产配套设备,公司遵循“质量立企、诚信为本、信誉至上”的经营理念,以“企业发展、员工成长”为企业文化,以“以人为本、、专业创新、客户满意”为质量方针,发扬“敬业、创新、沟通、拼搏”的企业精神,持续进行技术创新和管理创新,积j i参与国际竞争与合作,力争长期保持行业之魁 !


搏远金属制品(恩施市分公司)还拥有一支经验丰富的 风电法兰毛坯、法兰毛坯加工余量、环形锻件高度、齿圈毛坯铣齿、异形件报告、法兰毛坯螺栓孔队伍,可以为您生产、承做质量合格的 风电法兰毛坯、法兰毛坯加工余量、环形锻件高度、齿圈毛坯铣齿、异形件报告、法兰毛坯螺栓孔,我司以过去成功的经验和不断进步的 风电法兰毛坯、法兰毛坯加工余量、环形锻件高度、齿圈毛坯铣齿、异形件报告、法兰毛坯螺栓孔技术,以保障产品的成功应用,用较小的代价获得理想的效果。我司在行业内拥有多年经验,通过持续稳定的技术和完善的服务,在多个行业得到了客户的对 风电法兰毛坯、法兰毛坯加工余量、环形锻件高度、齿圈毛坯铣齿、异形件报告、法兰毛坯螺栓孔效果以及贴心服务的一致好评。我司坚持使其去适应客户及终端用户不断变化的求,并不断拓宽关键词]应用范围。

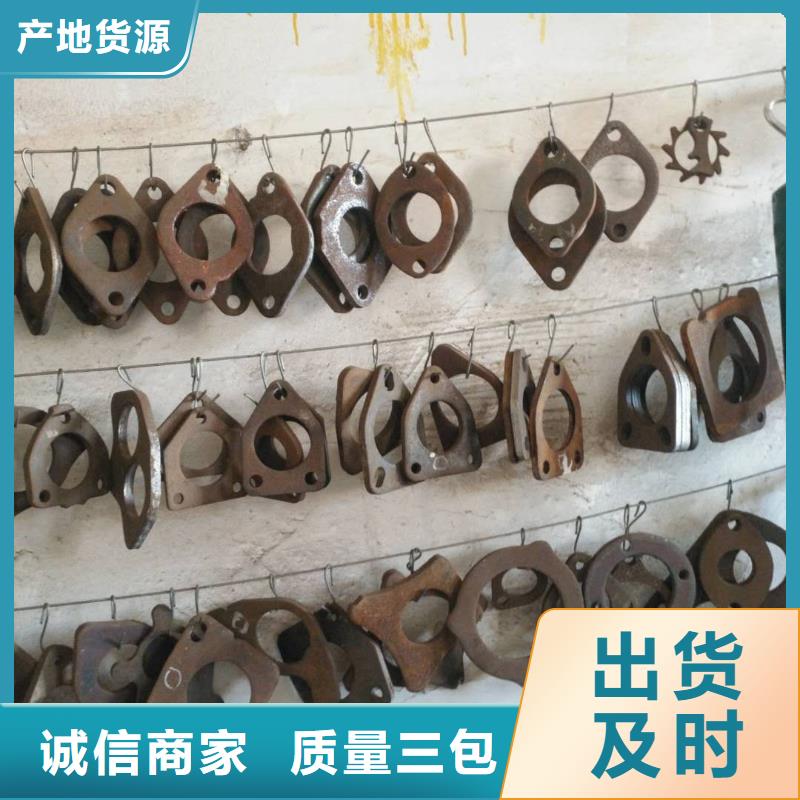
2锻造工艺过程一般由以下工序组成,即选取优质钢坯下料、加热、成形、锻后冷却。锻造的工艺方法有自由锻、模锻和胎膜锻。生产时,按锻件质量的大小,生产批量的多少选择不同的锻造方法。 自由锻生产率低,加工余量大,但工具简单,通用性大,故被广泛用于锻造形状较简单的单件、小批生产的锻件。自由锻设备有空气锤、蒸汽-空气锤和水压机等,分别适合小、中和大型锻件的生产。模锻生产率高,操作简单,容易实现机械化和自动化。模锻件尺寸精度高,机械加工余量小,锻件的纤维组织分布更为合理,可进一步提高零件的使用寿命。自由锻的基本工序:自由锻造时,锻件的形状是通过一些基本变形工序将坯料逐步锻成的。自由锻造的基本工序有镦粗、拔长、冲孔、弯曲和切断等。
镦粗 镦粗是对原坯料沿轴向锻打,使其高度减低、横截面增大的操作过程。这种工序常用于锻造齿轮坯和其他圆盘形类锻件。镦粗分为全部镦粗和局部锻粗两种。
拔长 拔长是使坯料的长度增加,截面减小的锻造工序,通常用来生产轴类件毛坯,如车床主轴、连杆等。
冲孔 用冲子在坯料上冲出通孔或不通孔的锻造工序。
弯曲 使坯料弯曲成一定角度或形状的锻造工序。
扭转 使坯料的一部分相对另一部分旋转一定角度的锻造工序。
切割 分割坯料或切除料头的锻造工序。
模锻模锻全称为模型锻造,将加热后的坯料放置在固定于模锻设备上的锻模内锻造成形的。 1.模锻的基本工序 模锻工艺过程:下料、加热、预锻、终锻、冲连皮、切边、调质、喷丸。常用工艺有镦粗、拔长,折弯、冲孔、成型。常用模锻设备 常用模锻设备有模锻锤、热模锻压力机、平锻机和摩擦压力机等。
通俗地讲,锻造法兰质量更好,一般是通过模锻生产,晶体组织细密,强度高,当然价格也贵一些。
无论是铸造法兰还是锻造法兰都属于法兰常用制造方法,看需要使用的部件的强度要求,如果要求不高,还可以选用车削制法兰。
割制法兰
在中板上直接切割出法兰的留有加工量的内外径及厚度的圆盘,再进行螺栓孔及水线的加工。这样生产出来的法兰就叫做割制法兰,此类法兰直径以中板的幅宽为限。
卷制法兰
用中板割条子然后卷制成圆的工艺叫做卷制,多用于一些大型法兰的生产。卷制成功之后进行焊接,然后压平,再进行水线及螺栓孔的工艺的加工。