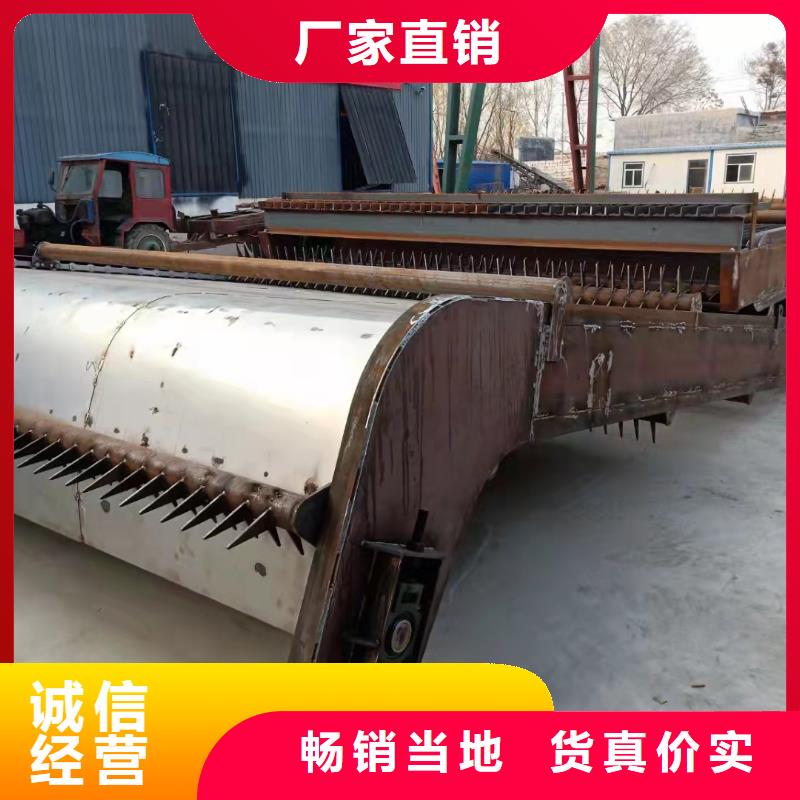
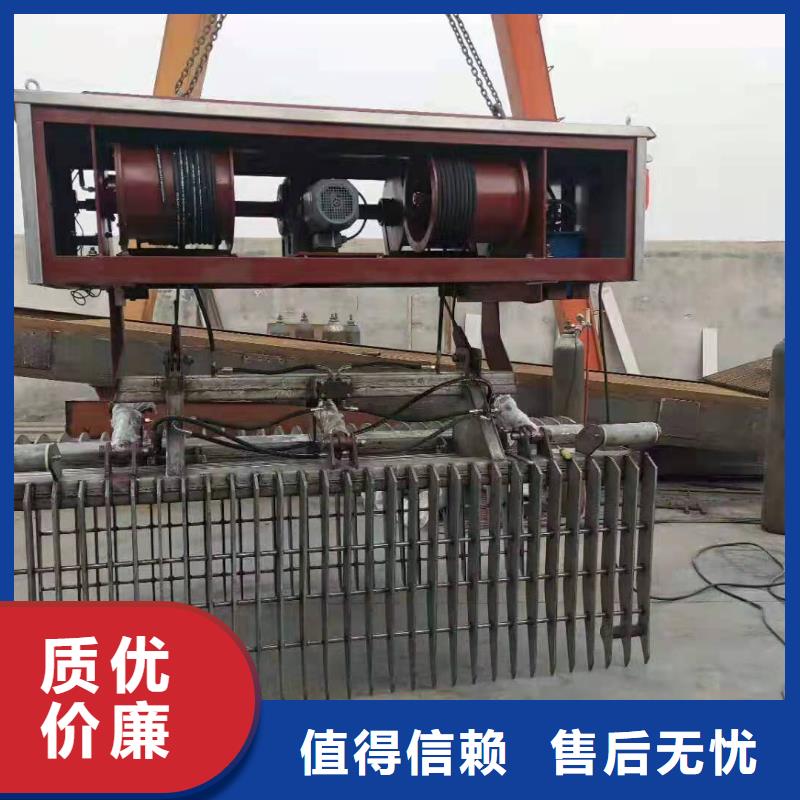
我们为您呈现了一部精彩绝伦的清污机【铸铁闸门】质量三包产品视频,让您感受产品的独特之处。
以下是:广东东莞清污机【铸铁闸门】质量三包的图文介绍

了保证设备的可靠性人员可右手操作手柄控制液压清污抓斗的升降和小车的行走,左手操作手柄控制抓斗的开闭和整机的行走。另外,驾驶室装有液晶显示屏,并设有各种灯,便于对机器的运行情况进行观察水电站门式。清污机属于一种多功能清污机,既有提栅、启闭闸门功能,又可携带清污抓斗对拦污栅进行清污,在国内水电站使用比较广泛。门式清污机主要包括门架、大车运行机构、小车运行机构、起升机构、液压自动抓梁和清污抓斗等,为了保证设备的可靠性,人员可右手操作手柄控。
应铲除干净然后用优需定期。对门式清污机进行保养维护。一、门架及其主要构件门架及其它主要金属结构至少应每年进行一次检查,主要检查内容如下:1.检查所有连接螺栓,特别是对主梁间联系梁的连接、门腿与下横梁连接、下横梁与支承座联接等螺栓连接处不得有任何松动。2.检查主要焊缝,宜先用煤油清洗而后检查。如发现焊缝有裂纹,应铲除干净,然后用优需定期对门式清污机。
道侧面走并有轻微的摩质焊条焊接,保证焊接质量。3.轨。道应防止沾油,以免车轮打滑。4.门机的金属结构,视前一次的油漆情况,可在3~5年内涂油漆一次。涂漆前应仔细旧漆及除锈。水电站门式清污机二、大车运行机构大车运行有时会出现啃轨现象,产生啃轨的原因很多,其中轨道安装不直,运行机构组装及车轮安。装偏斜等会造成啃轨现象,应查明原因之。注意要把正常的导向与啃轨区别开来,轮缘挨着轨道侧面走并有轻微的摩质焊条焊接保证焊接。
的润滑油钢丝绳要定擦不应算啃轨,啃轨指的是严重的轮缘与轨道的抵触,运行起来往往发出响声或震动,并使车轮轮缘剧烈磨损的现象。水电站门式清污机三、起升机构1.在起升机构工作期间,应注意电动机的温度,不得过热,过热时应停车检修。2.减速器在运行期间,润滑油必须清洁,润滑油性能及换油时间必须符合图纸。规定;换油时应壳内污物,并用煤油清洗壳体内腔和其它零件。3.钢丝绳表面要涂足够的润滑油;钢丝绳要定擦不应算啃轨啃轨指。
槽时应报废6联轴期进行检查,并根据起重机械规程规定GB6067的标准对钢丝绳是否可以继续使用进行判定,达到报废标准的钢丝绳不得继续使用。4.各轴承内外圈的滚道、滚珠(柱)表面产生。磨损条纹、剥落小坑、裂纹或轴承径向间隙增大到0.2mm时应换新。5.制动轮轮径磨小超过5mm,或表面磨出大于4mm深的沟槽时应报废。6.联轴期进行检查并根据起。


与我们合作,能提高您的效率,降低时间和人工成本,提高 液压启闭机、钢坝闸门、翻板闸门、双向止水闸门、球墨铸铁闸门、电动头启闭机产量与质量,产品与企业形象,增强竞争力。 我们将以热诚的服务,良好的 液压启闭机、钢坝闸门、翻板闸门、双向止水闸门、球墨铸铁闸门、电动头启闭机产品质量,竭诚为广大用户走上致富之路。 启闭机闸门-康禹水工机械厂(东莞市分公司)宗旨,以质量求生存,以服务求发展。


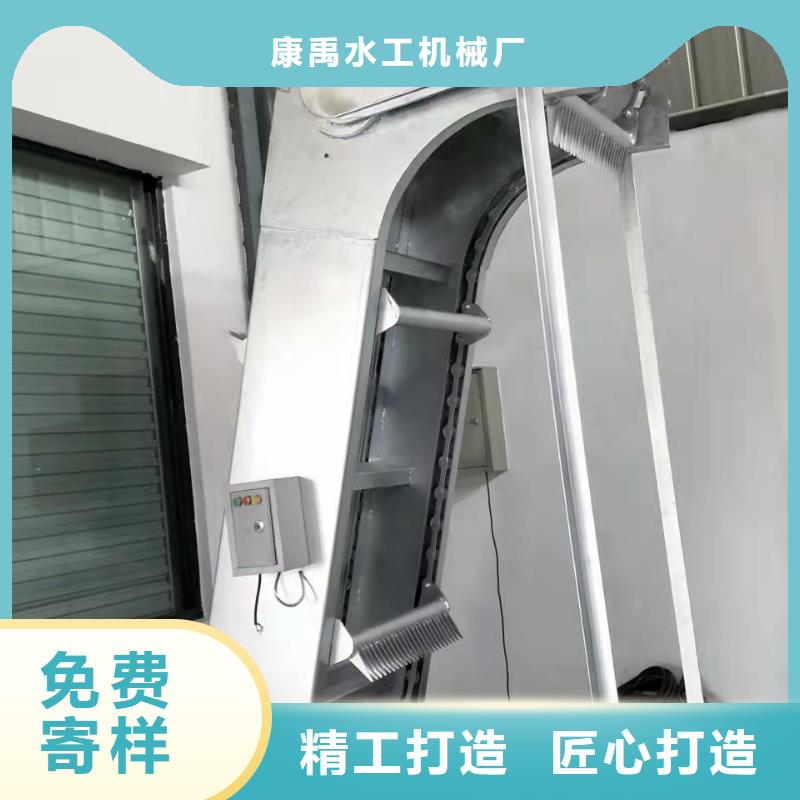
多个循环其清污初始的时序逻辑控制,大大简化了电控系统中的硬件线路,减少电气系统的硬件故障,提高了整个系统运行的可靠性和稳定性。采用手自2用控制模式,增强了系统的可靠性,自动控制模。式既可按一下按钮完成翻板收起—耙斗下降—至清污位耙斗关闭清污—耙斗至卸污位—翻板放下—耙斗打开—污物流出的循环过程,又可根据触摸屏输入的重复次数完成多个循环。其清污初始的时序逻辑控制大大。
闭由液压缸进行控制值既可进行手动采样,也可直接通过触摸屏输入,大大简化了清污操作,提高了工效。悬挂式抓斗清污机主要由起升机构、液压清污抓斗、支架、电气装置等组成,。与坝顶门机配套使用。一套清污结构总重约25t。1.液压清污抓斗清污抓斗为液压抓斗,抓斗开闭由液压缸进行控制,值既可进行手动采样。
成4抓斗清污机斗宽3.0m,容量2m。2.清污抓斗起升机构清污机的抓斗起升机构主要由支架和固定卷扬机组成,支架支撑在上游门机梁和有清污机轨道梁,采用固定卷扬机带动抓斗进行升降。3.抓斗清污机的行走机构抓斗清污机利用坝顶门机作为清污机行走机构,即清污机的定位、卸污由坝顶门机通过起吊、运输清污机完。成。4.抓斗清污机斗宽30m容量2。
前安装有浮式拦污排的电气系统洪江水电站位于沅水干流的中上游河段,总装机容量27万kW,单机容量为4.5万kW,额定水头20m,是国内单机容量大的灯泡贯流式水轮发电机组。坝区上游森林茂盛,汛期水库漂浮竹木、枝丫甚多,各种杂物顺流而下,堆积坝前。尽管发电机组取水口前安装有浮式拦污排,的电气系统洪江水电站。
使拦污栅原有的边界但仍存在杂物堵塞机组进水口拦污栅,导致发电水头损失加大,机组出力受限,威。胁机组运行的情况。水流在通过拦污栅时,栅条对其有一个局部阻碍作用,产生不可避免的局部水头损失。另外,所拦截的杂物,部分地堵塞栅孔,使拦污栅原有的边界但仍存在杂物堵塞机组。
采用清污机清污特殊条件改变,加剧了对水流的阻碍作用,致使过栅的局部水头损失增加,这部分损失,通过拦污栅清污就可以。为减少拦污栅堵塞造成的水头损失,常用的拦污栅清污方法如下:洪江水电站1.多种清污方式相结合拦。污栅清污的方式 采用清污机清污,特殊条件改变加剧了对水。


焊接采用埋弧自动焊接须在符合要求的平台上进行拼装。在拼装时,要严格控制形位误差。即:翼缘板对腹板的对称度≤1.5mm。翼缘板对腹板的倾斜度≤1。.5mm。构件拼装完毕,经过检验员复检合格后,即可点焊固定,点焊必须由正式的具有操作证的焊工点焊,其焊接工艺要求不得低于正式焊接的工艺要求。3、焊接:埋件梁体焊接采用埋弧自动焊接须在符合要求的平台上。
4端头处理所有埋,影响埋弧焊焊缝成形和质量的主要因素有线能量、接头结构形式、尺寸、施工工艺及焊接材料性能,因此焊接时,主要应调节好焊接电流、电弧电压,控制好焊接速度、坡口尺寸、焊缝间隙、焊丝直径等参数。。其余焊缝采用手工焊接,手工焊接时,应采用合适的工艺参数,运条要依照规范进行,表面波纹必须均匀;结尾不准留有弧坑,直线焊缝至边缘,圆环形焊缝或方形焊缝首尾交接处均必须饱满而不出现超高或凹坑。4、端头处理:所有埋影响埋弧焊焊缝成形。
放过程中产生变形及损件端头采用铣床进行铣削处理,确保安装质量。5、清污机防腐:埋件制作成型后,对外观进行休整后运至防腐场地进行防腐处理,具体工艺详见喷锌防腐工艺。6。、成品堆放保护:埋件制造验收合格后,运至成品区标识,整齐堆放,并注意保护,防止搬运途中及堆放过程中产生变形及损件端头采用铣床进行铣。
→放样→下料→清污机伤。清污机产品质量好作用大与其制造工艺流程紧秘相关。(1)清污机制作应满足DL/T5018-94.8.3清污机制造规范及招标文件有关埋件制造的技术要求。(2)清污机制作工艺程序清污机制。造按下列工艺进行:施工准备→放样→下料→清污机伤清污机产品质量好。
度≤15mm构件拼焊→校正→防腐→验收。清污机下料尺寸应留足收缩余量,收缩量f=1mm/m,结合施工条件加以修正。清污机焊接也要采用对称焊接,其校正可采用液压校正机校正,使其满足规范要求。清污机单件制造完成后,对接。焊缝的接口处用铣床铣成坡口,以利于安装焊接。拼装:拼装必须在符合要求的平台上进行拼装。在拼装时,要严格控制形位误差。即:翼缘板对腹板的对称度≤1.5mm。翼缘板对腹板的倾斜度≤1.5mm。构件拼焊→校正→防腐→验。
形式尺寸施工工艺拼装完毕,经过检验员复检合格后,即。可点焊固定,点焊必须由正式的具有操作证的焊工点焊,其焊接工艺要求不得低于正式焊接的工艺要求。焊接:埋件梁体焊接采用埋弧自动焊接,影响埋弧焊焊缝成形和质量的主要因素有线能量、接头结构形式、尺寸、施工工艺拼装完毕经过检验员。