


想要更直观地感受TH160环链斗式提 升机厂家定制产品的魅力吗?那就赶紧点击视频,开启你的采购之旅吧!
以下是:广东揭阳TH160环链斗式提 升机厂家定制的图文介绍
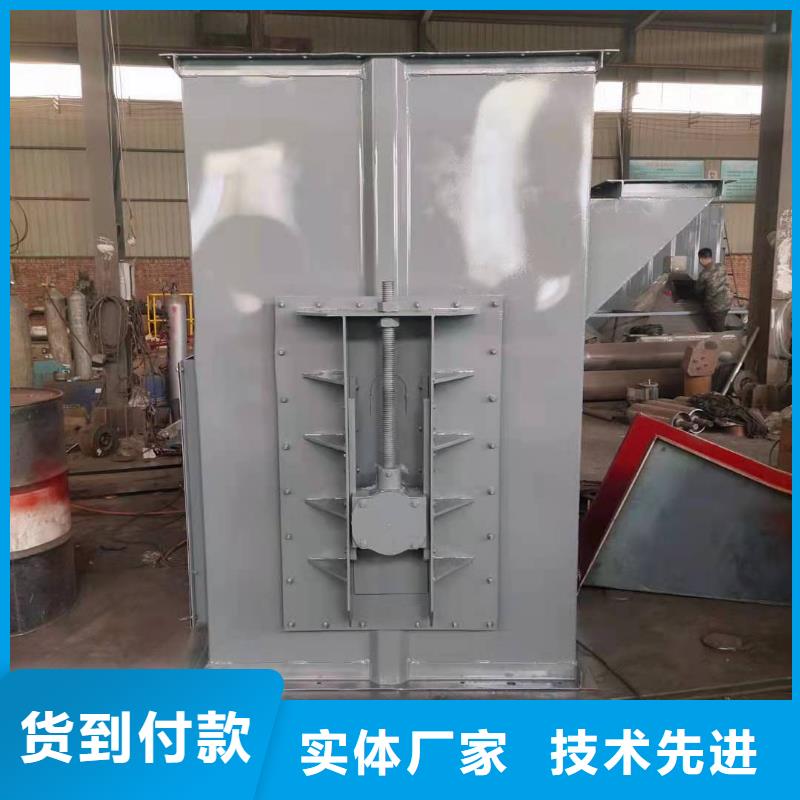
广东揭阳板链斗式提 升机的工作原理核心是以“面接触啮合”的高强度合金板链为牵引载体,通过板链的平稳循环运动,带动料斗完成“底部取料→垂直→顶部平缓卸料”的闭环作业,全程依托驱动系统提供动力、张紧系统保障稳定啮合,突出“运行平稳、噪音低、卸料可控”的优势,具体拆解为5个关键步骤: 一、核心前提:原理实现的结构基础需先明确3个关键部件的功能定位,它们是工作原理落地的核心支撑:牵引板链:由合金钢板(16Mn/20CrMnTi)焊接成“链节+销轴”结构,链板为面接触设计(而非环链的点接触),刚性强、运行无明显跳动,可承受中重载(单条板链额定拉力≥15t); 料斗:通过“螺栓+焊接”双重固定在板链外侧(间距500-1000mm,按产能设计),多为深斗/浅斗结构(适配不同流动性物料),且板链的平稳性可减少料斗晃动导致的撒漏; 驱动/张紧系统:驱动系统(变频电机+硬齿面减速机+驱动链轮)提供动力,驱动链轮齿槽与板链链节“面接触啮合”(无金属撞击);张紧系统(螺旋/重锤式)实时调节板链张力,避免松弛导致啮合不良。 二、5步完整工作流程:从取料到返程的闭环# 1. 动力传递:啮合,平稳启动启动变频电机(可根据物料特性调节转速,通常0.5-1.2m/s),动力经“硬齿面减速机”减速增扭后,带动顶部的驱动链轮旋转(链轮齿面精度≤0.05mm,齿槽与板链链节完全匹配); 驱动链轮通过“面接触啮合”将扭矩传递给板链——因板链链节为平面结构,与链轮齿槽的接触面积是环链的3-5倍,无点接触的撞击噪音,运行时噪音≤80dB(远低于环链的85-95dB); 板链在驱动链轮的带动下,沿“驱动链轮→机壳内侧→张紧尾轮→驱动链轮”的轨迹,形成连续闭环运动,且变频调速可适配不同物料的取料/卸料需求(如流动性差的物料调慢速度,避免空斗)。# 2. 底部取料:平缓舀取,适配多物料板链带动料斗向下运动至机底部的进料口(尾轮所在位置,与料仓/料堆连通),此时料斗随板链从“向下运动”转为“向上运动”; 向上运动的料斗会“平缓插入”底部物料堆,利用料斗的结构特性舀取物料: 流动性好的颗粒(如小麦、水泥生料):选深斗(斗深≥斗宽1/2),装满率可达80%-90%; 轻微结块的物料(如湿煤、饲料颗粒):选浅斗(斗深≤斗宽1/3),配合板链的平稳运动,避免物料卡在斗口; 若物料堆积过密,部分机型会在进料口加装“拨料辊”(随板链同步转动),辅助物料进入料斗,减少料斗空转率(空斗率≤5%)。# 3. 垂直:刚性牵引,无晃动撒漏装满物料的料斗随板链沿封闭机壳垂直上升——因板链为刚性结构(链板厚度8-15mm),且张紧系统通过尾轮实时调节张力(张力偏差≤3%),板链运行无明显跳动(晃动量≤2mm),料斗内的物料不会因晃动撒漏(漏料率≤2%); 过程中,机壳起到“防尘+防撒漏”作用:若输送粉尘物料(如水泥生料),机壳可配合脉冲除尘装置,减少粉尘外溢;若输送中温物料(≤200℃),机壳无需额外保温(板链耐温足够,且无环链的高温磨损问题)。# 4. 顶部卸料:可控平缓,卸料彻底当料斗运动至顶部驱动链轮处时,随板链绕链轮做“圆周转向运动”(从向上运动转为向下运动); 料斗内的物料在“重力+离心力”的协同作用下脱离料斗:因板链转速可控(变频调节),可根据物料粘性调整转速——粘性小的物料(如小麦)调快转速(1.0-1.2m/s),利用离心力快速卸料;粘性大的物料(如湿饲料)调慢转速(0.5-0.8m/s),依靠重力缓慢卸料,避免残留; 卸料后的物料通过顶部“导向板”落入卸料口,进入后续的料管/料仓,且板链的平稳转向可减少物料撞击导向板的噪音(撞击声≤70dB)。# 5. 空斗返程:闭环循环,准备下一轮卸完物料的空料斗随板链继续向下运动,沿机壳另一侧返回机底部; 空斗经过底部尾轮时,随板链再次转向(从向下转为向上),进入下一轮“取料→→卸料”的循环,直至设备根据生产需求停机(可实现24小时连续作业,故障率≤0.5%/月)。 三、核心设计亮点:原理背后的性能优势板链斗式机的原理设计,直接体现其与环链、皮带机型的差异:平稳性:板链与链轮的“面接触啮合”,避免环链的点接触撞击,运行时无明显跳动,适合对物料完整性要求高的场景(如粮食、饲料,破碎率≤1%); 可控性:变频电机调节板链速度,可适配不同流动性物料的取料/卸料需求,避免皮带的打滑问题(板链啮合无打滑风险); 低噪音:面接触传动减少金属摩擦噪音,空载运行噪音≤80dB,适合对噪音敏感的场景(如食品车间、靠近居民区的工厂)。 总结板链斗式机的工作原理本质是“刚性面接触牵引+可控力卸料”的垂直输料逻辑:通过板链的平稳循环搭建“低晃动运输通道”,料斗作为载体完成物料装载与卸载,驱动和张紧系统保障全程稳定,终实现“低噪音、低撒漏、高适配”的垂直输送。要不要我帮你整理一份板链斗式机工作原理的分步示意图?图中会标注关键部件(驱动链轮、板链、料斗)、运动方向、物料流向,并用标注说明“面接触啮合”“变频调速”等核心设计,方便你更直观理解整个流程。


广东揭阳斗式提 升机的材质并非单一类型,而是由牵引构件、料斗、壳体、驱动与张紧系统、易磨损部件等核心组件共同构成,各部件材质需根据物料特性(磨琢性、温度、腐蚀性)和工况需求单独选择,整体遵循“关键部件适配物料、次要部件兼顾成本”的原则。 一、核心部件材质及选型逻辑 1. 牵引构件:决定承载与耐温能力(前文重点覆盖,此处系统总结)牵引构件是动力传递核心,材质直接关联设备承重与寿命,主要分三类:- 板链:材质为Q235碳钢、45#钢或合金钢(如20CrMnTi),表面可做淬火、镀锌或喷塑处理;特性是耐磨抗冲击,适配大块、高磨琢物料(矿石、熟料),耐温≤200℃。- 环链:材质为20Mn2合金钢、30CrMnSi钢,通过焊接或锻造成型;特性是耐高温、抗拉强度高,适配高温物料(煤粉、粉煤灰),耐温≤300℃。- 皮带:基材为天然橡胶、橡胶或聚氨酯,芯材为帆布、尼龙或钢丝绳;特性是噪音低、自重轻,适配轻质、低磨琢物料(粮食、面粉),常规耐温≤80℃(改性后≤120℃)。 2. 料斗:直接接触物料,材质需抗磨/抗腐蚀料斗是装料核心部件,材质选择需优先匹配物料磨琢性与洁净度,常见三类:- 普通碳钢(Q235/Q345):性价比,厚度3-8mm(根据物料比重调整);适配干燥、低磨琢、无腐蚀物料(如水泥、石灰石颗粒),但易生锈,需定期刷漆防锈。- 不锈钢(304/316):耐腐蚀性强,表面光滑易清洁;适配食品级物料(奶粉、糖果)、腐蚀性物料(化肥、酸碱颗粒)或潮湿环境,316不锈钢耐腐蚀性优于304,适合强腐蚀工况。- 工程塑料(PP/PE/尼龙):重量轻、无异味、不粘连物料;适配轻质、洁净、易粘连的物料(如面粉、塑料粒子、淀粉),但耐温低(≤80℃)、抗冲击差,不适配大块或高比重物料。 3. 壳体:保障密封与结构支撑,材质分常规与特殊壳体主要起密封防尘、支撑设备的作用,材质根据环境与环保需求选择:- 普通碳钢(Q235):常规选择,厚度2-5mm,表面做除锈喷漆或热镀锌处理;适配干燥、无腐蚀的室内工况(如建材厂、矿山车间),成本低但耐候性一般。- 不锈钢(304):适配食品、医药或化工行业的洁净/腐蚀环境(如面粉厂、化肥厂),可避免物料污染或壳体腐蚀,表面易清洁,符合卫生标准。- 保温材质(碳钢+岩棉/聚氨酯):当输送高温物料(如热煤粉)或需防止物料结块时,壳体采用“碳钢外层+保温层(岩棉/聚氨酯)+内层不锈钢”结构,减少热量损失或冷凝水产生。 4. 驱动与张紧系统:关键部件需高强度耐磨材质- 链轮/皮带轮:驱动牵引构件的核心部件,材质为45#钢淬火(HRC40-50)或合金钢(20CrMnTi),表面做渗碳处理增强耐磨性;适配板链/环链的链轮需高精度齿形,避免卡链。- 轴承:承受设备运转负荷,材质为高碳铬轴承钢(GCr15),部分高温工况(>150℃)选用耐高温轴承钢(如GCr15SiMn),需配合高温润滑脂使用。- 张紧轴/螺栓:张紧轴材质为45#钢调质处理,确保抗拉伸变形;连接螺栓(如料斗固定螺栓)为8.8级以上高强度碳钢或不锈钢,避免松动脱落。 5. 易磨损部件:需针对性选耐磨材质- 衬板(壳体内部/进料口):物料冲击摩擦严重的部位,材质为耐磨钢(NM360/NM400)、陶瓷衬板或高分子聚乙烯板;NM400耐磨钢适配高磨琢矿石,陶瓷衬板适合强磨琢且需低摩擦的场景(如水泥粉)。- 导料板(进料口):引导物料进入料斗,材质为不锈钢(304)或耐磨钢,避免物料直接冲击料斗,延长料斗寿命。 二、材质选型核心原则1. 物料优先:高磨琢选耐磨钢(NM360)、高温选合金钢、腐蚀/食品选不锈钢(304/316)、轻质洁净选塑料。2. 成本平衡:非关键部件(如常规工况壳体)选碳钢,关键部件(料斗、链轮)选高性能材质,避免过度设计。3. 工况适配:潮湿环境选热镀锌或不锈钢,高温环境选耐高温钢+保温壳体,户外工况选耐候钢(如Q355NH)。要不要我帮你整理一份斗式机核心部件材质选型对照表?表格会按“部件名称、常见材质、适配物料/工况、品牌(可选)”分类,比如“料斗→304不锈钢→食品级物料/腐蚀环境”,方便你根据实际需求快速匹配材质。
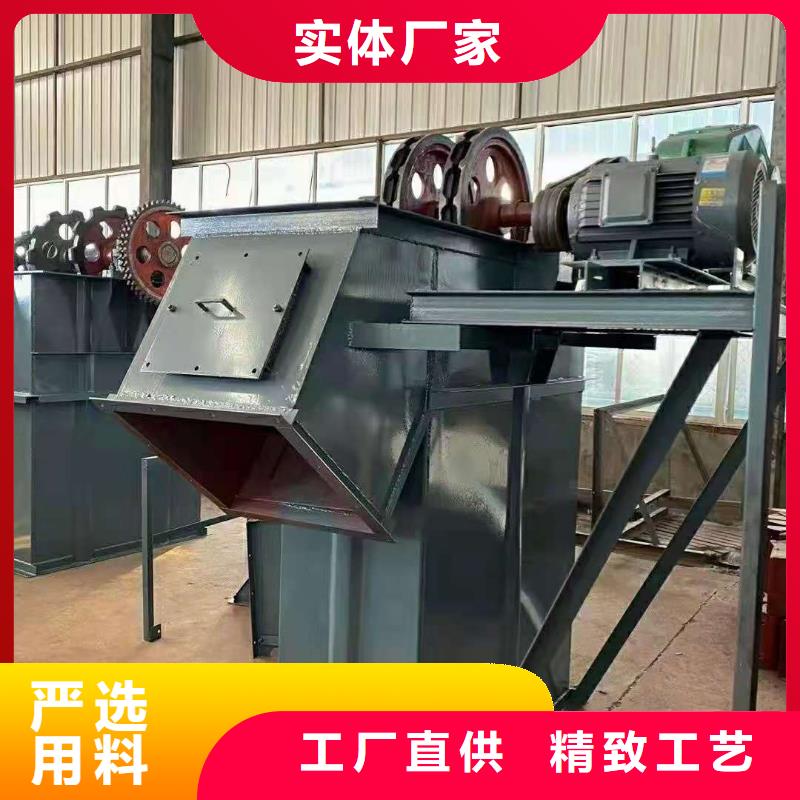
广东揭阳斗式提 升机料斗焊缝外观合格的清洁度要求,核心是无影响后续加工(如喷漆、镀锌)、易引发腐蚀或导致物料残留的杂质,需从“残留物质、表面状态、材质适配清洁”三个维度明确标准,具体要求如下: 一、核心残留物质:焊渣、油污、杂质需彻底清理清洁度的首要标准是“无可见残留”,且需覆盖焊缝及周边区域,避免死角残留引发后续问题,具体要求:# 1. 焊渣残留:无可见焊渣及细小颗粒 具体要求: 1. 焊缝表面及边缘(包括加强筋与斗壁的缝隙、拐角包角处)无块状、片状焊渣,用手触摸无硌手感(无凸起的焊渣颗粒); 2. 用干净白布(或不掉毛的软布)擦拭焊缝及周边5mm范围,白布无明显灰色/黑色焊渣痕迹(允许极轻微的粉尘,轻拍可脱落); 3. 焊缝根部(如斗底与侧壁的角焊缝底部)、螺栓孔周边等死角,无堆积的细小焊渣(可用压缩空气吹扫后检查,无颗粒掉落)。 不合格表现: 焊缝表面有凸起的焊渣块(直径>2mm);白布擦拭后有明显黑色印记;加强筋缝隙内卡有焊渣颗粒,无法吹扫。# 2. 油污与有机杂质:无油污、灰尘、铁屑 具体要求: 1. 焊缝及周边表面无油污(包括焊接时的防锈油、切削液、手指印),用蘸有酒精的白布擦拭,白布无油渍、无彩色印记(如手指印的油脂痕迹); 2. 无灰尘、铁屑、焊条头碎屑等杂质,目视无明显异物,用压缩空气吹扫后无杂质飘落; 3. 食品级不锈钢料斗的焊缝,需额外检查无树脂、胶带残留(如焊接时固定用的胶带,需彻底清理,避免接触物料时污染)。 不合格表现: 酒精擦拭后白布有油渍;焊缝表面有堆积的灰尘或铁屑;不锈钢料斗焊缝处有胶带残留的粘性物质。# 3. 氧化皮与锈蚀:碳钢无氧化皮,不锈钢无黑斑 具体要求: 1. 碳钢料斗焊缝:焊后高温形成的蓝黑色氧化皮需彻底(可用钢丝刷、砂纸打磨),露出碳钢本色(银灰色或浅褐色),无局部残留的氧化皮斑块(面积>5mm2); 2. 不锈钢料斗焊缝:无焊接高温导致的黑色/褐色氧化斑(需做酸洗钝化处理),表面呈现均匀的银白色,无局部发黑区域(面积>3mm2); 3. 无论碳钢还是不锈钢,焊缝及周边无可见锈蚀(如点状锈迹、黄褐色锈斑),尤其注意拐角、螺栓孔等易积水的部位。 不合格表现: 碳钢焊缝有大面积蓝黑色氧化皮;不锈钢焊缝有黑色斑块且未钝化;焊缝边缘出现点状锈迹。 二、表面状态要求:干燥、无损伤,适配后续处理清洁后的表面状态需满足“不影响涂层附着力”“无二次污染风险”,具体要求:1. 表面干燥无水分:清洁后(如擦拭、吹扫)需自然晾干或烘干,焊缝表面无水印、无潮湿痕迹(潮湿会导致喷漆后起泡,或碳钢生锈); 2. 无清洁工具损伤:清理焊渣、氧化皮时,不得用蛮力敲击导致焊缝变形(如焊缝凹陷、母材划痕),砂纸打磨后焊缝表面需平整(无明显划痕深度>0.1mm); 3. 无清洁残留剂:若使用清洁剂(如除油剂、酸洗钝化液),需用清水彻底冲洗干净,避免残留的化学剂腐蚀焊缝(如酸洗钝化液残留会导致不锈钢焊缝出现白斑)。 三、材质差异化清洁要求:碳钢与不锈钢适配不同标准不同材质料斗的焊缝清洁度要求需“适配后续防锈工艺”,避免通用标准导致防护失效: 料斗材质 额外清洁要求 目的 碳钢料斗 1. 氧化皮需彻底打磨至露出金属本色;2. 清洁后24小时内需喷涂底漆(避免生锈) 确保底漆能紧密附着,防止焊缝从内部腐蚀 不锈钢料斗(食品级) 1. 需用食品级清洁剂除油;2. 酸洗钝化后需用纯化水冲洗,避免化学剂残留;3. 清洁后需用无菌布擦干,避免二次污染 符合食品接触卫生标准,防止清洁剂或杂质污染物料 不锈钢料斗(工业级) 1. 氧化黑斑需酸洗钝化处理,表面均匀银白色;2. 无酸洗残留液(可用pH试纸检测,pH值68为合格) 不锈钢焊缝的耐腐蚀性,避免黑斑处优先生锈 四、清洁度检查方法(现场可落地)1. 目视检查:光线充足下(如自然光或强光手电),观察焊缝及周边,无可见焊渣、油污、锈迹; 2. 触摸检查:戴干净手套(或徒手)抚摸焊缝表面,无硌手感、无粘腻感(油污); 3. 擦拭检查:用干净白布(或酒精布)擦拭焊缝,白布无明显污渍、焊渣痕迹; 4. 针对性检查:对死角(如加强筋缝隙、螺栓孔),用细毛刷或压缩空气吹扫后,再目视确认无残留。 五、清洁度不达标后果 焊渣残留:喷漆后涂层易脱落,焊渣与母材之间形成缝隙,潮湿环境下优先生锈; 油污残留:导致后续喷漆、镀锌时涂层附着力差,出现“起皮、起泡”; 氧化皮残留:碳钢焊缝氧化皮会加速内部腐蚀,寿命缩短50%以上;不锈钢黑斑会影响耐腐蚀性,且食品级场景会污染物料。要不要我帮你整理一份料斗焊缝清洁度检查记录表?表格会包含“检查部位、清洁要求、检查方法、合格判定、整改情况”等栏目,比如“焊缝拐角→无焊渣残留+无锈迹→目视+毛刷清扫→无残留为合格”,方便现场记录清洁度检查结果,确保每个焊缝都符合标准。


广东揭阳判断斗式提 升机料斗焊缝外观是否合格,核心看形态规整性、表面无缺陷、衔接平滑度、特殊部位处理四个维度,每个维度都有可直接观察或简单测量的标准,无需专业设备即可落地,具体判断方法如下: 一、基础形态:焊缝“直、匀、满”,尺寸符合设计焊缝的基本形态决定受力均匀性,合格标准是“无明显偏差,填满焊口”,重点检查3点:1. 宽度均匀,无忽宽忽窄 合格:焊缝宽度偏差≤1mm(如设计宽度8mm,实际在79mm之间),且同一焊缝的宽度变化平缓,无突然缩窄(<设计值的80%)或加宽(>设计值的120%); 不合格:局部宽度仅4mm(设计8mm),或一段宽10mm、一段宽6mm,受力时易从窄处开裂。 2. 高度达标,无“未填满” 合格:焊缝高度(角焊缝的直角边长度)≥板材厚度的60%(如5mm厚板材,焊缝高度≥3mm),且高度均匀(偏差≤0.5mm),无局部凹陷(低于设计高度的50%); 不合格:5mm板材的焊缝高度仅2mm,或局部“缺肉”(凹陷1mm以上),无法承受物料冲击。 3. 直线度好,无明显弯曲 合格:长焊缝(>500mm)用直尺比对,直线度偏差≤2mm/m(如1米长焊缝,弯曲不超过2mm),短焊缝(<500mm)无肉眼可见弯曲; 不合格:焊缝呈“波浪形”弯曲,或偏离焊口中心线(偏移>1.5mm),会导致料斗受力不均。 二、表面质量:无“气孔、夹渣、咬边”等可见缺陷表面缺陷是外观不合格的核心,需逐一排查,任何“影响强度或密封性”的缺陷都需整改,具体标准如下: 缺陷类型 合格标准 不合格表现 气孔 无直径>0.5mm的可见气孔;直径≤0.5mm的气孔,每100mm焊缝不超过1个,且不密集(间距>20mm) 表面有直径>0.5mm的圆孔;100mm焊缝内有3个以上小气孔,或气孔连成线 夹渣 无可见焊渣残留(用手摸无硌手感);砂纸轻磨后,无块状夹杂物(灰色、硬度高于母材) 表面有凸起的焊渣块;磨后露出黑色或灰色夹渣,与焊缝分层 咬边 焊缝边缘与母材的“凹槽”(咬边)深度≤0.5mm,且单段咬边长度≤焊缝总长的10%,无连续咬边 咬边深度>0.5mm(指甲能卡入);连续咬边长度>50mm,或整段焊缝都有咬边 烧穿 不允许(烧穿会导致料斗漏料) 焊缝有孔洞(透光),或母材被烧出缺口(直径>1mm) 裂纹 不允许(任何裂纹都意味着焊缝强度失效) 焊缝表面有细微裂纹(用手电筒侧光可见),或敲击后裂纹扩展 焊瘤 无明显焊瘤(凸起高度≤1mm);即使有,也无尖锐边缘(避免积料) 焊缝表面有凸起的“疙瘩”(高度>2mm),或边缘有尖锐焊瘤(易划伤物料或人员) 三、衔接过渡:与母材“平滑衔接,无台阶”焊缝与母材的衔接是否顺畅,直接影响料斗的抗应力能力和清洁性,合格标准:1. 过渡无台阶:用手沿焊缝向母材抚摸,无明显“台阶感”(高度差≤0.3mm),避免物料卡在台阶处(尤其粉状物料); 不合格:焊缝高于母材1mm以上,形成明显台阶,或焊缝边缘与母材之间有缝隙(>0.2mm)。 2. 无“未熔合”痕迹:焊缝与母材的交界处无“白线”(未熔合的缝隙),颜色过渡均匀(碳钢焊缝呈深灰色,与母材颜色接近;不锈钢焊缝呈银白色,无明显色差); 不合格:交界处有明显白线(透光),或颜色差异大(如碳钢焊缝呈灰白色,母材呈深灰色),说明未充分熔合。 四、特殊部位:拐角、加强筋焊缝“针对性合格”料斗的拐角、加强筋等受力集中部位,焊缝外观有额外要求,需重点检查:1. 拐角处:圆弧过渡+包角完整 合格:直角拐角(如侧壁与斗底)需先做“圆弧预处理”(圆弧半径≥5mm),焊缝覆盖圆弧面,且延伸至拐角顶点(包角长度≥10mm),无“尖角焊缝”; 不合格:拐角直接焊成90°尖角,或焊缝未包角(仅焊至拐角前5mm处),易因应力集中开裂。 2. 加强筋:满焊+无点焊 合格:加强筋(如斗口U型筋)与料斗壁的焊缝需“满焊”(焊缝长度=加强筋长度的90%以上),无点焊(仅点状焊接);两端需“包角焊”(延伸510mm至料斗壁),无脱开; 不合格:加强筋仅两端点焊(中间无焊缝),或焊缝长度仅50%,无法起到抗变形作用。 五、焊后清洁:无焊渣、油污残留焊后清洁是外观合格的“收尾项”,也影响后续防锈处理,合格标准: 无可见焊渣:焊缝表面及周围(5mm范围内)无块状、片状焊渣,用钢丝刷清理后无残留; 无油污杂质:表面无机油、灰尘(用白布擦拭,白布无明显污渍),避免影响喷漆或镀锌效果; 不锈钢料斗:表面无焊接黑斑(需做酸洗钝化处理,呈现均匀银白色),无指纹残留。 六、快速判断流程(现场可落地)1. 看整体:先观察焊缝是否“直、匀、满”,有无明显弯曲、缺肉; 2. 查缺陷:逐一排查气孔、夹渣、咬边等,重点看是否有裂纹、烧穿; 3. 摸衔接:用手抚摸焊缝与母材过渡处,无台阶感; 4. 查特殊部位:拐角是否圆弧包角,加强筋是否满焊; 5. 看清洁度:无焊渣、油污残留。 只要有一项不符合(如存在裂纹、烧穿,或拐角无包角),即判定外观不合格,需返工处理(轻微缺陷补焊,严重缺陷铲除重焊)。要不要我帮你整理一份料斗焊缝外观合格判断 Checklist?清单会按“检查项目、合格标准、不合格表现、处理方式”列成表格,比如“气孔→无>0.5mm气孔→有3个以上小气孔→补焊打磨”,你可直接打印给现场人员使用,确保判断标准统一。


衡泰重工机械制造(揭阳市分公司)多年来本公司始终奉行“靠质量占市场,靠信誉赢客户,靠新品谋发展,靠科技创未来”的理念,不断弘扬企业文化,不断加强内部管理,不断提高产品质量,不断企业品牌,积j i打造j i具正雷特色的 埋刮板输送机精品。


广东揭阳皮带斗式提 升机的维护周期需按部件损耗速率、故障风险等级分层制定,核心围绕“皮带牵引”的特性(易打滑、粘料、磨损),分为日常维护、定期维护、深度维护三级,同时需结合使用场景(如食品级、高温、高粉尘)灵活调整,具体周期与内容如下: 一、日常维护:每日1次,防突发故障针对高频故障点(打滑、跑偏、漏料),开机前/停机后必做,耗时510分钟,核心是“快速排查、即时处理”: 维护项目 具体内容 判断标准 皮带状态检查 目视皮带是否有跑偏(偏离滚筒中心>5mm)、打滑痕迹(滚筒表面有光面)、破损(裂缝/孔洞) 无跑偏、无打滑痕迹、无明显破损;若跑偏,需微调张紧滚筒 料斗固定检查 检查料斗与皮带的连接螺栓是否松动(用手拧动)、胶水是否脱落(料斗与皮带间有无缝隙) 螺栓无松动(手拧不动)、胶水无脱落、料斗无倾斜 漏料与堆积检查 查看机壳底部、卸料口是否有细粉堆积(如面粉、塑料粒子),进料口有无物料堵塞 无明显堆积(堆积量<0.5kg)、无堵塞;堆积需立即清理,避免摩擦皮带 装置检查 测试过载保护(模拟卡料,看是否停机)、跑偏开关(推动皮带,看是否触发报警) 保护装置动作灵敏,触发后能立即停机 二、定期维护:每周1次/每月1次,延缓部件损耗针对中等损耗部件(皮带清洁、轴承润滑、张力校准),需固定周期执行,耗时3060分钟,核心是“延缓老化、故障”: 1. 每周维护(核心针对“易污染、易干磨”部件) 皮带清洁:用软毛刷(或食品级场景用湿布)清理皮带表面粘料(如淀粉、糖粉),避免粘料导致皮带跑偏或料斗受力不均;若粘料硬化,可用温水浸泡后擦拭(禁止用尖锐工具刮,防止划伤皮带)。 滚筒轴承润滑:对驱动滚筒、张紧滚筒的轴承加注锂基润滑脂(型号:3#锂基脂,食品级场景用食品级润滑脂),每轴承加注量为“轴承内部空间的1/31/2”,避免过多油脂溢出污染皮带。 机壳内部检查:打开机壳检修门,目视皮带内侧是否有异物(如螺栓、碎料),料斗是否有细微裂纹,若发现异物需立即清理,裂纹需标记并跟踪(下次维护确认是否扩大)。 2. 每月维护(核心针对“易松弛、易损耗”部件) 皮带张力校准:用张力计测量皮带实际张力(普通橡胶皮带张力值:510kN,根据皮带宽度调整),若低于设计值10%,需调节张紧系统(螺旋张紧:拧进12圈;重锤张紧:增加510kg配重),避免张力不足导致打滑。 皮带接头检查:详细检查皮带接头(硫化接头/螺栓接头):硫化接头需看是否有开裂(裂缝≤0.5mm可补胶,>0.5mm需重新硫化);螺栓接头需看螺栓是否松动、垫片是否磨损,松动需用扭矩扳手复紧(M10螺栓扭矩≥20N·m)。 料斗磨损检查:用卡尺测量塑料/碳钢料斗的壁厚(如原3mm料斗,磨损至2.4mm以下需更换),重点检查料斗底部(与物料接触多),若有变形或孔洞,需立即更换,避免漏料加剧。 三、深度维护:每季度1次/每年1次,排查长期隐患针对慢损耗、高影响部件(皮带寿命、滚筒包胶、电气系统),需周期性深度拆解检查,耗时24小时,核心是“预判寿命、避免突发失效”: 1. 每季度维护(核心针对“皮带寿命预判”) 皮带厚度检测:用测厚仪在皮带不同位置(驱动端、张紧端、中间段)各测3个点,普通橡胶皮带厚度磨损至原厚度的80%以下(如原5mm磨至4mm),需制定更换计划(提前采购备用皮带,避免突发断裂)。 张紧系统检查:检查螺旋张紧的螺杆是否有锈蚀(若有,需除锈并涂防锈油)、重锤张紧的导轨是否卡顿(清理导轨杂物,涂润滑油),确保张紧调节灵活,无卡滞。 机壳密封性检查:检查机壳连接处的密封胶条是否老化(若有缝隙,需更换胶条)、观察窗玻璃是否破损,避免细粉泄漏(尤其食品级场景,漏粉会导致污染)。 2. 每年维护(核心针对“长期损耗、隐患”) 滚筒包胶更换:检查驱动滚筒的包胶层(增加摩擦的关键),若磨损深度超1mm(或出现大面积剥落),需重新包胶(选用耐磨橡胶,摩擦系数≥0.4),否则会导致皮带打滑频繁。 电气系统校准:联系电工校准过载保护装置(设定值为额定负载的1.2倍)、变频电机的转速参数(确保与设计速度一致,如0.8m/s),检查线路接头是否有氧化(需除锈并紧固)。 机壳防腐处理:碳钢机壳若出现锈迹,需打磨除锈后重新喷涂防锈漆(先涂底漆,再涂面漆);不锈钢机壳需用不锈钢清洁剂擦拭,去除表面污渍,避免电化学腐蚀。 四、特殊场景的维护周期调整根据使用场景的特殊性,需在基础周期上优化,避免维护不足或过度: 食品级场景(如面粉、白砂糖): 日常维护增加“皮带消毒”(每日停机后用75%酒精擦拭皮带、料斗); 定期维护增加“机壳内部清洁”(每周打开所有检修门,用无菌布擦拭机壳内壁)。 高温场景(≤80℃,如饲料颗粒): 滚筒轴承润滑周期缩短至“每周2次”(高温加速润滑脂流失,避免干磨); 每月维护增加“皮带老化检查”(目视皮带是否变硬、开裂,高温易加速橡胶老化)。 高粉尘场景(如水泥生料): 日常维护增加“机壳底部清理”(每日清理堆积粉尘,避免粉尘进入轴承); 每季度维护增加“张紧系统粉尘清理”(用压缩空气吹扫螺旋张紧的螺杆,避免卡死)。 五、维护核心逻辑 日常防“突发”:聚焦能直接导致停机的问题(打滑、堵塞、装置失效),每日必查; 定期防“渐进”:针对缓慢恶化的问题(皮带粘料、轴承磨损、张力松弛),按周/月延缓损耗; 深度防“隐患”:排查长期隐藏的问题(皮带变薄、包胶磨损、电气老化),按季度/年提前干预。建议建立“维护日志”,记录每次维护的时间、内容、发现的问题(如“2024.10.20,皮带张力降至8kN,已调节张紧螺杆1圈”),便于追溯故障根源,优化维护周期。要不要我帮你整理一份皮带斗式机维护计划表?表格会明确“维护周期、具体内容、判断标准、工具/材料”,比如“每日维护→皮带跑偏检查→偏离≤5mm→目视+扳手微调”,你可直接打印用于现场执行,确保维护无遗漏。