以下是:广西省贵港市【数控等离子切割机 光纤激光切割机厂家排名多年行业积累】的产品参数
以下是:广西省贵港市【数控等离子切割机 光纤激光切割机厂家排名多年行业积累】的图文视频
【华宇诚】持续拓展产品矩阵,现有
港南1500w光纤激光切割机、
覃塘国产光纤激光切割机价格、
港北全自动激光切割机、
桂平龙门激光切割机、
百色便携式石材切割机、
崇左数控光纤切割机、
来宾板管光纤一体机、
北海管材打孔激光切管机等,满足不同场景需求。
【数控等离子切割机 光纤激光切割机厂家排名多年行业积累】,
华宇诚数控科技(贵港市分公司)为您提供
【数控等离子切割机 光纤激光切割机厂家排名多年行业积累】产品案例,联系人:
,电话:
【18552715028】。 广西壮族自治区,贵港市 贵港市,古称贵州、贵县,别称荷城,位于中华人民共和国广西壮族自治区东南部,广西壮族自治区辖地级市,西江流域中游,浔郁平原中部,是珠江—西江经济带重要节点城市,大西南出海通道的重要门户,中缅油气管道天然气管道终点。贵港港为中国西部地区内河大港,智慧城市试点城市,西江黄金水道流经市境。东临梧州、南临玉林和钦州、西接南宁、北邻来宾。总面积10602平方千米。截至2022年末,贵港市常住人口435.56万人。
为了给您提供更的【数控等离子切割机 光纤激光切割机厂家排名多年行业积累】产品信息,我们上传了的产品视频。请花几分钟时间观看,您会发现更多惊喜。
以下是:广西贵港【数控等离子切割机 光纤激光切割机厂家排名多年行业积累】的图文介绍
华宇诚数控科技(贵港市分公司)是专业研发、生产、销售量【1500w光纤激光切割机、精细等离子切割机、台式石材切割机、高功率光纤切割机、碳钢激光切割机、交换台激光切割机】产品的企业之一,厂家位于江夏区庙山工业园特1号,厂家自创立以来,始终秉持专业、专注、专一的经营理念,全力开发满足各领域需求的高品质【1500w光纤激光切割机、精细等离子切割机、台式石材切割机、高功率光纤切割机、碳钢激光切割机、交换台激光切割机】产品,在国内【1500w光纤激光切割机、精细等离子切割机、台式石材切割机、高功率光纤切割机、碳钢激光切割机、交换台激光切割机】产品领域拥有很高的声誉。


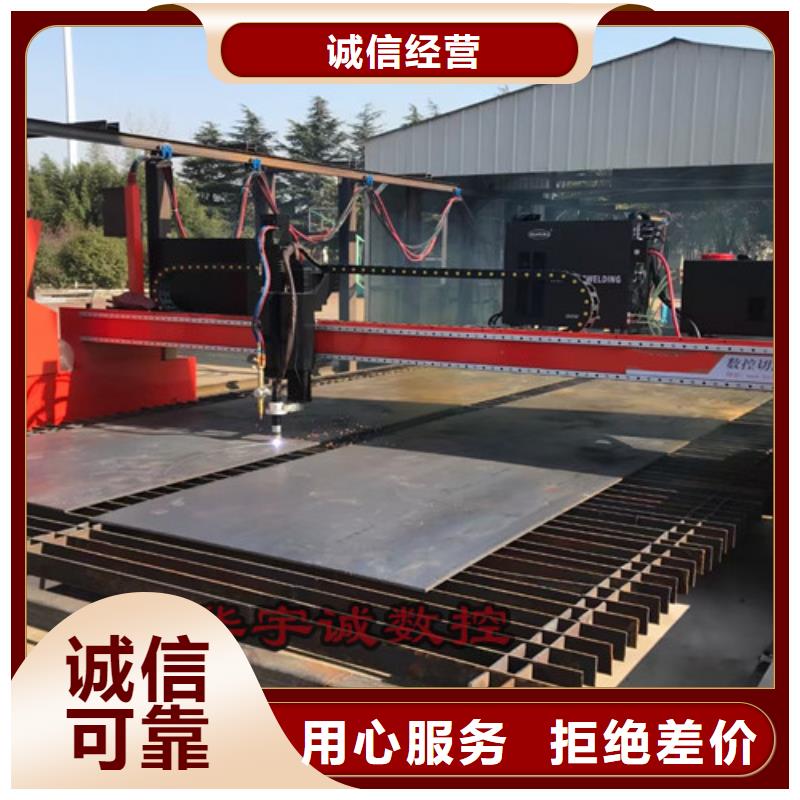
数控等离子切割机在机械加工行业的重要作用超乎你的想象!
1. 数控等离子切割机是什么?
数控等离子切割机是一种高科技机器,它通过使用等离子切割技术和计算机数控技术,在金属、合金、碳钢、铝材等金属材料上进行切割。
2. 能切割的材料有哪些?
数控等离子切割机可以切割铝板、铝合金、铜板、钢板、不锈钢板、合金板等金属材料,还可以切割不同种类厚度不同的工件,从而满足机械加工行业的不同需求。
3. 数控等离子切割机的应用场景有哪些?
数控等离子切割机可以广泛应用于冶金、汽车、机械、船舶、仪器仪表、电子、压力容器等若干工业领域。在制造汽车、卡车、飞机、火车等交通工具时,数控等离子切割机的应用是必不可少的一环。
4. 数控等离子切割机的优点是什么?
数控等离子切割机可以将制造成本降到 。切割加工更快、更,制作过程更加,并且能够实现量产,有效保证工作质量和工效。
更为关键的是,数控等离子切割机的成本也相对较低,所以相对较小企业也可以拥有自己的数控等离子切割机,从而在市场竞争中获取更多的优势。


数控等离子切割机切割质量的评价指标这一节我们谈一下数控等离子切割机切割质量的评价指标,对于数控等离子切割机切割质量的评价指标,相信大家都不是很清楚,接下来就由武汉耐霸小编来给大家介绍一下。 数控等离子切割机切割质量的评价指标目前还没有性的标准,只有行业标准:即《热切割等离子弧切割、质量和尺寸偏差》(JB/T 10045.4-1999)。对等离子弧切割质量的评价主要包括以下几个方面: 一、切口的宽度:它是评价切割机切割质量的重要特征值之一,也反映切割机所能切割小圆的半径尺寸。它是以切口宽处的尺寸来计量的,大部分等离子切割机的切口宽度在0.15~6mm之间。造成的影响:1、过宽的切口不仅会浪费材料,也会降低切割速度和增大能耗。2、切口宽度主要与喷嘴孔径有关,一般来说,切口宽度总是要比喷嘴孔径大10%~40%。3、当切割厚度增加时,往往需要使用更大的喷嘴孔径,切口也将随之加宽。4、切口宽度增加,会使割件的变形量增大。二、表面粗糙度:它用来描述切口表面的外观,确定切割后是否需要再加工。它是测量切口深度2/3处横断面上的Ra值。由于切割气流的作用在切割前进方向上产生纵向振动的结果,主要形式是切割波纹。一般要求氧乙炔法切割后的表面粗糙度:1级Ra≤30μm,2级Ra≤50μm,1级Ra≤100μm。等离子弧切割的切口Ra值通常超过火焰切割的水平,但是低于激光切口Ra值(小于50μm)三、切口棱边的方形度:它也是反映切割质量的重要参数,关系到切割后所需要再加工程度。该指标常用垂直度U或角度公差来表示。一般来说:等离子弧切割时其U值与板厚及工艺参数关系密切,通常在U≤(1%~4%)δ(δ为板厚),激光切割U≤0.5mm。四、热影响区的宽度:该指标对于那些可硬化或可热处理的低合金钢或合金钢非常重要,过宽的热影响区宽度会明显改变切口附近的性能。空气等离子弧切割的热影响区宽度在0.3mm左右,水下等离子弧切割时,热影响区宽度还可以更窄。五、挂渣量:是描述热切割后在切口下缘粘附的氧化物熔渣或重新凝固材料的多少。挂渣的等级通常是靠肉眼观测来确定的,一般用无、轻微、中等和严重等术语来描述。另外,对割缝直线度、上缘的熔化度以及缺口等也应该有相应的要求。

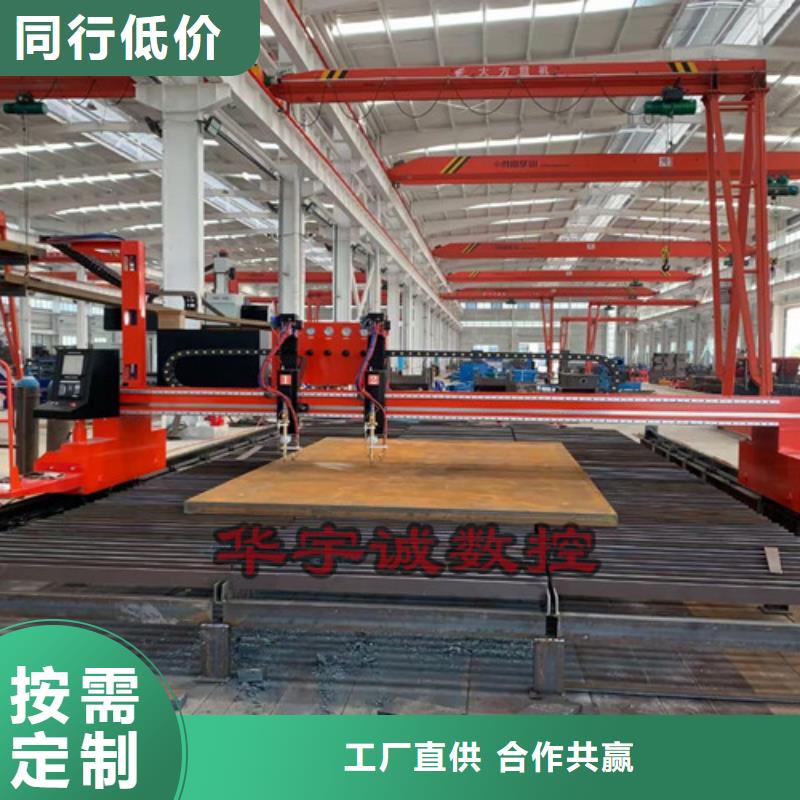
数控等离子切割机的加工质量对于企业生产具有十分重要的意义,在目前等离子切割所应用的多个领域中,对于精度及坡口斜度的改进将为企业的二次加工带来显著效益,今天,我们专门找来影响等离子切割质量的五项重要因素,为方便用户深入了解这五大参量对于数控等离子切割机加工质量的改进与实际操作,下面我们将分别予以介绍。一、数控等离子切割机工作气体数控等离子切割机工作气体与流量是影响切割质量效果的一项主要参数,目前所普遍采用空气等离子切割只为众多工作气体中的一类,概因使用成本相对较低而得到广泛普及,但从加工效果来说的确有所欠缺,我们所指的数控等离子切割机工作气体包括切割气体和协助气体,有些设备还要求起弧气体,通常要根据切割材料的种类,厚度和切割方法来选择合适的工作气体。切割气体既要保证等离子射流的形成,又要保证去掉切口中的熔融金属和氧化物。过大的气体流量会带走更多的电弧热量,使得射流的长度变短,导致切割能力下降和电弧不稳;过小的气体流量则使等离子弧失去应有的挺直度而使切割的深变浅,同时也容易产生挂渣;所以气体流量一定要与切割电流和速度很好的配合。现在的等离子弧切割机大多靠气体压力来控制流量,因为当割炬孔径一定时,控制了气体压力也就控制了流量。切割一定板厚材料所使用的气体压力通常要按照客户提供的数据选择,若有其它的特殊应用时,气体压力需要通过实际切割试验来确定。常用的工作气体有:氩气、氮气、氧气、空气以及H35、氩-氮混合气体等。1.空气中含有体积分数约78%的氮气,所以利用空气切割所形成的挂渣情况与用氮气切割时很想像;空气中还含有体积分数约21%的氧气,因为氧的存在,用空气的切割低碳钢材料的速度也很高;同时空气也是很经济的工作气体。但单独使用空气切割时,会有挂渣以及切口氧化、增氮等问题,而且电极和喷嘴的寿命较低也会影响工作效率和切割成本。2.氧气可以提高切割低碳钢材料的速度。使用氧气进行切割时,切割模式与火焰切割很想像,高温高能的等离子弧使得切割速度更快,但是必须配合使用抗高温氧化的电极,同时对电极进行起弧时的防冲击保护,以延长电极的寿命。3.氢气通常是作为协助气体与其它气体混和作用,气体H35(氢气的体积分数为35%,其余为氩气)是等离子弧切割能力好的气体之一,这主要得利于氢气。由于氢气能显著提高电弧电压,使氢等离子射流有很高的焓值,当与氩气混合使用时,其等离子射流的切割能力大大提高。一般对厚度70mm以上的金属材料,常用氩+氢作为切割气体。若使用水射流对氩+氢气等离子弧进一步压缩,还可获得更高的切割效率。4.氮气是一种常用的工作气体,在有较高电源电压的条件下,氮气等离子弧有较好的稳定性和比氩气更高的射流能力,即使是切割液态金属粘度大的材料如不锈钢和镍基合金时,切口下缘的挂渣量也很少。氮气可以单独使用,也可以同其它气体混和使用,如自动化切割时经常使用氮气或空气作为工作气体,这两种气体已经成为高速切割碳素钢的标准气体。有时氮气还被用作氧等离子弧切割时的起弧气体。5.氩气在高温时几乎不与任何金属发生反应,氩气等离子弧很稳定。而且所使用的喷嘴与电极有较高的使用寿命。但氩气等离子弧的电压较低,焓值不高,切割能力有限,与空气切割相比其切割的厚度大约会降低25%。另外,在氩气保护环境中,熔化金属的表面张力较大,要比在氮气环境下高出约30%,所以会有较多的挂渣问题。即使使用氩和其它气体的混合气切割也会有粘渣倾向。因此,现已很少单独使用纯氩气进行等离子切割。


【数控等离子切割机 光纤激光切割机厂家排名多年行业积累】_华宇诚数控科技(贵港市分公司),固定电话:【18552715028】,移动电话:【18552715028】,联系人:,广西省贵港市江夏区庙山工业园特1号。