
联系我们
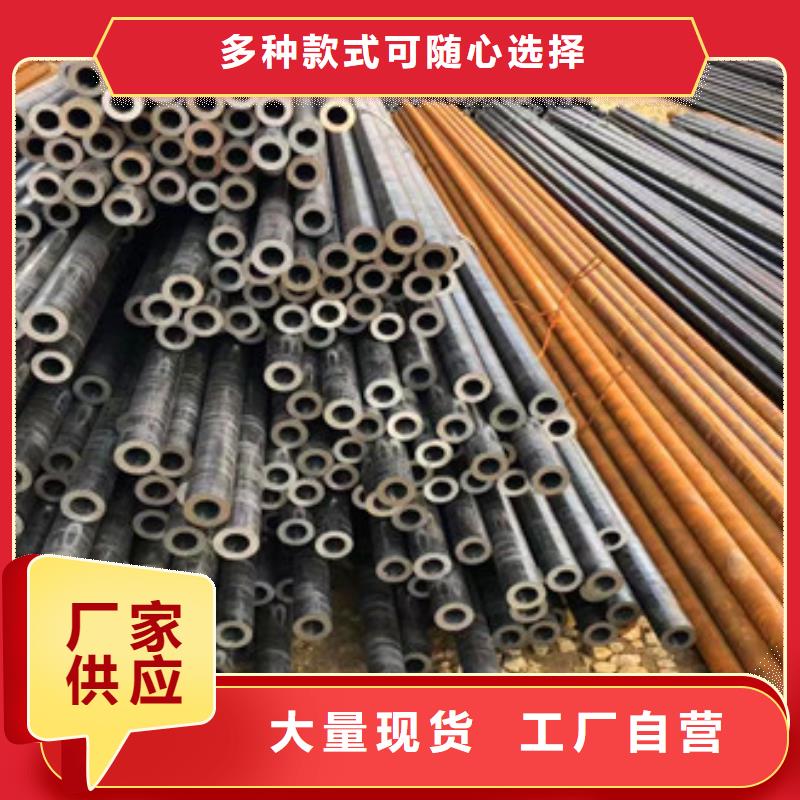
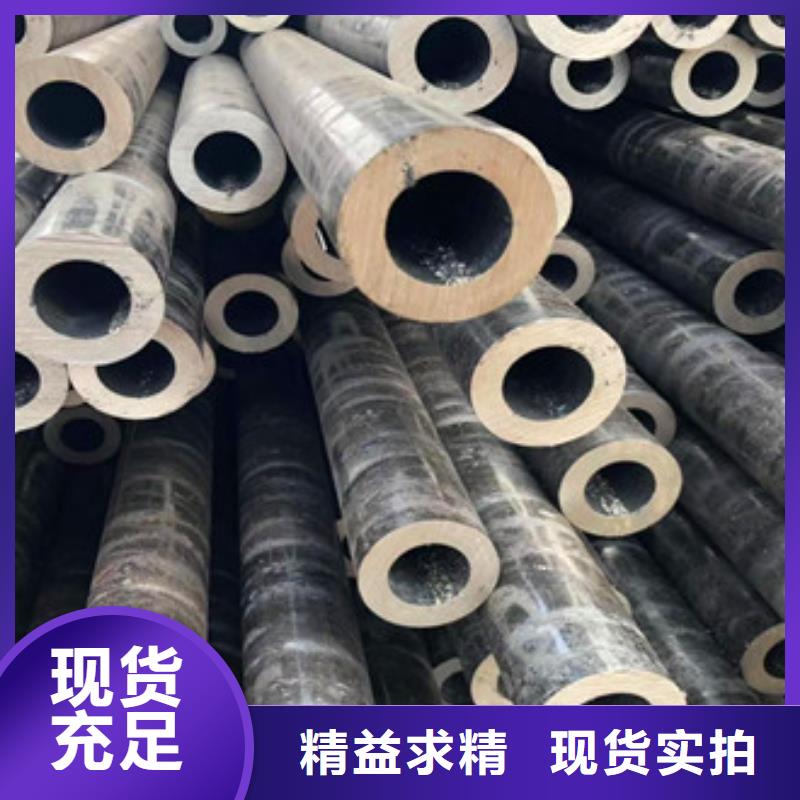
无缝钢管16mn厚壁管价格低
更新时间:2026-10-30 09:59:59 ip归属地:新余,天气:多云,温度:18-26 浏览次数:236 公司名称: 天祥钢管(新余市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 电议 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 范围 | 无缝钢管16mn厚壁管供应范围覆盖江西省 南昌市、景德镇市、九江市、赣州市、萍乡市、新余市、吉安市、上饶市、抚州市、宜春市、鹰潭市 渝水区、分宜县等区域。 |




| 产品名称 | 现货材质 | 执行标准 | 现货规格 | 产品应用 |
| 高压化肥管 | 10 20 16Mn | GB6479-2000 | ∮8-1240*1-200 | 适用于工作温度为-40--400℃工作压力为10-32Mpa的化工设备及管道 |
| 输送流体管 | 10#、20# ASTM A106A,B,C、A53A,B 16Mn<Q345A.B.C.D.E> | GB/T8163-2008 ASTM A106 ASTM A53 | ∮8-1240*1-200 | 适用于输送流体的一般无缝钢管 |
| 一般结构管 | 10#、20#、45#、27SiMn ASTM A53A,B 16Mn<Q345A,B,C,D,E> | GB/T8162-2008 GB/T17396-2009 ASTM A53 | ∮8-1240*1-200 | 适用于一般结构,工程支架、机械加工等 |
| 石油套管 | J55、K55、N80、L80 C90、C95、P110 | API SPEC 5CT ISO11960 | ∮60.23-508.00 *4.24-16.13 | 油管用于油井中抽取石油或天然气套管用作油气井的井壁 |


①热轧无缝钢管主要生产工序(△主要检验工序):
管坯准备及检查△→管坯加热→穿孔→轧管→钢管再加热→定(减)径→热处理△→成品管矫直→精整→检验△(无损、理化、台检) →入库
②冷轧(拔)无缝钢管主要生产工序:
坯料准备→酸洗润滑→冷轧(拔)→热处理→矫直→精整→检验
一般的无缝钢管的生产工艺可以分为冷拔与热轧两种,冷轧无缝钢管的生产流程一般要比热轧要复杂,管坯首先要进行三辊连轧,挤压后要进行定径测试,如果表面没有响应裂纹后圆管要经过割机进行切割,切割成长度约一米的坯料。然后进入退火流程,退火要用酸性液体进行酸洗,酸洗时要注意表面是否有大量的起泡产生,如果有大量的起泡产生说明钢管的质量达不到相应的标准。外观上冷轧无缝钢管要短于热轧无缝钢管,冷轧无缝钢管的壁厚一般比热轧无缝钢管要小,但是表面看起来比厚壁无缝钢管更加明亮,表面没有太多的粗糙,口径也没有太多的毛刺。
热轧无缝钢管的交货状态一般是热轧状态经过热处理后进行交货。热轧无缝钢管在经过质检后要经过工作人员的严格的手工挑选,在质检后要进行表面涂油,然后紧接着是多次的冷拔实验,热轧处理后要进行穿孔的实验,如果穿孔扩径过大就要进行矫直矫正。在矫直后再由传送装置传送到探伤机进行探伤实验, 贴上标签、进行规格编排后放置到到仓库当中。
圆管坯→加热→穿孔→三辊斜轧、连轧或挤压→脱管→定径(或减径)→冷却→矫直→水压试验(或探伤)→标记→入库 无缝钢管是用钢锭或实心管坯经穿孔制成毛管,然后经热轧、冷轧或冷拨制成。无缝钢管的规格用外径*壁厚毫米数表示。
热轧无缝管外径一般大于32mm,壁厚2.5-200mm,冷轧无缝钢管外径可以到6mm,壁厚可到0.25mm,薄壁管外径可到5mm壁厚小于0.25mm,冷轧比热轧尺寸精度高。
一般用无缝钢管是用10、20、30、35、45等优质碳结钢16Mn、5MnV等低合金结构钢或40Cr、30CrMnSi、45Mn2、40MnB等合结钢热轧或冷轧制成的。10、20等低碳钢制造的无缝管主要用于流体输送管道。45、40Cr等中碳钢制成的无缝管用来制造机械零件,如汽车、拖拉机的受力零件。一般用无缝钢管要保证强度和压扁试验。热轧钢管以热轧状态或热处理状态交货;冷轧以热处理状态交货。
热轧,顾名思义,轧件的温度高,因此变形抗力小,可以实现大的变形量。以钢板的轧制为例,一般连铸坯厚度在230mm左右,而经过粗轧和精轧,终厚度为1~20mm。同时,由于钢板的宽厚比小,尺寸精度要求相对低,不容易出现板形问题,以控制凸度为主。对于组织有要求的,一般通过控轧控冷来实现,即控制精轧的开轧温度、终轧温度.圆管坯→加热→穿孔→打头→退火→酸洗→涂油(镀铜)→多道次冷拔(冷轧)→坯管→热处理→矫直→水压试验(探伤)→标记→入库。

无缝管线管主要用于井口附近输送高压油气。随着硫化氢腐蚀问题的日益严重,抗硫无缝管线管的研制迫在眉睫,而抗硫性能的好坏是关键。探讨了影响抗氢致裂纹(HIC)性能的介质与材料因素,认为Cu、Ni的加入可以提高无缝管线管材料的HIC性能,降低钢中的S含量,经喷硅钙粉处理还可降低氢鼓泡的敏感性。
随着石油和天然气开采的日益深入,开采条件复杂且处于含硫环境的油气井越来越多,硫化氢腐蚀问题非常尖锐。近年来,国内外对抗硫无缝管线管的需求不断增加。无缝管线管主要用于井口附近输送高压油气,是采用无缝管生产方式制造的没有焊缝的钢管。本文拟对抗硫无缝管线管的研制作一讨论。
1 试验方法
根据ISO3183标准,采用浸入法,在实验室冶炼7炉1 t钢锭,经过锻造、穿孔、顶管及张减制造成管,在钢管上截取20 mm×100 mm×5 mm板厚或管厚试样,将其浸入按标准规定配置的溶液中,96 h后取出并垂直轧向取截面,用金相法计算3个参量(裂纹长度率CLR、裂纹厚度率CTR、开裂敏感率CSR),以此来比较抗氢致裂纹(HIC)敏感性。
2 影响HIC性能的因素
2.1 介质因素
1) pH值。大量的研究结果表明,在pH为1~6的范围内,氢鼓泡的敏感性随pH的增加而降低,当pH>6时,则不发生氢鼓泡[1]。
2) H2S浓度。硫化氢的浓度愈高,则氢鼓泡的敏感性愈大。
3) 氯离子。在pH 值为3.5~4.5 的范围内,Cl-的存在,使腐蚀速度增加,氢鼓泡的敏感性增加。
4) 温度。25℃时CLR ,氢鼓泡的敏感性 于25℃时,升温使腐蚀反应及氢扩散速度加快,从而氢鼓泡的敏感性增加。而高于25℃以后,由于H2S浓度的下降,反而使氢鼓泡的敏感性下降。
5) 时间。试验采用96 h作为对比,一般情况下随试验时间的增加,腐蚀程度趋向严重。
2.2 材料因素
2.2.1 化学成分的影响
在实验室冶炼了一轮根据不同级别设计的钢种,具体成分见表1,并对其进行HIC浸泡试验。从浸泡后的试样表面观察,B2、B6、B7的鼓泡面积明显多于B9、B10,裂纹敏感性指标结果见表2。从表2 可看出,B2、B6、B7 的抗HIC 性能明显劣于B9、B10。表1 中B2、B6、B7 钢种不含Cu、Ni,而B9、B10 钢种则含有Cu、Ni。由此可见,Cu、Ni 的加入,使腐蚀产物在钢的表面形成了保护膜,抑制了表面的腐蚀反应,从而降低氢的逸出,减少了氢从环境中进入钢的基体,降低氢鼓泡敏感性,增加了抗HIC 的性能,这与Oriani 的研究结果[2] 非常吻合,而且Oriani 还指出只有加入0.2 %的Ni 及大于0.2 %的Cu才能产生效果。

| 生产方法 | 基 本 工 序 | ||
| 穿 孔 | 轧管 | ||
| 热 轧 法 | 在自动轧管机组上 轧制 | 圆管坯在二辊式穿孔机 上穿孔 | 在带回送辊的二辊式轧 管机上带短顶头轧制 |
| 在周期轧管机组上 轧制 | 圆钢锭或管坯在二辊式 穿孔机上穿孔; 方形或多角形钢锭在水 压机上穿孔 | 在带变断面孔型的周期 轧管机上带长芯棒轧制 | |
| 在连续式轧管机组 上轧制 | 圆管坯在三辊或二辊式 穿孔机上穿孔; 连铸方坯或方钢锭在二 辊式压力穿孔机上穿孔 | 在7~9架连轧管机上长 芯棒轧制; 附带张力减径机 | |
| 在三辊轧管机组上 轧制 | 圆管坯在二辊式穿孔机 上穿孔; 连铸坯在三辊式穿孔机 上穿孔 | 在三辊式斜轧机上带长 芯棒轧制 | |
| 在延伸轧管机组上 轧制 | 在二辊式穿孔机上穿孔 | 在带圆盘形拉力导辊的 二辊斜轧机上带长芯棒 轧制 | |
| 在行星式轧管机组 上轧制 | 采用铸造空心管坯 | 在行星式轧管机上轧制 | |
| 生产方法 | 基 本 工 序 | ||
| 穿 孔 | 轧管 | ||
| 顶管法 | 在水压机上冲成杯形毛 管 | 在顶管机上顶制 | |
| 挤压法 | 管坯加热后在挤压机上 挤压成型 | 可继续轧制或拔制 | |
| 冷轧法 | 用热轧管料在冷轧管机 上轧制 | ||
| 冷拔法 | 用热轧或冷轧管料在冷 拔机上拔制 | ||
| 炉 焊 | 链式炉焊 | 加热的管坯通过焊管模 成型 | 成型同时焊接 |
| 连续炉焊 | 加热的管坯在辊式成型 焊接机上弯曲成型 | 成型同时焊接 | |
| 电 焊 | 电阻焊 | 在辊式成型机上连续弯 曲成型 | 在电阻焊管机上焊接 |
| 电弧焊 | 在压力机上压制成型或 在辊式弯曲机上卷曲成 型(直缝),在成型机上连 续弯曲成型(螺旋缝) | 在埋弧自动焊管机上焊 接 | |
| 电感焊 | 在辊式成型机上连续弯 曲成型 | 在电感焊管机上焊接 | |


天祥钢管(新余市分公司)位于大东钢管城6号 ,本公司专业生产 热镀锌方管。 公司拥有专业的设计及施工团队,可以根据客户不同需求进行设计制作产品。我们依靠先进的生产设备、专业的设计研发团队、高质量、合理的价格及完善的售后服务体系。始终坚持“诚信为本、质量保证、客户为主的原则,以合格的产品引导市场,备受广大客户的青睐。 公司始终秉承“求实、创新、诚信、的企业宗旨,竭诚为您提供的服务,期待与您结成事业上的同盟,共谋发展,共创辉煌! 服务热线:052788266888052788266888 欢迎来电咨询或到厂实地考察!