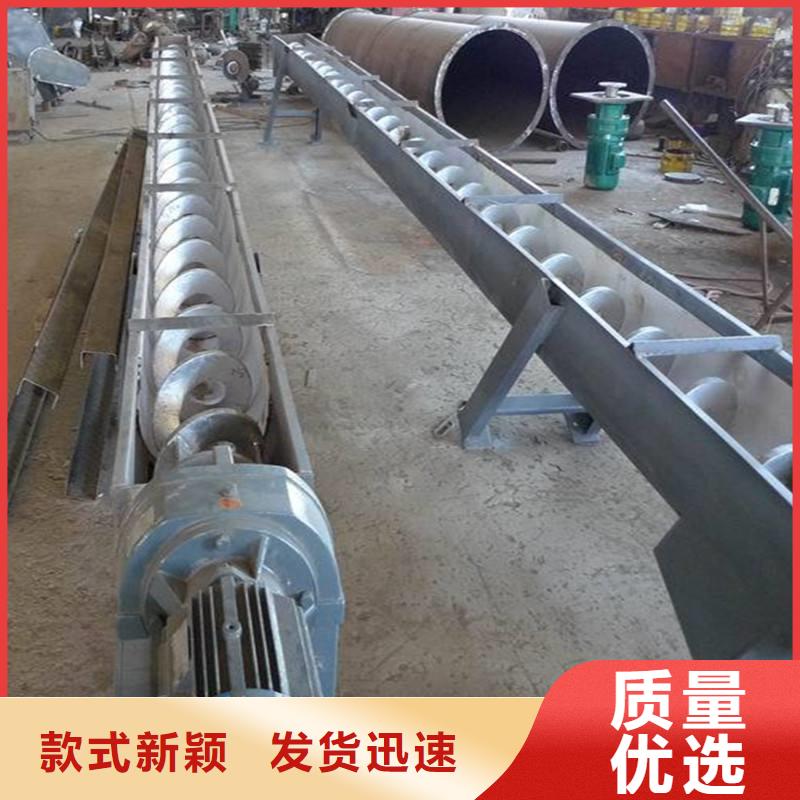
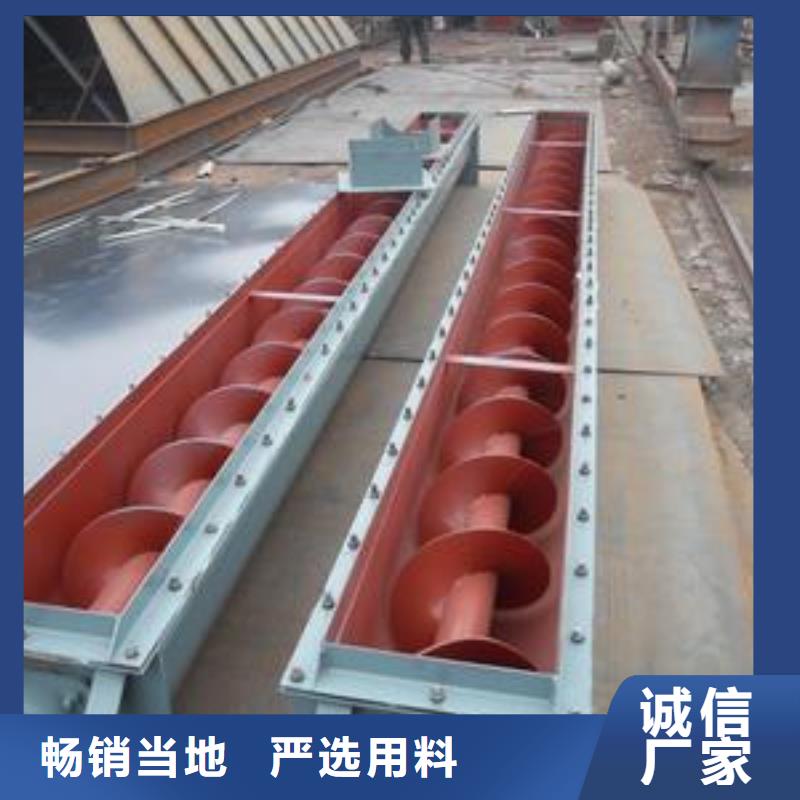


LS100螺旋输送机8米多少钱产品的真实面貌,远比文字描述来得丰富和生动。点击观看我们的视频,让产品自己为您讲述它的故事。
以下是:四川眉山LS100螺旋输送机8米多少钱的图文介绍
衡泰重工机械制造(眉山市分公司)长年专业从事生产、销售 埋刮板输送机。专业性强、产品齐全、给客户提供合理的价格、优质的产品,真诚的服务理念、完善的服务体系。公司一贯坚持“质量di yi,用户至上,优质服务,信守合同”的宗旨,凭借着高质量的产品,良好的信誉,优质的服务,以质量为保证、产品畅销全国。竭诚与国内外商家双赢合作!我们用激情与毅力打造品牌,用良心与责任坚守质量,用勤奋与智慧开拓创新,用拼搏与汗水续写辉煌………诚为业之基,信为商之魂!
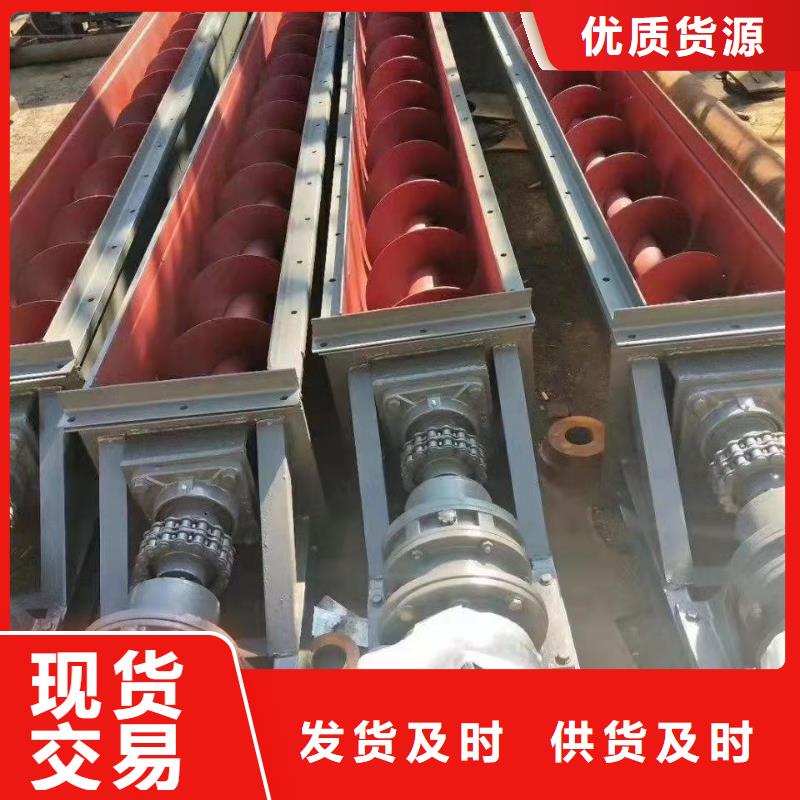

四川眉山螺旋叶片与机壳间隙过大或过小,都会直接影响输送效率、加剧部件损耗,甚至导致设备故障,核心影响集中在输送性能、磨损程度和运行稳定性上。间隙过大的主要影响输送效率下降:物料易从间隙中回流、打滑,尤其粉状或小颗粒物料,实际输送量可能降低 10%-30%,无法达到设计产能。物料残留增多:间隙处易堆积物料,长期堆积会结块、发霉(如粮食类),不仅增加清理难度,还可能污染后续输送物料。运行噪音增大:物料在间隙中碰撞、摩擦,结合螺旋转动的离心力,会产生额外的撞击声,尤其输送块状物料时更为明显。能耗浪费:部分动力用于克服物料回流的阻力,导致电机负荷变相增加,能耗上升但输送效果不佳。间隙过小的主要影响部件磨损加剧:螺旋叶片与机壳(或堆积的物料)直接摩擦,叶片边缘易磨损、变薄,机壳内壁也会出现划痕,严重时导致叶片变形、机壳渗漏。易卡料堵塞:若物料含大块杂质、结块或湿度较高,间隙过小会阻碍物料通过,导致卡在叶片与机壳之间,引发设备卡顿甚至电机过载跳闸。维护成本上升:磨损部件的更换频率大幅增加,且卡料后清理耗时费力,停机维护时间延长,影响连续生产。高温风险:摩擦产生的热量会使局部温度升高,尤其输送高温物料时,可能加速材质老化,甚至引发物料自燃(如煤粉、木屑等易燃物料)。要不要我帮你整理一份螺旋输送机间隙调整操作指南,明确不同物料、设备型号对应的调整步骤和校验方法?


四川眉山管式螺旋输送机也被称为四川眉山本地螺旋给料机在实体螺旋叶片的连续冷轧成型工艺中,校平处理的目的主要有以下几点: 提高尺寸精度:钢带在生产、运输和存储过程中,可能会出现波浪形、镰刀弯等形状缺陷,以及厚度不均匀的情况。校平处理可以通过多辊矫直机等设备,对钢带进行反向弯曲和挤压,使其厚度均匀、表面平整,从而保证后续冷轧成型的实体螺旋叶片的外径、螺距等尺寸精度,避免因钢带初始形状不良导致叶片尺寸偏差过大。 改善材料性能:校平过程中,钢带会产生微量的塑性变形,这可以钢带内部的部分残余应力,改善材料的内部组织结构,使其力学性能更加均匀稳定,提高钢带的塑性和韧性,有利于后续的冷轧成型加工,减少叶片在成型过程中出现裂纹等缺陷的可能性。 保证成型质量:平整的钢带能够在冷轧过程中与轧辊更好地贴合,受力更加均匀,从而使钢带能够按照设计要求准确地成型为螺旋叶片,避免因钢带不平整导致叶片出现扭曲、螺旋角偏差等质量问题,确保实体螺旋叶片的整体质量和性能。 提高生产效率:经过校平处理的钢带,在冷轧过程中运行更加平稳,能够减少因钢带不平整而引起的设备故障和停机时间,提高生产效率,同时也有助于延长轧辊等设备的使用寿命,降低生产成本。

四川眉山螺旋输送机叶片和壳体间隙调整的核心原则是:全程停机锁能、规范操作流程、做好防护措施,避免机械伤害和意外启动风险。一、作业前准备必须停机断电,拉下总电源开关并挂 “禁止合闸、正在检修” 警示牌,钥匙由作业人员专人保管。清理机壳内残留物料,避免调整时物料掉落砸伤或阻碍操作,同时通风散味(若输送有毒 / 粉尘物料需佩戴防毒面具、防尘口罩)。检查作业工具(扳手、千斤顶、塞尺等)是否完好,千斤顶需放置在平整坚硬地面,搭配防滑垫防止滑脱。作业人员穿戴防护装备,包括帽、防砸鞋、防护手套,长发需盘入帽内,禁止穿宽松衣物(避免卷入部件)。二、作业中规范严禁单人作业,需安排 1 名监护人员在旁观察,随时应对突发情况(如部件松动、千斤顶移位)。调整轴承座、机壳时,紧固 / 松开螺栓需按对角线顺序分步操作,避免单侧受力导致部件偏移或脱落。用千斤顶校正机壳时,禁止直接顶压叶片或机壳薄弱部位,需垫木块分散压力,且千斤顶下方禁止站人。转动螺旋轴测量间隙时,需手动缓慢转动,禁止用工具硬撬或借助电机带动,防止叶片刮擦机壳或夹伤手部。高空作业(调整长距离输送机中段)需搭设稳固脚手架,系好带,工具用绳索拴牢(防止坠落伤人)。三、作业后校验调整完毕后,清理现场工具和杂物,确保机壳内无遗留物品(如垫片、扳手),避免开机后损坏设备。摘除警示牌,由作业人员亲自合闸送电,先进行空转试机 30 分钟,观察有无摩擦异响、振动等异常。试机时作业人员需远离机壳检修口、轴承座等危险部位,禁止在设备运行中伸手触摸间隙或部件。记录调整数据和试机情况,确认无误后,方可恢复正常生产作业。


四川眉山螺旋输送机叶片与机壳间隙调整的核心步骤是:先准备校验→测量定位偏差→针对性调整→复核试机,全程确保同轴度和间隙均匀性。1. 前期准备与确认停机断电并挂 “禁止合闸、正在检修” 警示牌,钥匙专人保管,避免意外启动。清理机壳内残留物料,拆除检修口盖板,确保作业空间无遮挡;通风散味(有毒 / 粉尘物料需佩戴防护装备)。准备工具:水平仪、塞尺(0.02-10mm)、扳手、千斤顶、不同厚度垫片、百分表、记号笔。检查部件状态:确认叶片无严重变形、机壳无破裂,轴承无卡滞,排除需更换部件的情况。2. 基准测量与偏差定位测同轴度:将百分表吸附在机壳上,探针接触螺旋轴表面,手动缓慢转动轴体,记录径向跳动值(允许偏差≤0.3mm),标记偏移方向。测间隙分布:用塞尺测量叶片与机壳上、下、左、右四点的间隙,每 2-3m 设一个测量点(长距离输送机),记录各点数据,确定间隙过大 / 过小的区域和偏差值。分析偏差原因:若四周间隙不均,多为螺旋轴偏移;若局部间隙异常,可能是机壳变形或叶片磨损。3. 针对性调整操作(1)螺旋轴偏移调整(常见)松螺栓:按对角线顺序松开头部和尾部轴承座的固定螺栓,预留调整余量。加垫片:根据同轴度和间隙偏差,在轴承座底部或侧面加 / 减垫片(垫片厚度 = 间隙偏差值 / 2,保证两侧对称)。校准:手动转动螺旋轴,用百分表复测同轴度,同时用塞尺检查间隙,反复微调轴承座位置,直至四周间隙均匀(差值≤2mm)。锁紧:按对角线顺序分步拧紧轴承座螺栓,力度均匀,避免紧固时移位,拧紧后再次复核间隙。(2)机壳变形 / 倾斜调整校水平:用水平仪测量机壳水平度(允许偏差≤0.5mm/m),若倾斜,松开机壳与底座的连接螺栓,在偏移侧加垫片调整高度。矫变形:若机壳局部凸起,用千斤顶垫木块轻轻顶压变形处,配合塞尺实时监测间隙,直至机壳内壁平整,避免用力过猛损坏机壳。(3)叶片变形 / 磨损调整轻微变形:用扳手轻轻校正叶片边缘,确保叶片与轴垂直、边缘平整,校正后复测间隙。严重磨损 / 变形:更换新叶片,安装时保证叶片与轴的垂直度,再按上述步骤校准整体间隙。4. 复核与试机验收复测:用塞尺逐点检查所有测量位置的间隙,确保均在 3-10mm 合理范围,且两侧间隙差值≤2mm。清理现场:移除机壳内的工具、垫片等杂物,盖好检修口盖板,整理作业现场。试机运行:摘除警示牌,合闸送电,先空转 30 分钟,观察设备有无摩擦异响、振动等异常。验收记录:试机无异常后,停机再次复核间隙,记录调整数据、工具使用情况,确认合格后恢复生产。