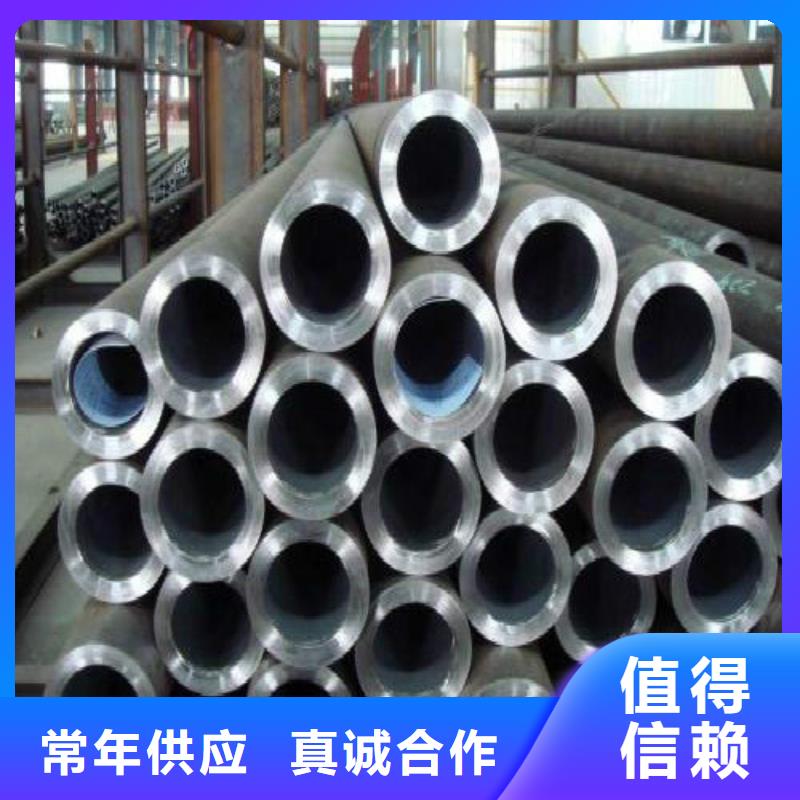
想要探索无缝钢管镀锌方管为品质而生产的奥秘吗?不妨点击这个产品视频,它将带您走进一个精彩绝伦的世界,让您对产品的每一个细节都了如指掌。
以下是:安徽滁州无缝钢管镀锌方管为品质而生产的图文介绍
万弗莱钢(滁州市分公司)主要产品: 精轧螺纹钢,供货及时、服务到位的优势,是广大用户的长期合作伙伴。
追求卓精
卓精不是一个标准,而是一种境界
矢志创新
敢于创新,创造可持续的价值。
绿色责任
善用其效,尽享其能
分享成果
乐人之乐,人亦乐其乐


钢管按横截面积形状的不同可分为圆管和异型管。由于在周长相等的条件下,圆面积 ,用圆形管可以输送更多的流体。此外,圆环截面在承受内部或外部径向压力时,受力较均匀,因此,绝大多数钢管是圆管。
但是,圆管也有一定的局限性,如在受平面弯曲的条件下,圆管就不如方、矩形管抗弯强度大,一些农机具骨架、钢木家具等就常用方、矩形管。根据不同用途还需有其他截面形状的异型钢管。
无缝管厂按生产方法不同可分为热轧管、冷轧管、冷拔管、挤压管等。
热轧无缝管一般在自动轧管机组上生产。实心管坯经检查并表面缺陷,截成所需长度,在管坯穿孔端端面上定心,然后送往加热炉加热,在穿孔机上穿孔。在穿孔同时不断旋转和前进,在轧辊和顶头的作用下,管坯内部逐渐形成空腔,称毛管。再送至自动轧管机上继续轧制。 经均整机均整壁厚,经定径机定径,达到规格要求。利用连续式轧管机组生产热轧无缝钢管是较先进的方法。
若欲获得尺寸更小和质量更好的无缝管,必须采用冷轧、冷拔或者两者联合的方法。冷轧通常在二辊式轧机上进行,钢管在变断面圆孔槽和不动的锥形顶头所组成的环形孔型中轧制。冷拔通常在0.5~100T的单链式或双链式冷拔机上进行。
挤压法即将加热好的管坯放在密闭的挤压圆筒内,穿孔棒与挤压杆一起运动,使挤压件从较小的模孔中挤出。此法可生产直径较小的钢管。
但是,圆管也有一定的局限性,如在受平面弯曲的条件下,圆管就不如方、矩形管抗弯强度大,一些农机具骨架、钢木家具等就常用方、矩形管。根据不同用途还需有其他截面形状的异型钢管。
无缝管厂按生产方法不同可分为热轧管、冷轧管、冷拔管、挤压管等。
热轧无缝管一般在自动轧管机组上生产。实心管坯经检查并表面缺陷,截成所需长度,在管坯穿孔端端面上定心,然后送往加热炉加热,在穿孔机上穿孔。在穿孔同时不断旋转和前进,在轧辊和顶头的作用下,管坯内部逐渐形成空腔,称毛管。再送至自动轧管机上继续轧制。 经均整机均整壁厚,经定径机定径,达到规格要求。利用连续式轧管机组生产热轧无缝钢管是较先进的方法。
若欲获得尺寸更小和质量更好的无缝管,必须采用冷轧、冷拔或者两者联合的方法。冷轧通常在二辊式轧机上进行,钢管在变断面圆孔槽和不动的锥形顶头所组成的环形孔型中轧制。冷拔通常在0.5~100T的单链式或双链式冷拔机上进行。
挤压法即将加热好的管坯放在密闭的挤压圆筒内,穿孔棒与挤压杆一起运动,使挤压件从较小的模孔中挤出。此法可生产直径较小的钢管。


是大型直缝焊管生产企业之一,座落于中国 的钢管生产地-聊城,常年生产销售直缝焊管,Q345B焊管,大口径厚壁直缝焊管,大口径薄壁焊管,直缝焊管生产厂家。地理位置得天独厚,交通运输极为方便。总占地面积30万平方米,公司有专业的高级技工、技师、生产和产品检验人员270人,拥有3条国内先进的螺旋双面埋弧焊钢管生产线,3条热轧热扩无缝钢管生产线,2条大口径钢管生产线。其主导产品是:Φ219mm-Φ3220mm,壁厚5mm-60mm的螺旋双面埋弧焊钢管;Φ16mm-Φ820mm,壁厚2mm-50mm 的热轧热扩无缝钢管。Φ400mm-Φ3600mm,壁厚6mm-120mm 的大口径钢管;产品销往全国28个省、市、自治区,并出口东南亚和中东等 和地区。产品执行API SPEC 5L、5CT 、GB/T9711.2、SY/T5037、GB/T8163、GB/T8162等标准。
螺旋钢管全部采用当今先进的生产设备及美国林肯自动买弧焊机,并配备了在线数字超声波探伤仪、静水压试验机、X射线实时成像机等完备的质检仪器钢管应做机械性能试验、拉伸试验、弯曲试验、压扁试验、导向弯曲试验以及液压试验,并要达到标准规定的要求。钢管应能承受一定的内压力, 试验压力为5.05Mpa,保持时间不小于5S,实验过程中,钢管不出现渗漏现象。电阻焊钢管允许用超声波探伤检验或涡流探伤检验代替液压试验。埋弧焊钢管允许有超声波探伤检验或射线探伤检验代替液压试验。准
大口径直缝钢管国内一般采用GB/T3091-2008、GB/T9711.1-1997、API 5L标准 。
材质
大口径直缝钢管常用材质有Q235A、Q235B、16Mn、20#、Q345、L245、L290、X42、X46、X70、X80、0Cr13、1Cr17、00Cr19Ni11、1Cr18Ni9、0Cr18Ni11Nb公司钢管行业中创立较早,规模大、实力强的企业之一,是大型直缝焊管生产企业之一,座落于中国 的钢管生产地-聊城,常年生产销售直缝焊管,Q345B焊管,大口径厚壁直缝焊管,大口径薄壁焊管,直缝焊管生产厂家。地理位置得天独厚,交通运输极为方便。总占地面积30万平方米,公司有专业的高级技工、技师、生产和产品检验人员270人,拥有3条国内先进的螺旋双面埋弧焊钢管生产线,3条热轧热扩无缝钢管生产线,2条大口径钢管生产线。
螺旋钢管全部采用当今先进的生产设备及美国林肯自动买弧焊机,并配备了在线数字超声波探伤仪、静水压试验机、X射线实时成像机等完备的质检仪器钢管应做机械性能试验、拉伸试验、弯曲试验、压扁试验、导向弯曲试验以及液压试验,并要达到标准规定的要求。钢管应能承受一定的内压力, 试验压力为5.05Mpa,保持时间不小于5S,实验过程中,钢管不出现渗漏现象。电阻焊钢管允许用超声波探伤检验或涡流探伤检验代替液压试验。埋弧焊钢管允许有超声波探伤检验或射线探伤检验代替液压试验。准
大口径直缝钢管国内一般采用GB/T3091-2008、GB/T9711.1-1997、API 5L标准 。
材质
大口径直缝钢管常用材质有Q235A、Q235B、16Mn、20#、Q345、L245、L290、X42、X46、X70、X80、0Cr13、1Cr17、00Cr19Ni11、1Cr18Ni9、0Cr18Ni11Nb公司钢管行业中创立较早,规模大、实力强的企业之一,是大型直缝焊管生产企业之一,座落于中国 的钢管生产地-聊城,常年生产销售直缝焊管,Q345B焊管,大口径厚壁直缝焊管,大口径薄壁焊管,直缝焊管生产厂家。地理位置得天独厚,交通运输极为方便。总占地面积30万平方米,公司有专业的高级技工、技师、生产和产品检验人员270人,拥有3条国内先进的螺旋双面埋弧焊钢管生产线,3条热轧热扩无缝钢管生产线,2条大口径钢管生产线。


无缝钢管是一种具有中空截面、周边没有接缝的长条钢材。
不锈钢无缝管的特点:
其一、该产品的壁厚越厚,它就越具有经济性和实用性,壁厚越薄,无缝管厂的加工成本就会大幅度的上升;其次、该产品的工艺决定它的局限性能,一般无缝钢管精度低:壁厚不均匀、管内外表光亮度低、定尺成本高,且内外表还有麻点、黑点不易去除;其三、它的检测及整形必须离线处理。因此它在高压、高强度、机械结构用材方面体现了它的优越性。
不锈钢管的种类:
接轧制方法分热轧、热挤压和冷拔(轧)不锈钢管。
按不锈钢金相组织不同分半铁素体半马氏体系不锈钢管、马氏体不锈钢管、奥氏体系不锈钢管、奥氏体-铁素铁系不锈钢管等。
不锈钢管规格及外观质量:
A、按GB14975-94《不锈钢无缝钢管》规定,钢管通常长度(不定尺)热轧钢管1.5~10m,热挤压钢管等于和大于1m。冷拔(轧)钢管壁厚0.5~1.0mm者,1.0~7m;壁厚大于1.0mm者,1.5~8m。
B、热轧(热挤压)钢管的直径54~480mm共45种;壁厚4.5~45mm共36种。冷拔(轧)钢管的直径6~200mm共65种;壁厚0.5~21mm共39种。
C、钢管内外表面不得有裂缝、折叠、龟裂、裂纹、轧折、离层和结疤缺陷存在,这些缺陷应完全掉(供机械加工用管除外),后不得使壁厚和外径超过负偏差。凡不超过允许负偏差的其他轻表面缺陷可不。
D、直道允许深度。热轧、热挤压钢管、直径小于和等于140mm的不大于公称壁厚的5%, 深度不大于0.5mm;冷拔(轧)钢管不大于公称壁厚的4%, 深度不大于0.3mm。
不锈钢无缝管的特点:
其一、该产品的壁厚越厚,它就越具有经济性和实用性,壁厚越薄,无缝管厂的加工成本就会大幅度的上升;其次、该产品的工艺决定它的局限性能,一般无缝钢管精度低:壁厚不均匀、管内外表光亮度低、定尺成本高,且内外表还有麻点、黑点不易去除;其三、它的检测及整形必须离线处理。因此它在高压、高强度、机械结构用材方面体现了它的优越性。
不锈钢管的种类:
接轧制方法分热轧、热挤压和冷拔(轧)不锈钢管。
按不锈钢金相组织不同分半铁素体半马氏体系不锈钢管、马氏体不锈钢管、奥氏体系不锈钢管、奥氏体-铁素铁系不锈钢管等。
不锈钢管规格及外观质量:
A、按GB14975-94《不锈钢无缝钢管》规定,钢管通常长度(不定尺)热轧钢管1.5~10m,热挤压钢管等于和大于1m。冷拔(轧)钢管壁厚0.5~1.0mm者,1.0~7m;壁厚大于1.0mm者,1.5~8m。
B、热轧(热挤压)钢管的直径54~480mm共45种;壁厚4.5~45mm共36种。冷拔(轧)钢管的直径6~200mm共65种;壁厚0.5~21mm共39种。
C、钢管内外表面不得有裂缝、折叠、龟裂、裂纹、轧折、离层和结疤缺陷存在,这些缺陷应完全掉(供机械加工用管除外),后不得使壁厚和外径超过负偏差。凡不超过允许负偏差的其他轻表面缺陷可不。
D、直道允许深度。热轧、热挤压钢管、直径小于和等于140mm的不大于公称壁厚的5%, 深度不大于0.5mm;冷拔(轧)钢管不大于公称壁厚的4%, 深度不大于0.3mm。


试验方案 拉伸试验 弯曲试验 冲击韧性试验aky(J/cm2)
抗拉强度δb/Mpa 断裂部位 弯曲角度 面弯 背弯 焊缝 熔合线 热影响区(HAZ)
方案Ⅰ 550/530 母材 50。 合格 合格 84.8 162 135.6
方案Ⅱ 525/520 母材 50。 合格 合格 79.4 109.2 96.7
15CrMo焊接工艺
2.1 焊接材料
针对15CrMo钢的焊接性及现场高压管道的工作特点,根据以往的经验,参照国外提供的焊接工艺卡,我们选择了两种方案进行焊接试验。
方案Ⅰ:焊接预热,采用ER80S-B2L焊丝,T1G焊打底,E8018-B2焊条,焊条电弧焊盖面,焊后进行局部热处理。
方案Ⅱ:采用ER80S-B2L焊丝,T1G焊打底,E309Mo-16焊条,焊条填充电弧焊盖面,焊后不进行热处理。焊丝和焊条的化学成分及力学性能见表1。
表1 焊接材料的化学成分和力学性能
型号 C Mn Si Cr Ni Mo S P δb/Mpa δ,%
ER80S-B2L≤0.05 0.70.41.2 <0.20.5 ≤0.025 ≤0.025 ≤500 25
E8018-B2 0.070.7 0.3 1.1 0.5 ≤0.04 ≤0.03 550 19
E309Mo-16≤0.12 0.5~2.5 0.9 22.0~25.0 12.0~14.0 2.0~3.0≤0.025≤0.035 550 25
2.2 焊前准备
试件采用15CrMoG无缝钢管,规格为φ325×25,坡口型式及尺寸见图1。
焊前用角向磨光机将坡口内外及坡口边缘50mm范围内打磨至露出金属光泽,然后用丙酮清洗干净。
试件为水平固定位置,对口间隙为4mm,采用手工钨极氩弧焊沿园周均匀点焊六处,每处点固长度应不小于20mm。焊条按表2的规范进行烘烤。
表2 焊条烘烤规范
抗拉强度δb/Mpa 断裂部位 弯曲角度 面弯 背弯 焊缝 熔合线 热影响区(HAZ)
方案Ⅰ 550/530 母材 50。 合格 合格 84.8 162 135.6
方案Ⅱ 525/520 母材 50。 合格 合格 79.4 109.2 96.7
15CrMo焊接工艺
2.1 焊接材料
针对15CrMo钢的焊接性及现场高压管道的工作特点,根据以往的经验,参照国外提供的焊接工艺卡,我们选择了两种方案进行焊接试验。
方案Ⅰ:焊接预热,采用ER80S-B2L焊丝,T1G焊打底,E8018-B2焊条,焊条电弧焊盖面,焊后进行局部热处理。
方案Ⅱ:采用ER80S-B2L焊丝,T1G焊打底,E309Mo-16焊条,焊条填充电弧焊盖面,焊后不进行热处理。焊丝和焊条的化学成分及力学性能见表1。
表1 焊接材料的化学成分和力学性能
型号 C Mn Si Cr Ni Mo S P δb/Mpa δ,%
ER80S-B2L≤0.05 0.70.41.2 <0.20.5 ≤0.025 ≤0.025 ≤500 25
E8018-B2 0.070.7 0.3 1.1 0.5 ≤0.04 ≤0.03 550 19
E309Mo-16≤0.12 0.5~2.5 0.9 22.0~25.0 12.0~14.0 2.0~3.0≤0.025≤0.035 550 25
2.2 焊前准备
试件采用15CrMoG无缝钢管,规格为φ325×25,坡口型式及尺寸见图1。
焊前用角向磨光机将坡口内外及坡口边缘50mm范围内打磨至露出金属光泽,然后用丙酮清洗干净。
试件为水平固定位置,对口间隙为4mm,采用手工钨极氩弧焊沿园周均匀点焊六处,每处点固长度应不小于20mm。焊条按表2的规范进行烘烤。
表2 焊条烘烤规范