| 产品参数 | |
|---|---|
| 产品价格 | 7/kg |
| 发货期限 | 3-5天 |
| 供货总量 | 8988896 |
| 运费说明 | 电议 |
| 产品材质 | 齐全 |
| 加工定制 | 是 |
| 可售卖地 | 全国 |
| 适用领域 | 机械 化工 建材 |
| 产地 | 山东 |
| 材质 | 45# |
| 品牌 | 正昊 |
| 范围 | 精密钢管35CrMo精密管供应范围覆盖山东省、日照市、莒县、东港区、岚山区、五莲县等区域。 |
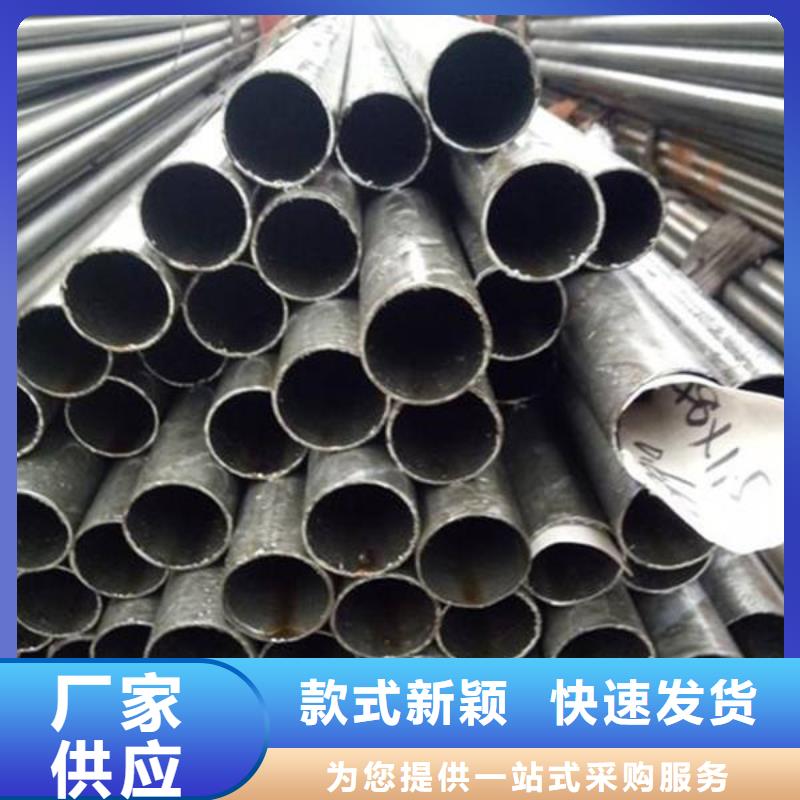
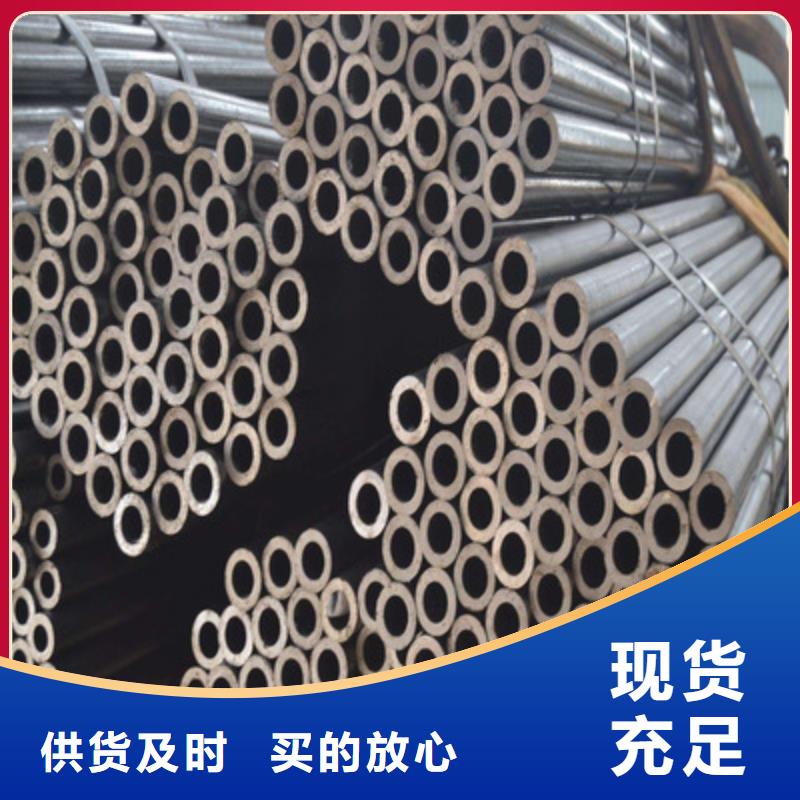

【导语】:【正昊钢管有限公司】以匠心打造多元场景产品,涵盖东港20crmnti冷拉钢管、岚山冷拔无缝异型管、五莲高强度冷拔钢管等。精密钢管35CrMo精密管长期供应_正昊钢管(日照市莒县分公司),固定电话:【17866668618】,移动电话:【17866668618】,联系人:付经理,日照市莒县经济开发区东昌东路当代大厦。 山东省,日照市,莒县 莒县历史悠久,早在5000多年前,莒氏部落先民即在此繁衍生息。莒国曾为“东夷之雄”,商、周、汉三度成国,“春秋莒国、鼎立齐鲁”。县城曾是春秋时期莒国都城所在地,“毋忘在莒”的典故就发生在这里。秦置莒县,已有2000多年历史,莒文化与齐文化、鲁文化并称为山东三大文化。陵阳河遗址出土的原始陶文,比甲骨文还早1500多年,是中国文字的始祖。莒地文物古迹众多,莒子墓、城阳王墓等是省级重点文物保护单位。莒州博物馆是山东省三大县级博物馆之一、山东省十佳博物馆,馆藏文物1.2万余件,其中文物200多件。莒地人杰地灵,中国部文学评论专著《文心雕龙》的作者刘勰,为南北朝时期东莞莒人。境内有A级景区17处。


孔型封闭性差:20#精轧管机孔型中封闭较好的变形段是轧辊喉径,从喉径处往前、往后孔型的封闭性均较差,这对轧制薄壁管不利。轧制薄壁管和极薄壁管导盘消耗量较大:在轧制D/S≥38的荒管时,宽展量大,导盘间距收小,导盘与轧辊之间的间隙小,导盘磨损量大,还容易造成导盘崩边。轧制荒管头尾削尖技术:在连轧管机上将毛管两端削尖减薄是很困难的,因为轧制压力太大,同时也没有用来改变孔型尺寸的适当时间,轧制速度太高。但在20#精轧管机组上,毛管的轧制速度约为连轧管轧机速度的1/6,在轧制管端时就由时间来改变轧辊压下以便得到所希望的管段减薄削尖,以利于张力减径提高成材率,今后,这是一个研究点。
提高芯棒限动速度:目前速度为0.08-0.30m/s。芯棒限动速度过低,芯棒与轧件内表面相对速度大,摩擦力大,芯棒磨损就大;芯棒限动速度高,则有利于金属轴向流动,提高荒管出口速度。但问题是芯棒工作辊家常,芯棒循环线加长,设备投资增加。现在分析计算表明,芯棒限动速度提高至0.08-0.41m/s是比较适合实现的。大直径钢管的生产:目前,国内设计的20#精轧管机的 规格是φ273mm机型,在几乎未加任何设备改造的情况下,轧制荒管的规格达到φ360mm。而根据对斜轧技术的研究,包括对φ720mm的辊式扩管机的研究,20#精轧管机设计φ508mm或φ530mm机型完全可能。

正昊钢管(日照市莒县分公司)秉承“精于设计,工于制造”理念,持续不断的进行 Q355B油缸管、16Mn油缸管、40Cr油缸管、42CrMo油缸管、无缝钢管、无缝管产品研发,创新。提供非标准定制服务,可根据您的实际需求设计加工,量身定制。 具备完整的 Q355B油缸管、16Mn油缸管、40Cr油缸管、42CrMo油缸管、无缝钢管、无缝管制造加工能力,确保 Q355B油缸管、16Mn油缸管、40Cr油缸管、42CrMo油缸管、无缝钢管、无缝管产品即时规模生产、交货准时。
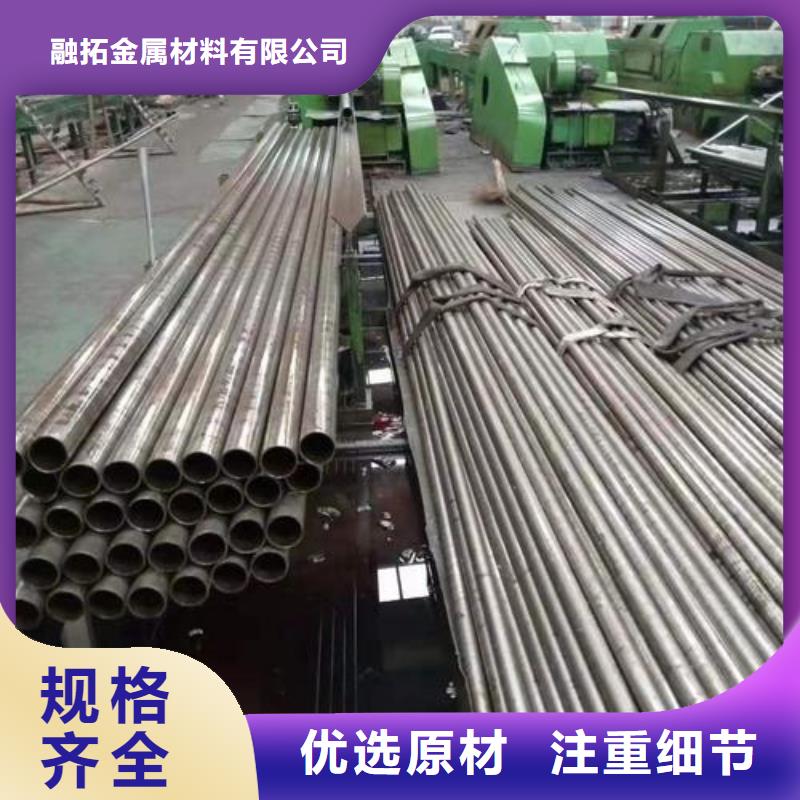

冷作硬化是一种与过程方法加强精密无缝钢管、合金的重要手段(冷加工后,强度明显提高腐烂或合金后),然后是冷冲压工艺方法可能的前提下,有利于形成和不锈钢管的加工,合金金、不适合通过热处理强化。冷拔后,滚动和喷丸处理,可以显著提高表面强度精密无缝钢管材料,零件和部件;
该部分应力,往往超过材料屈服极限的局部应力的某些部分,塑性变形引起的,由于加工硬化限制继续塑性变形的发展,可以提高零部件的度;精密无缝钢管零件在冲压,塑性变形强化的陪同下,转移到周围的非硬化的部分的变形。通过这样反复交替过冷冲压变形得到均匀截面;
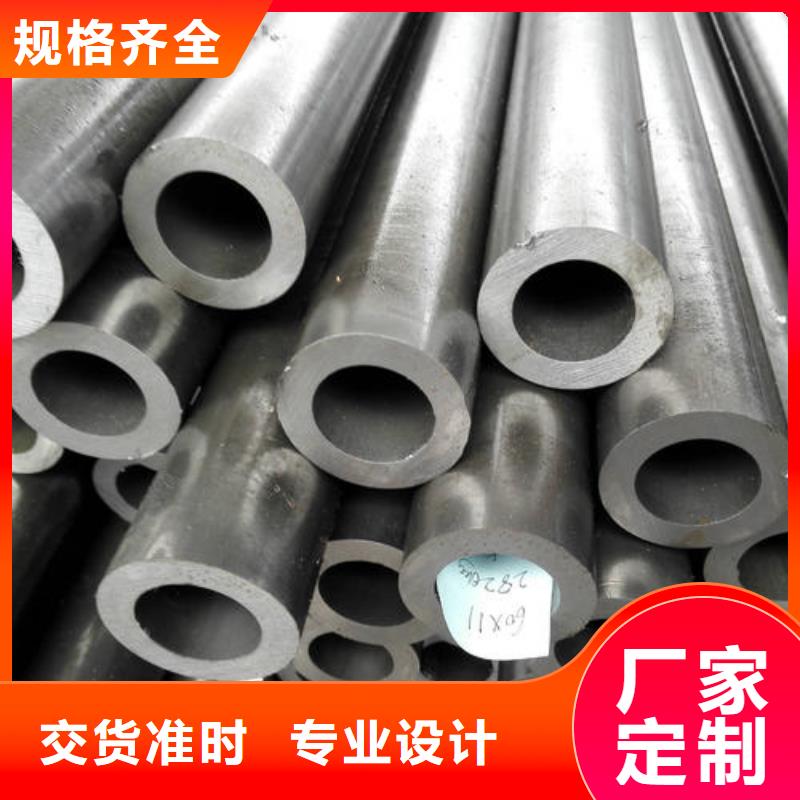
它可以提高低碳钢的切削性能,切削易分离。但工作的精密无缝钢管进一步加工困难的硬化。如冷拔钢丝,由于加工硬化进一步能耗高的画,甚至被破坏,因而必须通过中间退火加工硬化,然后绘制。当切削硬脆工件的表面层,和增加切割速度的切削力,刀具磨损等。冷轧精密无缝钢管具有内外壁无氧化层、承受高压无泄漏、高精度、高光洁度、冷弯不变形、扩口压扁无裂缝、表面已作防锈处理等特点,主要用于机械结构、液压设备及汽车摩托车的气动或液压元件,如气缸或油缸等。

将精轧管送入精轧管机组,经多道轧辊滚压,精轧管逐渐卷起,形成有开口间隙的圆形精轧管,调整挤压辊的压下量,使精轧管间隙控制在1~3mm,并使焊口两端齐平。如间隙过大,则造成邻近效应减少,涡流热量不足,精轧管晶间接合不良而产生未熔合或开裂。如间隙过小则造成邻近效应增大,精轧管热量过大,造成精轧管烧损;或者精轧管经挤压、滚压后形成深坑,影响精轧管表面质量。
精轧管温度主要受高频涡流热功率的影响,根据公式可知,高频涡流热功率主要受电流频率的影响,涡流热功率与电流激励频率的平方成正比;而电流激励频率又受激励电压、电流和电容、电感的影响。激励频率公式为:f=1/[2π式中:f-激励频率;C-激励回路中的电容,电容=电量/电压;L-激励回路中的电感,电感=磁通量/电流上式可知,激励频率与激励回路中的电容、电感平方根成反比、或者与电压、电流的平方根成正比,只要改变回路中的电容、电感或电压、电流即可改变激励频率的大小,从而达到控制精轧管温度的目的。对于低碳钢,精轧管温度控制在1250~1460℃,可满足管壁厚3~5mm焊透要求。另外,精轧管温度亦可通过调节精轧管速度来实现。

【总结】:在日照市莒县本地采买精密钢管35CrMo精密管长期供应到正昊钢管(日照市莒县分公司),无论您是个人用户还是企业采购,我们都将竭诚为您服务。品质保证,价格优惠,厂家直销,欢迎有需要的客户来电。联系人:付经理-【17866668618】。