 ha40.com

产品详细介绍
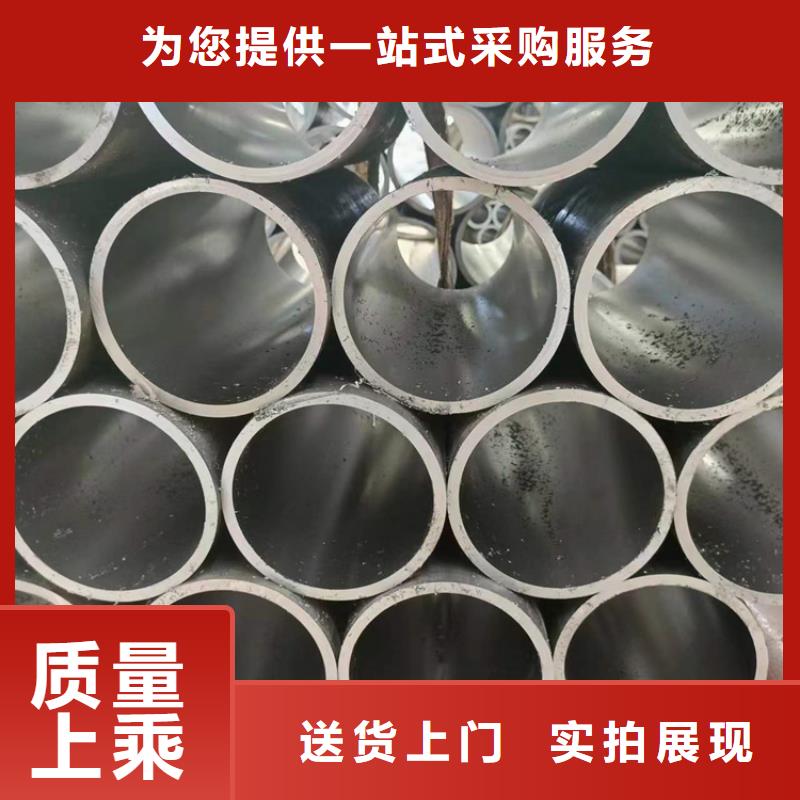
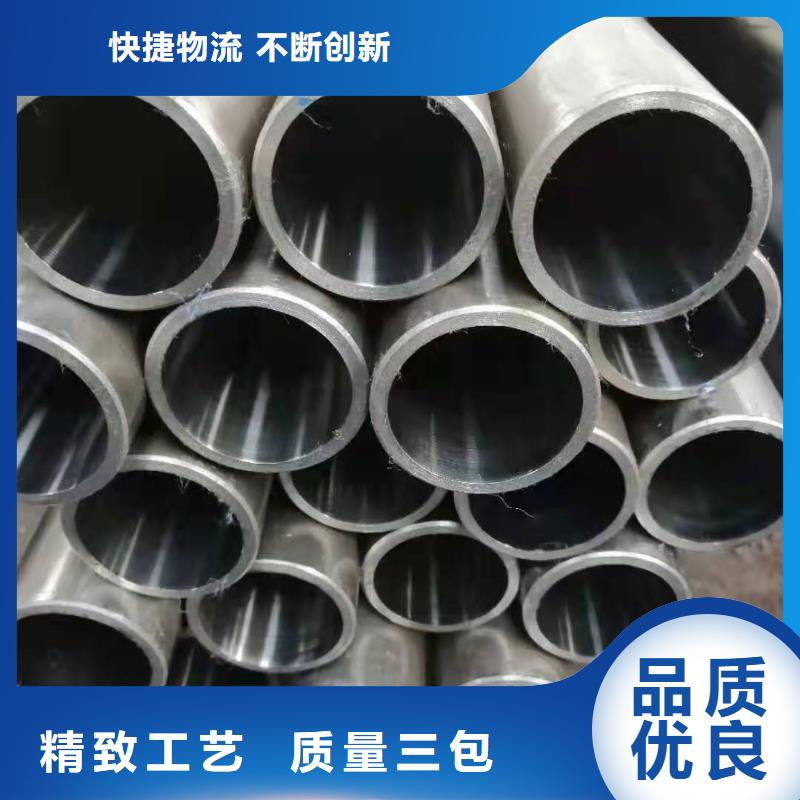
以下是:金华市兰溪市研磨管65*5镀铬管满足客户所需的产品参数
导读 【安达珩磨管】持续拓展产品矩阵,现有金东硬轴、婺城软轴、永康精拔杆、义乌油缸缸芯等,满足不同场景需求。研磨管65*5镀铬管满足客户所需,珩磨管液压机械(金华市兰溪市分公司)为您提供研磨管65*5镀铬管满足客户所需,联系人:高经理,电话:【13184177133】。 浙江省,金华市,兰溪市 城西南兰阴山下有溪,崖岸多兰茞(Chen),溪以兰名,县以溪名,故名兰溪。春秋属越国,宋熙宁六年(1073年),升为望县。明、清和民国初期均为一等县。1985年5月15日,撤兰溪县,设立县级兰溪市。兰溪市公路有金兰线、兰衢线和金岭线,杭、金、衢高速公路从兰溪境内经过。兰溪市是浙江省历史文化名城,中国旅游城市,卫生城市,园林城市。是“中国兰花之乡”,“中国杨梅之乡”,“中国蜜蜂之乡”,“中国织造名城”。兰溪市主要景点有诸葛亮后裔聚居地 第四批全国重点文物保护单位诸葛村,洞府泉流航游之冠地下长河,农业旅游示范点兰花村,第六批全国重点文物保护单位芝堰村古建筑群。
为了给您提供更的研磨管65*5镀铬管满足客户所需产品信息,我们上传了的产品视频。看视频,选购不迷路。
以下是:金华兰溪研磨管65*5镀铬管满足客户所需的图文介绍
珩磨管液压机械(金华市兰溪市分公司)制定了长期的发展战略规划,奉行“高品质、精工艺、重诚信、优服务”的经营理念,以打造成为国内【304不锈钢珩磨管】品牌为企业为目标,形成了以“热情、诚恳、感恩、务实,”为核心的企业价值观,因彼此认同而携手并进,因文化融合而长足发展。为公司的稳定发展奠定了坚实的基础。公司市场定位清晰、技术不断创新、管理理念与国际同步。致力于为广大客户创造兼具高性价比与高品质服务的【304不锈钢珩磨管】产品。珩磨管液压机械(金华市兰溪市分公司)愿与您共同努力,为推动【304不锈钢珩磨管】行业加速发展而奋斗!


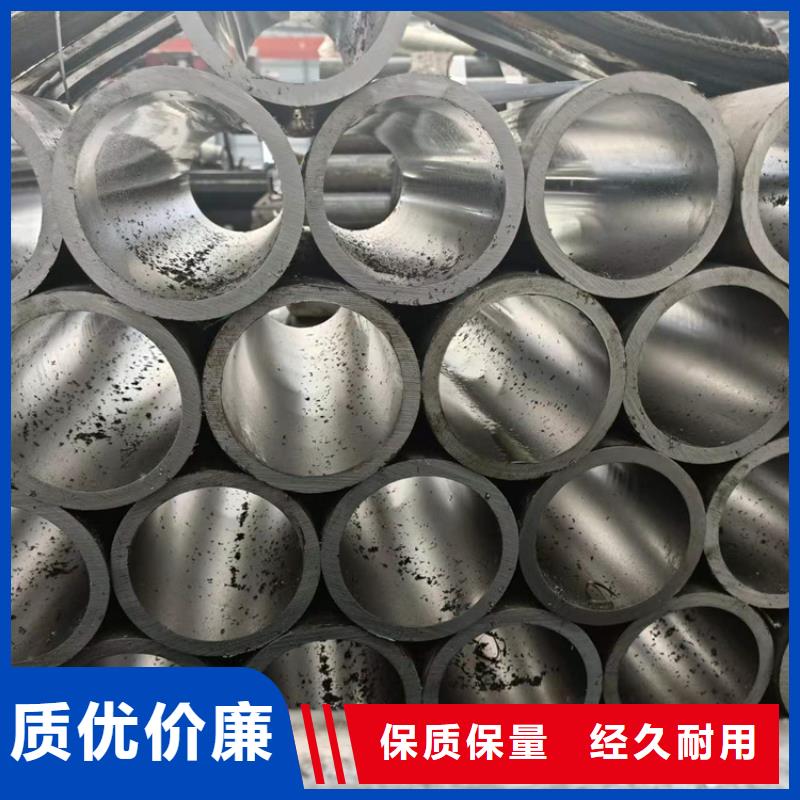
金华兰溪珩磨管油缸管绗磨管绗磨管的特点
1.外径更小。
2.精度高可做小批量生
3.冷拔成品精度高,表面质量好。
4.钢管横面积更复杂。
5.钢管性能更优越,金属比较密。
冷拔油缸管热轧精密钢管是由连铸圆坯或初轧坯经步进梁式加热炉加热,高压水除鳞后送入粗轧机。粗加工材料被切割、尾随,然后送入精轧机进行计算机控制轧制。精轧后,经层流冷却,用卷取机卷取,形成直卷。直发卷发的头尾一般呈舌形和鱼尾形,粗细和宽度的准确性较差。卷重,内径760mm。直发钢卷经切头、切尾、切边、多道次矫直调平等精整线处理后,可再次切割或复卷,成为热轧钢板、热轧扁钢卷、纵剪带钢等产品。通过酸洗去除氧化皮并涂上油,可将热轧精轧钢卷制成热轧酸洗钢卷。研磨管
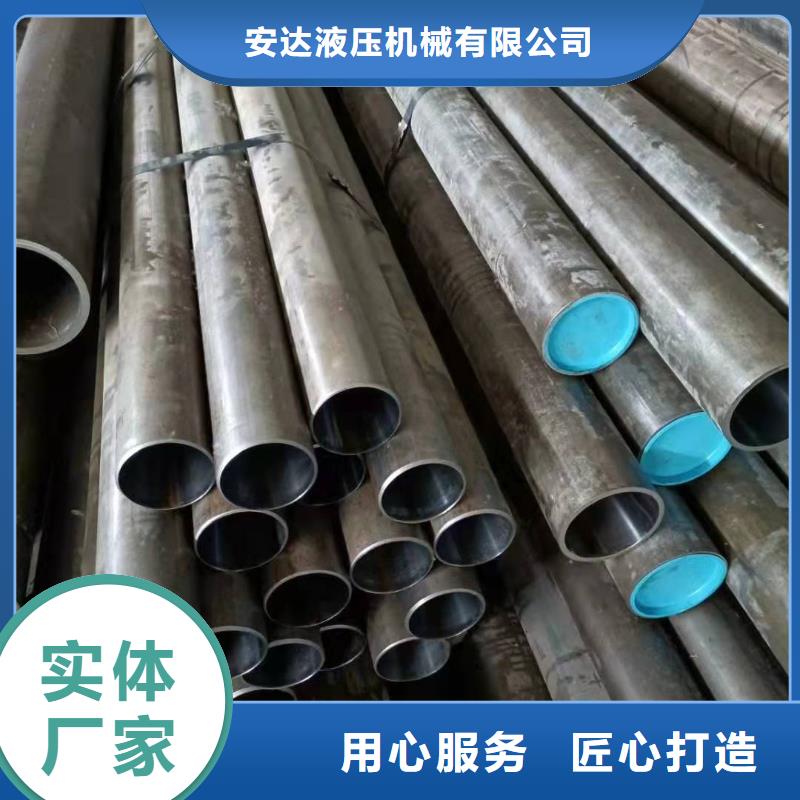

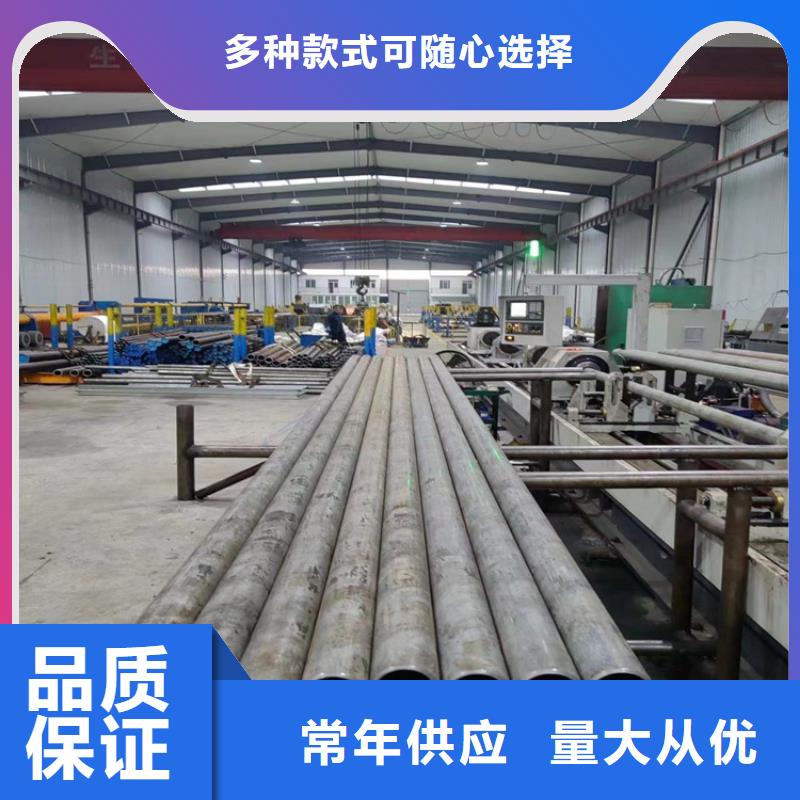
金华兰溪珩磨管油缸管绗磨管无论用何种加工方法加工,在零件表面总会留下微细的凸凹不平的刀痕,出现交错起伏的峰谷现象。滚压加工原理:它是一种压力光整加工,是利用金属在常温状态的冷塑性特点,利用滚压工具对工件表面施加一定的压力,使工件表层金属产生塑性流动,填入到原始残留的低凹波谷中,而达到工件表面粗糙值降低。由于被滚压的表层金属塑性变形,使表层组织冷硬化和晶粒变细,形成致密的纤维状,并形成残余应力层,硬度和强度提高,从而改善了工件表面的耐磨性、耐蚀性和配合性。滚压是一种无切削的塑性加工方法。热轧精密钢管用连铸圆管坯板坯或初轧板坯作原料,经步进式加热炉加热,高压水除鳞后进入粗轧机,粗轧料经切头、尾、再进入精轧机,实施计算机 控制轧制,终轧后即经过层流冷却和卷取机卷取、成为直发卷。直发卷的头、尾往往呈舌状及鱼尾状,厚度、 宽度精度较差,边部常存在浪形、折边、塔形等缺陷。其卷重较重、钢卷内径为760mm。将直发卷经切头、 切尾、切边及多道次的矫直、平整等精整线处理后,再切板或重卷,即成为:热轧钢板、平整热轧钢卷、纵切带等产品。热轧精整卷若经酸洗去除氧化皮并涂油后即成热轧酸洗板卷。研磨管


金华兰溪珩磨管油缸管绗磨管珩磨管加工的工作原理研磨管
珩磨时,砂条上的磨粒以一定的压力、较低的速度对工件表面进行磨削、挤压和刮擦。砂条作旋转运动和上下往复运动,使砂条上的磨粒在孔表面所形轨迹成为交叉而不重复的网纹(如图1所示),与内孔磨削相比,珩磨参加切削的磨粒多,加在每粒磨粒上的切削力非常小。珩磨的切速低,仅为砂轮磨削速度的几十分之一,在珩磨过程中又旋转加大量的冷却液,使工件表面得到充分冷却,不易烧伤,加工变形层薄,故能得到较细表面粗糙度。


总结研磨管65*5镀铬管满足客户所需,珩磨管液压机械(金华市兰溪市分公司)为您提供研磨管65*5镀铬管满足客户所需的资讯,联系人:高经理,电话:【13184177133】。