

联系我们
当前位置:
聊城 航萧管件(菏泽市鄄城县分公司) >鄄城当地今日热点
弯管中频弯管厂家直销直供
更新时间:2026-11-05 23:22:59 ip归属地:菏泽,天气:多云转晴,温度:8-23 浏览次数:29 公司名称:聊城 航萧管件(菏泽市鄄城县分公司)
以下是:菏泽市鄄城县弯管中频弯管厂家直销直供的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 100/吨 |
| 发货期限 | 5 |
| 供货总量 | 40 |
| 运费说明 | 协商 |
| 小起订 | 1 |
| 质量等级 | 1 |
| 是否厂家 | 是 |
| 产品材质 | 齐全 |
| 产品品牌 | 航萧管件 |
| 产品规格 | 齐全 |
| 发货城市 | 聊城 |
| 产品产地 | 聊城 |
| 加工定制 | 按图纸加工 |
| 产品型号 | 齐全 |
| 产品重量 | 10 |
| 适用领域 | 锅炉,桥梁,体育场 |
| 工作温度 | 10 |
| 范围 | 弯管中频弯管供应范围覆盖山东省、菏泽市、鄄城县、牡丹区、曹县、单县、成武县、巨野县、郓城县、定陶区、东明县等区域。 |
以下是:菏泽市鄄城县弯管中频弯管厂家直销直供的图文视频




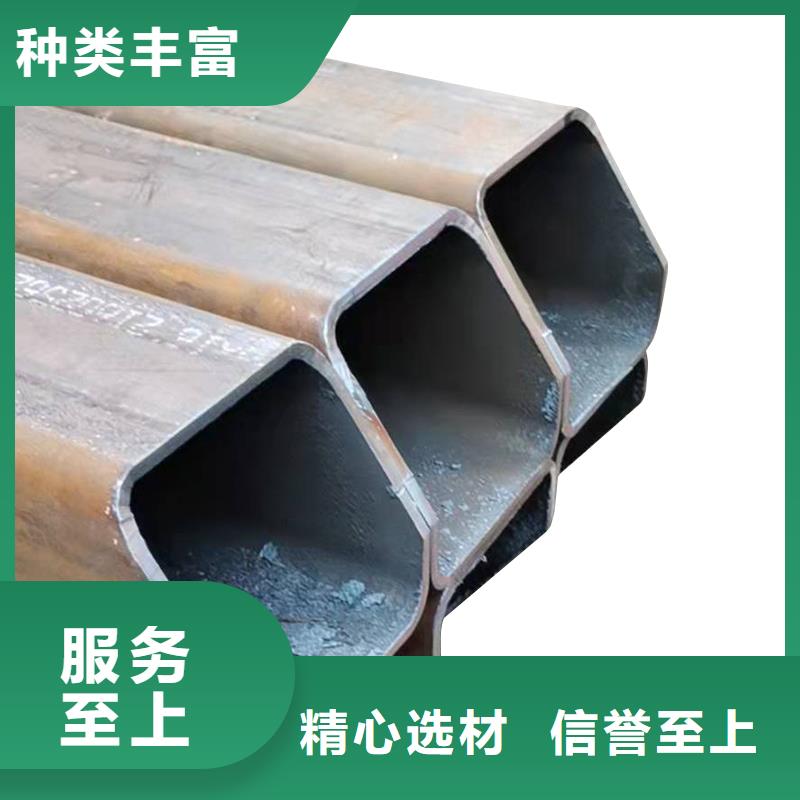
【航萧】以匠心打造多元场景产品,涵盖成武幕墙弯管、巨野碳钢拉弯、牡丹市政H型钢拉弯、定陶车站S型弯管等。弯管中频弯管厂家直销直供,航萧管件(菏泽市鄄城县分公司)为您提供弯管中频弯管厂家直销直供产品案例,联系人:宋经理,电话:【18552715028】。 山东省,菏泽市,鄄城县 鄄(juàn)城县,隶属于山东省菏泽市,位于山东省西南部,东接郓城县,西北两面跨黄河与河南省濮阳市濮阳县,范县,毗邻,南接牡丹区。总面积1032平方千米。截至2022年10月,鄄城县下辖2个街道、15个镇。截至2022年末,鄄城县常住人口73.62万人。
想要更直观地了解弯管中频弯管厂家直销直供产品的特点和功能吗?我们为您准备了视频介绍,相较于图文,视频更能让您轻松掌握产品的核心卖点。
以下是:菏泽鄄城弯管中频弯管厂家直销直供的图文介绍
航萧管件(菏泽市鄄城县分公司)凭借良好的信誉,雄厚的实力,优质的产品,低廉的价格,周到的服务赢得了广大客户的信赖。我们在“诚信务实,追求卓越”的经营理念指导下,不断进步。主营产品:(菏泽鄄城) 本地 中频弯管、H型钢拉弯厂、廊架拉弯、热弯U型弯管、水利弯管配件、热弯拉弯管材。本公司在长期的经营业务中与各大厂建立了长期稳固的业务合作关系。


弯管(bend)是采用成套弯曲设备进行弯曲的,分为冷煨与热推两种工艺。无论是哪一种机器设备及管道,大部分都用到弯管,主要用以输油、输气、输液,工程桥梁建设等。使用方法: 引起弯管质量下降的主要原因分析及注意方法: 1、纯弯曲时,管子在外力距M作用下其中性层外侧臂壁受拉应力&1作用而减薄,内侧受压应力。作用而增厚,合力N1和N2使管子横截面发生变化。基于这一因素,引起弯管质量下降主要原因为RX与SX所以,GBJ235—82中,对各种压力等级情况下的RX值以及外侧的减薄量均做了明确规定,目的是为了控制RX与SX的值,从而确保质量。 2、前条已讲过,弯管时材料外侧受拉,内侧受压中性轴所在位置则与弯管方法而不同,在顶弯式(压缩弯曲)工作时中性轴处于离外壁约1/3处,在旋弯(回弯式)工作时,中性轴处于离外壁2/3处。因此薄壁管道弯曲,使用旋弯法是有益的。 3、弯胎的精度也是影响弯管质量的因素之一。我们在弯胎制造时,除规格尺寸要求控制在一定公差范围时,同时也要求用户在使用时根据弯制管径选择相应的弯胎。 4、管材本身的可弯曲性能与表面腐蚀情况,亦可能影响到弯管质量。现场施工时,操作者亦需了解被加工管道的材料,加工性能和对表面腐蚀情况作出产判断。


全自动弯管机的价格和服务是成正比的 相比液压弯管机,全自动弯管机的价格要高出不少,但对于家具业的弯管加工,特别是像座椅这样的弯管加工来说,还是很有优势的,全自动设备的价格比液压弯管机高出不少。但为何全自动弯管机在家具业仍然如此受市场欢迎呢,其实也不难理解,对于小型企业而言,每台全自动弯管机的售价是一个很大的障碍。由于液压弯管机成本较低,在售后的维修技术难度较大,而且修理费用也要有许多优点,对于大直径的管材液压弯管机可以另外购买,而全自动弯管机如果这样的话,成本费用会让企业考虑与产量对比。 与全自动弯管机床相比,普通液压弯管机床针对的客户群与全自动弯管机床针对的客户群完全不同,一个是一般市场客户群,两者在市场上的需求理念不一样,在选择全自动弯管机床的客户群时,对全自动设备的价格问题没有考虑,要的是产品的质量和设备性能的稳定性,所以我们的产品制造理念也不一样。 综上所述,不要说全自动弯管机价格太贵了什么的,相应的质量与售后以及服务,都是会更上一层楼的!

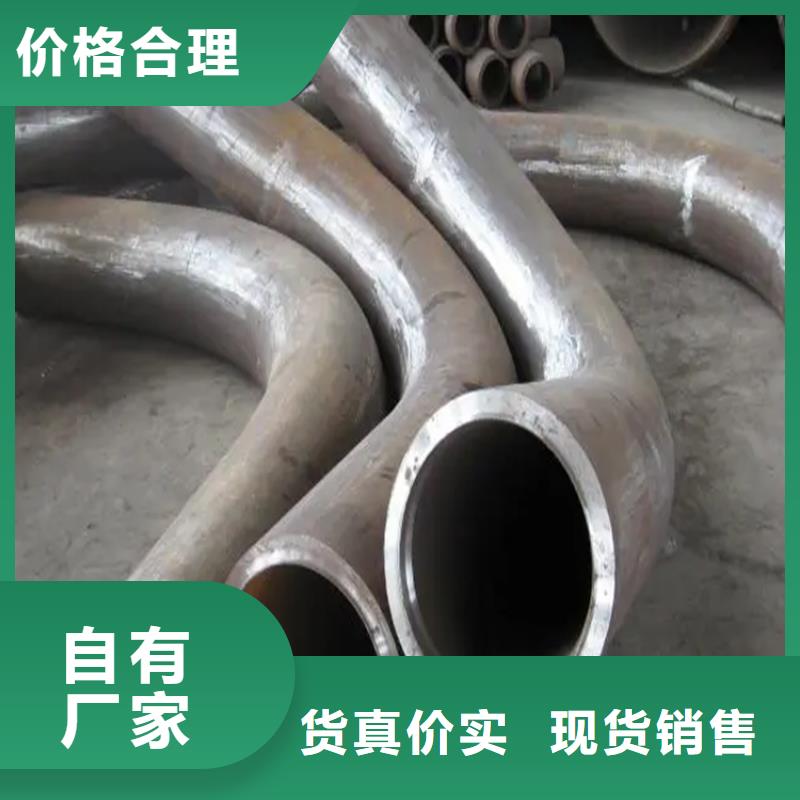
管件常见弯管方法及其7种弯管方式详解。管件常见弯管方法及其7种弯管方式详解 接头常见的弯头方法有压力管、轧辊弯曲、轧辊弯曲、挤压4种,实际弯头方法有以下几种 简洁明了折弯:这类折弯无需专用型磨具,在冲压机上就可以进行。 辊:四辊压机或通道压机,用带槽辊弯曲,折射率均匀。 辗压式旋转:用竖柱式或竖式弯曲机弯曲 模式挤压弯曲:这种挤压弯曲方法水管横截面情况标准。挤压加工的一般选择。 带纠正的折弯:这类折弯方式水管不容易挤扁。 芯轴式挤弯:这类挤弯一般为热挤 拉弯:纵柱式和纵柱式的弯曲机也弯曲,但是夹着关键部分抵抗纵向的拉力。


主要特点/弯管机,结构方面 弯管机图册 1、弯管机采用触荧幕加数控模组,对话式操作,程式设定简便容易; 2、床身结构稳固,不易变形; 3、每一档可设定16个弯管角度,记忆体可储放16组档案; 4、俱慢速定位功能,弯管角度稳定,重复精度达±0.1°; 5、错误讯息在屏幕上显示,帮助操作者立即排除; 6、提供自行研发之座标转换弯管加工值,软体可选购装在桌上型电脑编辑计算。 工艺方面 弯管机进行管材的弯曲和板料的弯曲一样。在纯弯曲的情况下,外径为D,壁厚为t的管子受外力矩M的作用发生弯曲时,中性层外侧管壁受拉应力σ1作用,管壁变薄;中性层内侧管壁受拉应力σ1作用,管壁变厚。而且横截面的形状由于受合力F1和F2的作用由圆形变为近似椭圆形,当变形量过大时,外侧管壁会产生裂纹,内侧管壁会出现起皱。 管材的变形程度,取决于相对弯曲半径R/D和相对厚度t/D数值的大小、R/D和t/D值越小,表示变形程度越大。为保证管件成形质量,必须控制变形程度在许可范围内,管材弯曲成形极限不仅取决于材料的力学性能和弯曲方法,而且还考虑管件的使用要求。管件的成形极限应包含以下几个内容: (1)中性层外侧拉伸变形区内的伸长变形不超过材料塑性允许值而产生破裂; (2)中性层内侧压缩变形区内,受切向压应力作用的薄壁结构部分不致超过失稳而起皱; (3)如果管件有椭圆度的要求时,控制其断面产生畸变; (4)如果管件有承受内压力的强度要求时,控制其壁厚减薄的成形极限。

您是想要在菏泽市鄄城县采购高质量的弯管中频弯管厂家直销直供产品吗?航萧管件(菏泽市鄄城县分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的弯管中频弯管厂家直销直供产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:宋经理-【18552715028】,地址:《菏泽市鄄城县经济开发区崂山路物流院内》。